


L'acier à faible teneur en carbone représente une grande proportion des matériaux utilisés dans la fabrication de carrosseries automobiles.
En tant que produits mondialement acceptés dans le cadre du système de normes européennes, l'acier à faible teneur en carbone de la série DC sert de matériau standard de base pour tous les constructeurs automobiles. Cet article analysera brièvement les caractéristiques des matériaux, les propriétés mécaniques, les modèles de simulation CAE et les applications spécifiques des tôles d'acier laminées à froid DC01-DC07 et des tôles galvanisées en alliage de zinc DC51D + ZF-DC57D + ZF dans les véhicules automobiles.
Classification des matériaux et système de normes
Les aciers à faible teneur en carbone de la série DC sont strictement divisés en deux catégories pour différents scénarios d'application.
1.1 Tôles d'acier à faible teneur en carbone laminées à froid (DC01-DC07)
Norme applicable : EN 10130:2020 (dernière norme européenne), équivalente à la norme chinoise GB/T 5213-2019.
•Caractéristiques principales : Excellente qualité de surface, formabilité supérieure et coût le plus bas.
•Ses principaux avantages en termes de performances sont les suivants. Grâce à sa faible teneur en carbone et à un contrôle strict des impuretés, l'acier présente une exceptionnelle formabilité à froid, ce qui permet une mise en œuvre facile des processus de base tels que le pliage et l'emboutissage. Il a également une bonne soudabilité et convient à l'aplatissement, au refendage et à la découpe de haute précision avec une précision dimensionnelle stable après traitement.
En termes de performances de surface et dimensionnelles, les processus de laminage à froid et de finition fournissent une surface lisse, exempte de tartre, de fissures et d'autres défauts évidents, de sorte que le revêtement ultérieur peut être effectué sans meulage supplémentaire. De plus, les produits se caractérisent par une haute précision en termes d’épaisseur et de largeur ainsi qu’une bonne cohérence des lots.
Définition de la désignation de grade :
D : Acier plat pour formage à froid
C : Feuille de base laminée à froid
Chiffre : représente la qualité de formage. Plus le nombre est grand, meilleure est la formabilité.
1.2 Tôles d'acier galvanisées à chaud (DC51D+ZF ~ DC57D+ZF)
•Norme applicable : EN 10346:2022 (la dernière norme européenne), correspondant à la norme Baosteel Q/BQB 420-2020.
•Caractéristiques principales : un revêtement en alliage zinc-fer est appliqué sur le substrat laminé à froid, améliorant de plus de trois fois la résistance à la corrosion et l'adhérence de la peinture.
• Définition de la désignation de grade :
•Les deux premières lettres D : Acier plat pour formage à froid
•Figures 51 à 57 : Grades de formabilité correspondant à DC01-DC07 (le grade 55 est omis dans la norme)
• La troisième lettre D : galvanisée à chaud
•+ZF : revêtement en alliage zinc-fer (Galvannealed), distinct du revêtement en zinc pur + Z
Modèles de matériaux de base pour la simulation IAO
Dans les simulations de collisions et d'emboutissage automobiles, l'acier à faible teneur en carbone de la série DC est principalement modélisé à l'aide des deux types suivants :
2.1 Modèle préféré pour la simulation de crash : MAT_024
Modèle de plasticité linéaire par morceaux, applicable à l'analyse de collision et de rigidité de tous les aciers DC.
•Paramètres généraux de base (pour tous les aciers DC) :
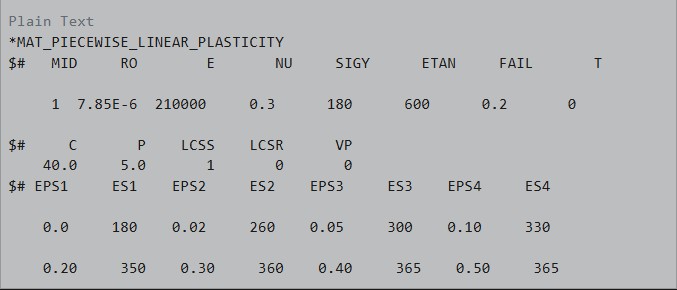
•Densité ρ = 7,85e-6 kg/mm³
• Module de Young E = 210 GPa
•Rapport de Poisson ν = 0,3
•Paramètres de taux de déformation : C = 40,0, P = 5,0 (valeurs générales recommandées ; les données mesurées sur les matériaux doivent être utilisées pour une simulation de haute précision)
• Entrée requise : courbe contrainte-déformation plastique réelle (les données mesurées dans la plage de déformation plastique de 0 à 0,5 sont recommandées)
2.2 Modèle préféré pour la simulation d'emboutissage : MAT_124
Modèle de rendement Barlat à 3 paramètres, qui simule avec précision l'anisotropie des tôles d'acier.
• Entrée supplémentaire requise : taux de déformation plastique (valeur r) et exposant d'écrouissage (valeur n) (se référer au tableau des propriétés mécaniques pour les différentes qualités).
•Remarque complémentaire : MAT_133 (Barlat Yld2000) est recommandé pour la simulation d'emboutissage de haute précision pour une meilleure précision.
Code de modèle typique MAT_24 pour DC04
Propriétés mécaniques
3.1 Propriétés mécaniques du DC01-DC07 laminé à froid (EN 10130:2020)
|
Note |
Plage de limite d'élasticité (MPa) |
Résistance à la traction, plage. (MPa) |
Allongement minimum A80 (%) |
r90(min) |
n90(minutes) |
Degré de formabilité |
|
DC01 |
140-280 |
270-410 |
28 |
|
|
Formage général |
|
DC03 |
140-240 |
270-370 |
34 |
1.4 |
0.18 |
Dessin superficiel |
|
DC04 |
120-210 |
270-350 |
38 |
1.6 |
0.18 |
Emboutissage profond |
|
DC05 |
120-180 |
270-330 |
40 |
1.8 |
0.20 |
Emboutissage très profond |
|
DC06 |
110-170 |
270-330 |
42 |
2.0 |
0.22 |
Emboutissage ultra profond |
|
DC07 |
100-150 |
250-310 |
44 |
2.5 |
0.23 |
Emboutissage extrême |
3.2 Propriétés mécaniques de l'acier galvanisé DC51D+ZF~DC57D+ZF (EN 10346 :2022)
|
Note |
Plage de limite d'élasticité (MPa) |
Résistance à la traction, plage. (MPa) |
Allongement minimum A80 (%) |
r90(min) |
n90(minutes) |
Degré de formabilité |
|
DC51D+ZF |
140-300 |
270-500 |
22 |
- |
- |
Formage par pliage |
|
DC52D+ZF |
140-300 |
270-420 |
28 |
1.4 |
0.18 |
Dessin normal |
|
DC53D+ZF |
140-260 |
270-380 |
32 |
1.6 |
0.18 |
Emboutissage profond |
|
DC54D+ZF |
120-220 |
260-350 |
36 |
1.8 |
0.20 |
Emboutissage très profond |
|
DC56D+ZF |
110-180 |
260-330 |
40 |
2.0 |
0.22 |
Emboutissage ultra profond |
|
DC57D+ZF |
100-160 |
250-310 |
44 |
2.5 |
0.23 |
Emboutissage extrême |
Notes de performance clés
• Limite d'élasticité : pour les aciers à faible teneur en carbone laminés à froid DC01 ~ DC07, plus le numéro de nuance est élevé, plus la teneur en carbone est faible et plus les éléments de microalliage sont ajoutés. En conséquence, la limite d'élasticité diminue progressivement, tandis que l'allongement et l'aptitude à l'emboutissage profond s'améliorent. Une limite d'élasticité inférieure signifie moins de résistance à la déformation plastique et une meilleure formabilité. DC07 offre la formabilité optimale de cette série et convient aux processus d'emboutissage profond extrêmement complexes.
• Allongement : plus le nombre est grand, meilleure est la plasticité et moins il est probable qu'il se fissure.
•Valeur R : Un indicateur de base pour l'emboutissage profond. Une valeur R plus élevée signifie des performances d’emboutissage profond supérieures.
•Valeur n : Un paramètre clé pour le formage par étirement. Une valeur n plus élevée signifie une meilleure capacité de déformation uniforme.
Applications ciblées sur les composants de véhicules
4.1 Panneaux extérieurs de carrosserie
Les tôles d'acier galvanisées sont principalement utilisées pour les panneaux de carrosserie extérieurs des véhicules de tourisme traditionnels, tandis qu'un petit nombre de tôles d'acier laminées à froid sont encore utilisées sur les véhicules utilitaires bas de gamme.
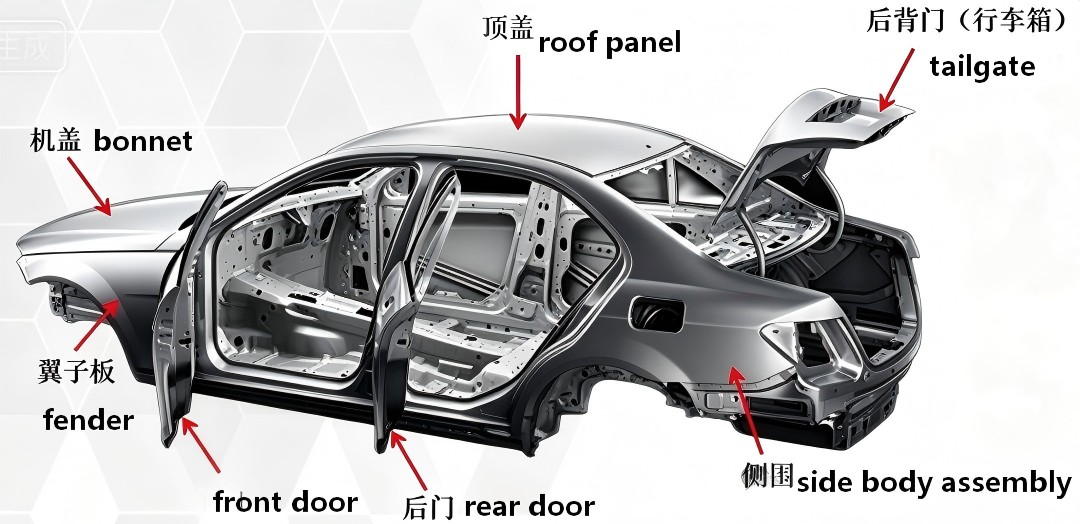
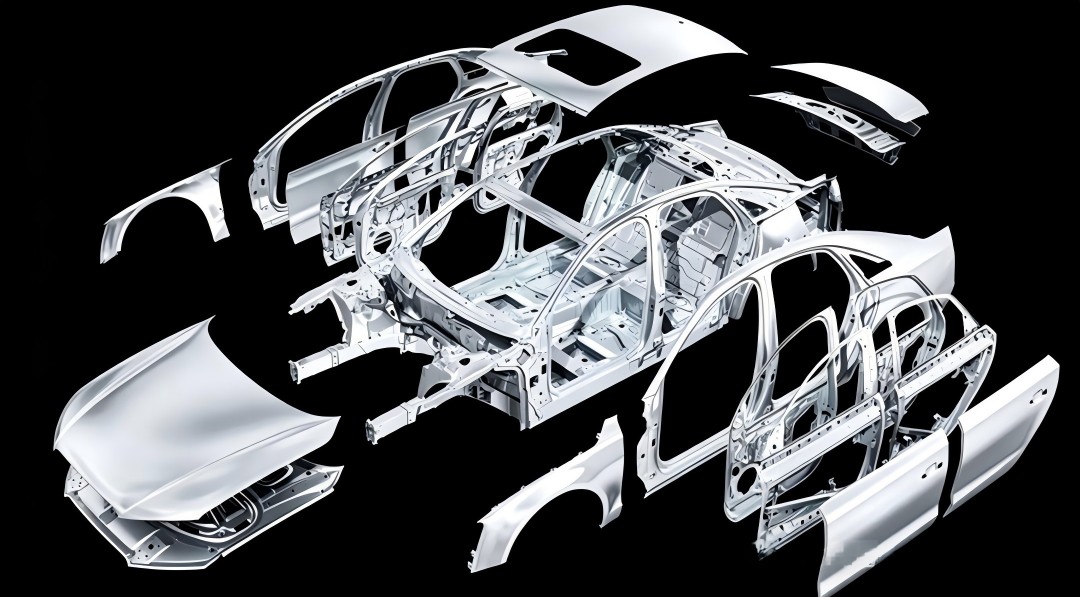
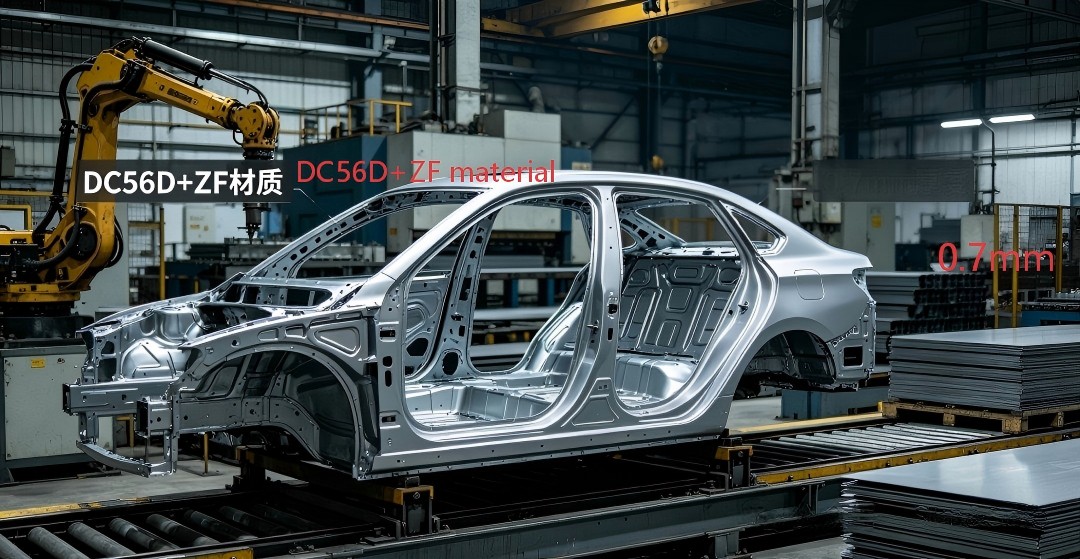
Figure 1 : Panneau extérieur latéral de la carrosserie (DC56D+ZF / 0,7 mm) – Le panneau extérieur le plus grand et le plus complexe de la carrosserie du véhicule
|
Nom du composant |
Catégorie préférée |
Catégorie alternative |
Description de l'application |
|
Panneau extérieur latéral de carrosserie |
DC56D+ZF |
DC54D+ZF |
Le plus grand panneau de carrosserie, avec la forme la plus complexe |
|
Panneau extérieur de porte |
DC54D+ZF |
DC53D+ZF |
Tolérance zéro pour les défauts de surface |
|
Panneau extérieur du couvercle de bagage |
DC54D+ZF |
DC53D+ZF |
Grandes variations de courbure |
|
Panneau extérieur du capot |
DC53D+ZF |
DC52D+ZF |
Doit répondre aux exigences de résistance aux chocs |
|
Aile |
DC53D+ZF |
DC52D+ZF |
Doit correspondre précisément aux composants environnants |
|
Panneau extérieur du toit |
DC53D+ZF |
DC52D+ZF |
Grande surface de plaques minces, avec des exigences élevées en matière de planéité |
4.2 Panneaux de carrosserie intérieurs et composants structurels
Figure 2 : Assemblage du plancher avant (DC04 / DC54D+ZF / 0,8 mm) – Pièce estampée sur une grande surface
|
Nom du composant |
Catégorie préférée |
Catégorie alternative |
Description de l'application |
|
Panneau intérieur de porte |
DC06/DC56D+ZF |
DC05/DC54D+ZF |
Comporte de nombreux trous et des brides complexes |
|
Panneau intérieur du capot |
DC05/DC54D+ZF |
DC04/DC53D+ZF |
Equipé de nombreuses structures de raidissement |
|
Panneau principal du plancher |
DC04/DC54D+ZF |
DC03/DC52D+ZF |
Pièce emboutie de grande surface |
|
Tableau de bord |
DC04/DC54D+ZF |
DC03/DC52D+ZF |
Sépare le compartiment moteur et l'habitacle |
|
Renfort de seuil |
DC03/DC52D+ZF |
DC01/DC51D+ZF |
Améliore la sécurité en cas de choc latéral |
|
Renfort de pilier |
DC03/DC52D+ZF |
DC01/DC51D+ZF |
Améliore la rigidité en torsion de la carrosserie du véhicule |
4.3 Châssis et composants spéciaux
Les réservoirs de carburant en plastique sont largement adoptés dans les véhicules de tourisme, tandis que les réservoirs de carburant en métal sont encore utilisés pour les véhicules utilitaires et certains véhicules spéciaux.
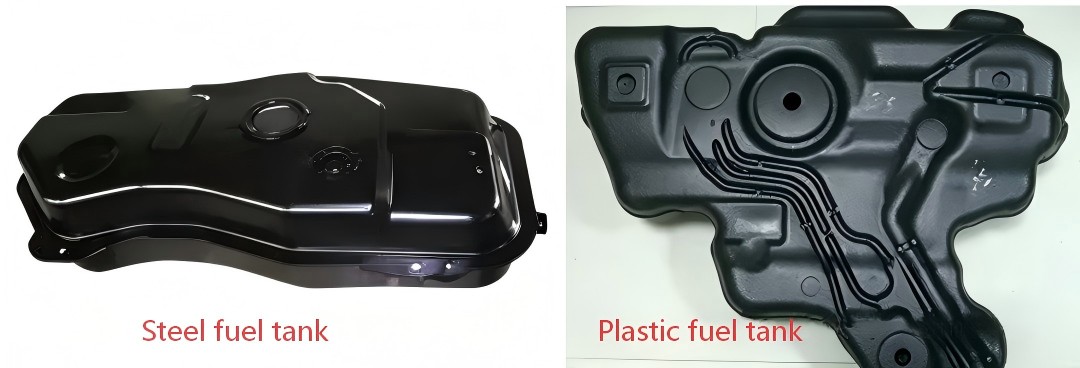
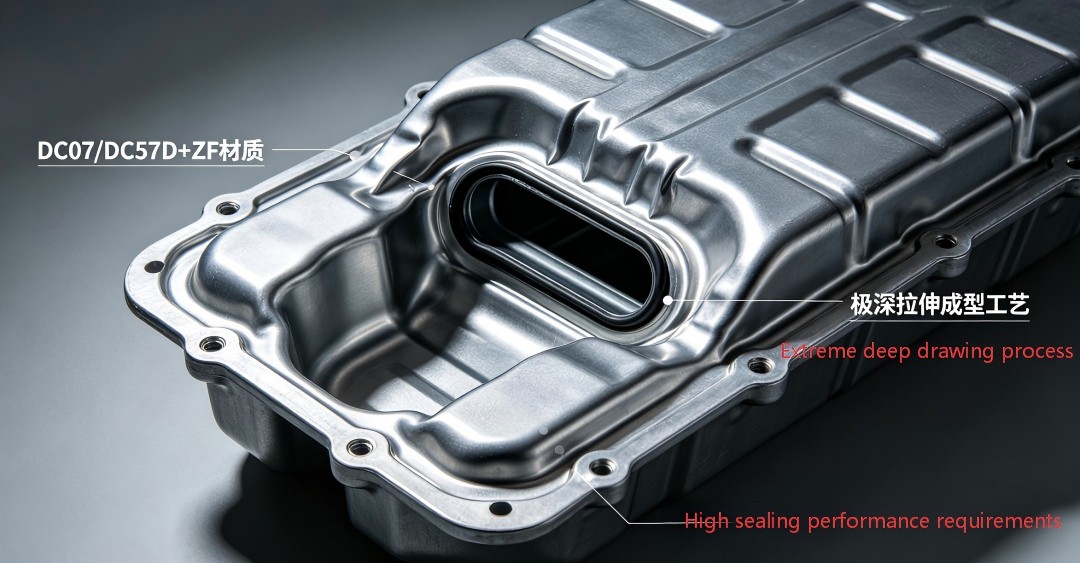
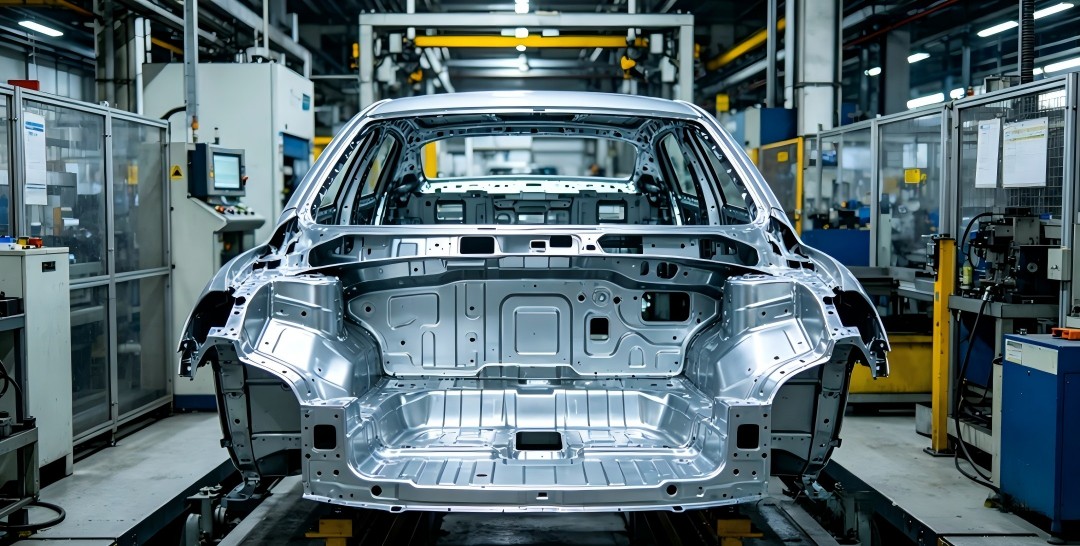
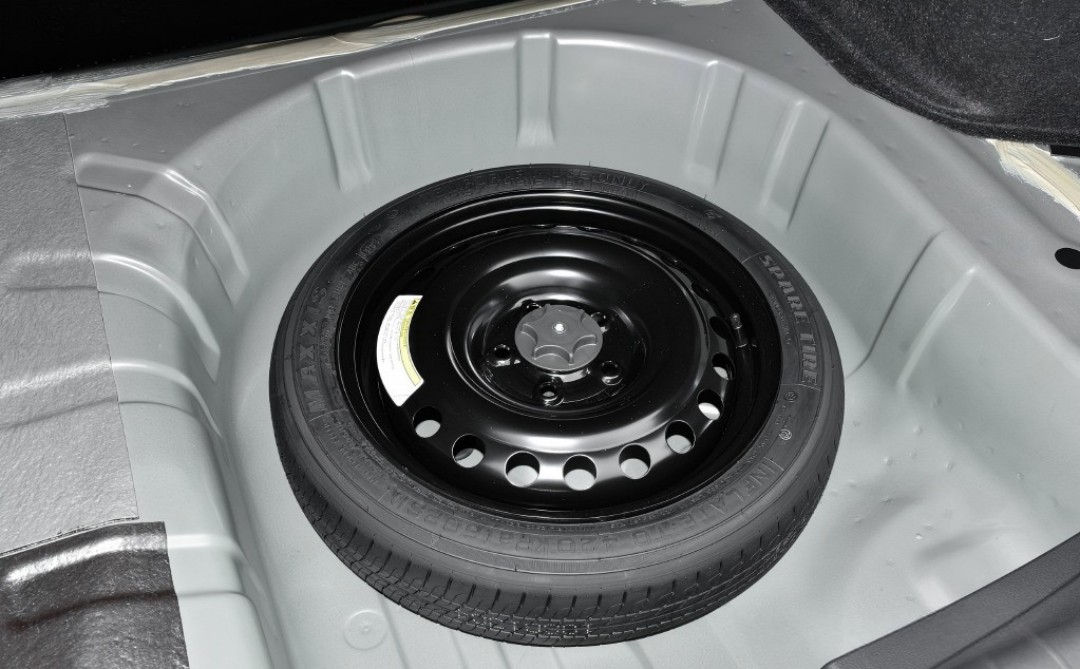
Figure 3 : Logement de roue de secours du véhicule (DC06/DC56D+ZF/0,8 mm) – Composant embouti
|
Nom du composant |
Catégorie préférée |
Catégorie alternative |
Description de l'application |
|
Réservoir de carburant en métal |
DC07/DC57D+ZF |
DC06/DC56D+ZF |
Emboutissage extrêmement profond, avec des exigences d'étanchéité extrêmement élevées |
|
Puits de roue de secours |
DC06/DC56D+ZF |
DC05/DC54D+ZF |
Emboutissage profond à géométrie complexe |
|
Passage de roue |
DC05/DC54D+ZF |
DC04/DC53D+ZF |
Sujet à l’érosion par la boue et l’eau, nécessitant une excellente résistance à la corrosion |
|
Carter d'huile |
DC04/DC54D+ZF |
DC03/DC52D+ZF |
Emboutissage profond, une résistance à l'huile est requise |
|
Divers supports |
DC01/DC51D+ZF |
DC03/DC52D+ZF |
Forme simple, principalement utilisée comme support |
|
Traverse de tableau de bord |
DC03 |
DC04 |
Conçu pour soutenir le tableau de bord et le système de direction |
Texte brut
Étape 1 : Déterminer les exigences en matière de résistance à la corrosion
├─ Environnement intérieur sec → Sélectionnez l'acier laminé à froid (DC01-DC07)
└─ Zones exposées extérieures / Châssis / Environnement humide → Sélectionnez l'acier galvanisé (DC51D+ZF-DC57D+ZF)
Étape 2 : Juger la complexité des composants
├─ Pliage/bridage simple / Petits supports → DC01/DC51D+ZF
├─ Plan normal / Plaques de renfort / Traverses → DC03/DC52D+ZF
├─ Emboutissage / Panneaux intérieurs généraux / Panneaux de sol → DC04/DC53D+ZF
├─ Emboutissage très profond / Panneaux intérieurs complexes / Passages de roues → DC05/DC54D+ZF
├─ Emboutissage ultra profond / Panneaux extérieurs / Passages de roue de secours → DC06/DC56D+ZF
└─ Emboutissage extrême / Réservoirs de carburant métalliques → DC07/DC57D+ZF
Étape 3 : Vérification de l'optimisation des coûts
├─ Prioriser les aciers de qualité inférieure si les exigences de performance sont respectées
├─ Pour la même qualité : l'acier laminé à froid est environ 8 à 12 % moins cher que l'acier recuit par galvanisation
└─ DC01 coûte environ 10 à 15 % de moins que DC06
Tableau comparatif des principales notes au pays et à l'étranger
6.1 Comparaison des qualités des tôles d'acier à faible teneur en carbone laminées à froid
|
Europe : EN 10130 |
Chine : GB/T 5213-2019 |
Baosteel : Q/BQB 408 |
Acier : Q/ASB 310 |
Fer et acier de Wuhan : Q/WG (JS) 01 |
Japon : JIS G3141 |
États-Unis : ASTM A1008 |
|
DC01 |
DC01 |
DC01 |
DC01 |
DC01 |
SPCC |
CS Type B |
|
DC03 |
DC03 |
DC03 |
DC03 |
DC03 |
SPCD |
DS Type B |
|
DC04 |
DC04 |
DC04 |
DC04 |
DC04 |
SPCE |
DDS Type B |
|
DC05 |
DC05 |
DC05 |
DC05 |
DC05 |
SPCF |
EDDS type B |
|
DC06 |
DC06 |
DC06 |
DC06 |
DC06 |
SPCG |
UDDDS Type B |
|
DC07 |
DC07 |
DC07 |
DC07 |
DC07 |
- |
- |
6.2 Comparaison des qualités des tôles d'acier galvanisées à chaud
|
Europe : EN 10346 |
Chine : GB/T 2518-2019 |
Baosteel : Q/BQB 420 |
Acier : Q/ASB 315 |
Fer et acier de Wuhan : Q/WG (JS) 02 |
Japon : JIS G3302 |
États-Unis : ASTM A653 |
|
DC51D+ZF |
DC51D+ZF |
DC51D+ZF |
DC51D+ZF |
DC51D+ZF |
SGCC+ZF |
CS Type B+GA |
|
DC52D+ZF |
DC52D+ZF |
DC52D+ZF |
DC52D+ZF |
DC52D+ZF |
SGCD+ZF |
DS Type B+GA |
|
DC53D+ZF |
DC53D+ZF |
DC53D+ZF |
DC53D+ZF |
DC53D+ZF |
SGCE+ZF |
DDS Type B+GA |
|
DC54D+ZF |
DC54D+ZF |
DC54D+ZF |
DC54D+ZF |
DC54D+ZF |
SGCF+ZF |
EDDS Type B+GA |
|
DC56D+ZF |
DC56D+ZF |
DC56D+ZF |
DC56D+ZF |
DC56D+ZF |
SGCg+ZF |
UDDDS Type B+GA |
|
DC57D+ZF |
DC57D+ZF |
DC57D+ZF |
DC57D+ZF |
DC57D+ZF |
- |
|
Remarque complémentaire : les qualités standard nationales chinoises adoptent le préfixe DX, qui a des performances identiques aux qualités européennes à préfixe DC et peut être utilisé de manière interchangeable.
Tendances et notes de l'industrie
7.1 Trois grandes tendances de développement
1. Remplacement complet de la tôle galvanisée : les constructeurs automobiles traditionnels ont atteint une galvanisation à 100 % pour les panneaux extérieurs de la carrosserie. Le taux de galvanisation des panneaux intérieurs est passé de 60 % en 2020 à plus de 85 % en 2025.
2. Consommation croissante d'acier d'emboutissage ultra profond : Avec des conceptions automobiles de plus en plus complexes, la proportion de DC06/DC07 et DC56D+ZF/DC57D+ZF utilisée est passée de 10 % à 25 %.
3. Spécification fine : grâce à l'optimisation du processus de formage, les principaux constructeurs automobiles ont généralement remplacé l'acier de 0,7 mm par de l'acier de 0,65 mm, et certains modèles ont commencé à utiliser de l'acier de 0,6 mm, voire de 0,55 mm.
7.2 Idées fausses courantes sur la sélection des matériaux
•❌ Sélection aveugle d'acier de haute qualité : l'utilisation du DC07 pour les composants applicables au DC06 augmentera les coûts des matériaux d'environ 5 à 8 %.
•❌ Négligence des différences de revêtement : le revêtement en alliage zinc-fer (+ZF) offre une soudabilité 30 % supérieure et une adhérence de la peinture supérieure à celle du revêtement en zinc pur (+Z), ce qui le rend plus adapté aux carrosseries automobiles.
•❌ Ignorance de l'effet de la vitesse de déformation : l'exclusion des paramètres C et P dans la simulation d'accident conduira à des résultats environ 15 à 20 % plus doux que les conditions réelles.
•❌ Utilisation de paramètres de matériaux uniformes : les simulations de haute précision doivent utiliser les données mesurées réelles fournies par le fournisseur pour les matériaux et ne peuvent pas utiliser directement des paramètres généraux.
Référence rapide : Défauts d'emboutissage courants des aciers et solutions de la série DC
8.1 Défauts généraux (applicables à la fois à l'acier laminé à froid et à l'acier galvanisé)
|
Nom du défaut |
Phénomène typique |
Principales causes |
Solutions |
|
Fractionnement |
Des fissures se produisent au niveau des rayons des pièces, des brides ou des fonds d'emboutissage profond |
1. Formabilité insuffisante de la qualité d'acier 2. Force de support vierge excessive 3. Rayon de congé de matrice trop petit 4. Mauvaise lubrification
|
1. Améliorez le niveau de formabilité d'un niveau (par exemple DC04 → DC05). 2. Réduire localement la force du support vierge 3. Agrandir le rayon de congé R dans les zones critiques 4. Augmenter le dosage d'huile d'estampage |
|
Rides |
Des rides ondulées apparaissent sur les brides des pièces ou sur les parois latérales |
1. Force de support vierge insuffisante 2. Conception incorrecte des perles de tirage 3. Épaisseur du matériau inégale
|
1. Augmenter la force du support vierge entièrement ou localement 2.Ajoutez ou ajustez la hauteur des perles de tirage 3. Remplacer par des matériaux qualifiés |
|
Retour élastique |
Les dimensions de la pièce diffèrent des dimensions conçues après le démoulage |
1. Limite d'élasticité excessivement élevée du matériau 2. Former une libération de stress 3. Surface de l'additif insuffisante
|
1. Adopter la conception de compensation du retour élastique 2.Ajouter un processus de dimensionnement 3.Optimiser la direction d'estampage
|
|
Rayures de surface |
Des rayures en forme de bande apparaissent sur la surface de la pièce |
1. Surface rugueuse de la matrice ou bavures 2. Impuretés sur la surface du matériau 3. Rayures causées par le mécanisme d'alimentation |
1. Polissez la surface de travail de la matrice à Ra ≤ 0,8 μm 2.Matériaux et matrices propres 3. Fixez un film protecteur sur les matériaux |
|
Rétrécissement |
Un amincissement local sévère se produit, conduisant à une division imminente |
1. Flux de matériaux inégal 2. Déformation locale excessive 3. Lubrification insuffisante
|
1.Optimisez la disposition des perles à dessiner 2. Augmenter les rayons de congé locaux 3. Améliorer la lubrification locale |
8.2 Défauts spécifiques aux tôles d'acier galvanisées (DC51D+ZF ~ DC57D+ZF)
|
Nom du défaut |
Phénomène typique |
Principales causes |
Solutions |
|
Pelage du revêtement |
Le revêtement se délamine du substrat après estampage |
1. Mauvaise adhérence du revêtement 2. Déformation excessive 3. Surface rugueuse de la matrice
|
1. Remplacer par des tôles d'acier galvanisées qualifiées 2.Optimiser le processus pour réduire la déformation locale 3. Polissez la matrice à Ra ≤ 0,8 μm |
|
Poudrage de revêtement |
Le revêtement se pulvérise et se détache pendant l'estampage |
1. Teneur en fer excessivement élevée dans le revêtement en alliage Zn-Fe (> 15 %) 2. Déformation excessive 3. Mauvaise lubrification
|
1. Sélectionnez un revêtement qualifié avec une teneur en fer de 10 % à 12 % 2. Contrôler la déformation locale dans un délai de 30 % 3. Utilisez de l'huile d'estampage spécialement formulée pour les tôles d'acier galvanisées. |
|
Écorces de zinc |
Des particules de zinc saillantes se forment à la surface de la pièce |
1. nodules de zinc sur la surface des matières premières 2. Accumulation de zinc sur la surface de la matrice |
1. Renforcer l'inspection entrante des matières premières 2. Nettoyer régulièrement la surface de la matrice par quart de travail 3.Optimiser la lubrification pour réduire l'adhérence du zinc |
|
Différence de couleur de surface |
Décoloration inégale sur la surface de la pièce |
1. Épaisseur de revêtement inégale 2. Frottement inégal pendant l'estampage 3. Lubrifiant résiduel
|
1. Sélectionnez des matériaux avec un revêtement uniforme 2.Standardiser les conditions de lubrification 3. Nettoyer les pièces rapidement après l'estampage |
|
Trous d'épingle de soudage |
Des trous d'épingle ou des soudures incomplètes se produisent après le soudage par résistance |
1.Résidu de revêtement pulvérisé 2. Paramètres de soudage inappropriés 3. Revêtement excessivement épais |
1. Nettoyez la zone de soudage avant de souder 2. ajuster le courant de soudage et le temps de soudage 3. Sélectionnez des matériaux avec une épaisseur de revêtement ≤ 60 g/m² |
8.3 Paramètres du processus d'emboutissage de référence pour différentes qualités d'acier DC
|
Gamme de notes |
Force de support vierge recommandée (MPa) |
Vitesse d'estampage recommandée (coups/min) |
Méthode de lubrification recommandée |
|
DC01/DC03/DC51D+ZF/DC52D+ZF |
1.5-2.5 |
15-25 |
Huile d'estampage conventionnelle |
|
DC04/DC05/DC53D+ZF/DC54D+ZF |
1.0-2.0 |
10-20 |
Huile d'estampage extrême pression |
|
DC06/DC07/DC56D+ZF/DC57D+ZF |
0.8-1.5 |
8-15 |
Huile spéciale emboutissage + film protecteur PE |
Conclusion
L'acier à faible teneur en carbone de la série DC constitue la pierre angulaire de l'industrie automobile et constitue un matériau fondamental que tous les ingénieurs automobiles doivent maîtriser.
Une compréhension approfondie des différences de propriétés entre les différentes qualités et des solutions aux défauts d'emboutissage courants permet d'obtenir un équilibre optimal entre performances, qualité et coût dans la conception des produits.
Avec les progrès de l’électrification automobile, l’acier à faible teneur en carbone de la série DC est continuellement amélioré. Il complète l’acier à haute résistance et l’alliage d’aluminium, soutenant conjointement le développement durable de l’industrie automobile.


