


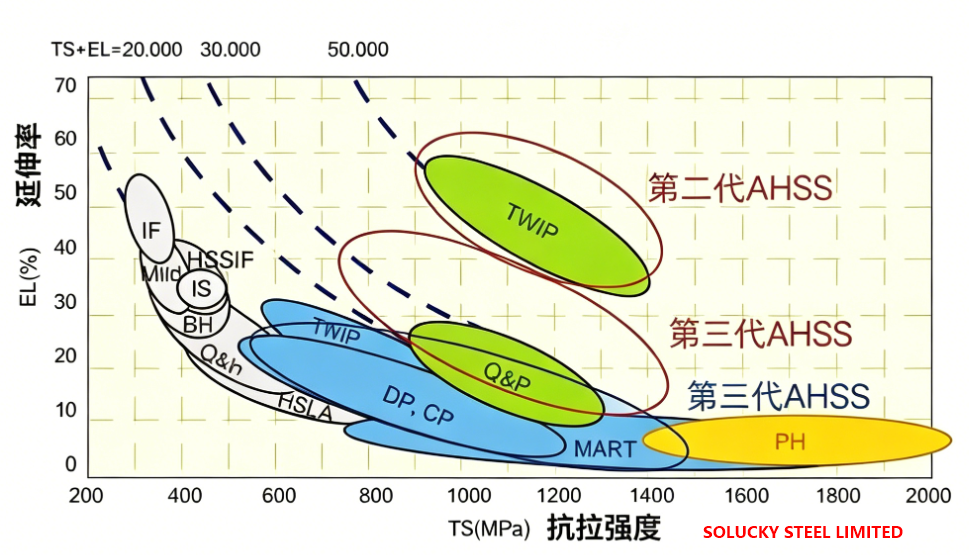
一、Bases des matériaux : qu'est-ce que l'acier biphasé (DP) ?
1.1 Principe fondamental
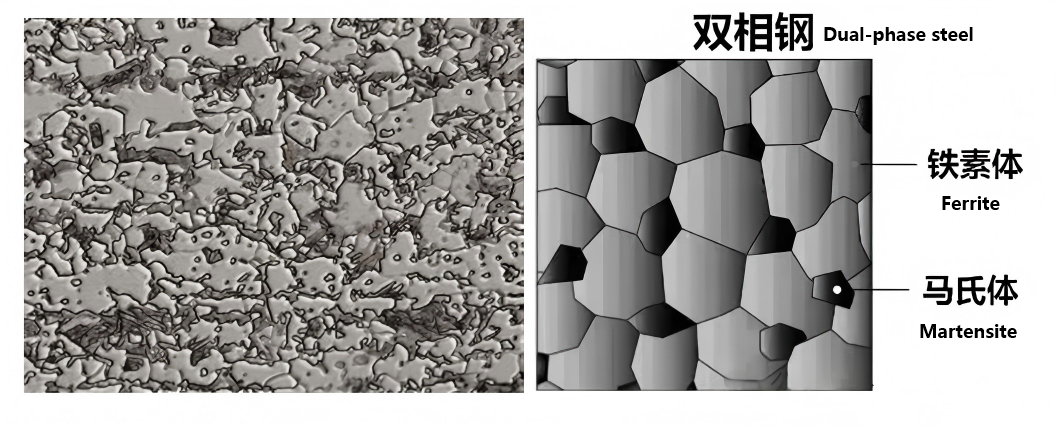
La microstructure de l'acier duplex est constituée d'une matrice de ferrite molle et d'îlots de martensite dure. La martensite est dispersée sous forme d'îlots sur la matrice ferrite. Cette structure « éponge + pierre » lui permet de posséder simultanément les caractéristiques suivantes :
• Excellentes ductilité et formabilité fournies par la ferrite
• Haute résistance et résistance à la déformation assurée par la martensite
1.2 Convention de dénomination des grades
|
Préfixe / Suffixe |
Signification |
|
HC |
Produits plats de haute résistance pour formage à froid |
|
B |
Préfixe propriétaire Baosteel (standard d'entreprise) |
|
XXX/AAAA |
Limite d'élasticité minimale/résistance à la traction minimale (unité : MPa) |
|
DP |
Substrat en acier biphasé laminé à froid (substrat en acier CR DP) |
|
DPD |
Substrat en acier biphasé galvanisé à chaud (substrat en acier HDG DP) |
|
+Z |
Revêtement de zinc pur à chaud |
|
+ZF |
Revêtement galvanisé à chaud (revêtement GA) |
II. Propriétés clés : tableau de comparaison des paramètres de la série complète
2.1 Composition chimique (analyse en poche, pourcentage massique)
Toutes les qualités adoptent un système de composition de base C-Si-Mn. Des éléments d'alliage traces tels que Nb, Ti, Cr et Mo sont ajoutés pour affiner les grains et améliorer la trempabilité. La quantité totale d'éléments d'alliage ne dépasse pas 1,5 %.
|
Note |
C≤ |
Si≤ |
Mn≤ |
P≤ |
S≤ |
|
HC250/450DP |
0.15 |
0.6 |
2.5 |
0.040 |
0.015 |
|
HC300/500DP |
0.15 |
0.6 |
2.5 |
0.040 |
0.015 |
|
B340/590DP |
0.15 |
0.9 |
2.5 |
0.040 |
0.015 |
|
HC340/590DP |
0.15 |
0.9 |
2.5 |
0.040 |
0.015 |
|
B420/780DP |
0.18 |
0.9 |
2.5 |
0.040 |
0.015 |
|
HC420/780DP |
0.18 |
0.9 |
2.5 |
0.040 |
0.015 |
|
HC550/980DP |
0.23 |
1.0 |
3.0 |
0.040 |
0.015 |
|
HC820/1180DP |
0.23 |
1.0 |
3.0 |
0.040 |
0.015 |
|
HC1000/1470DP |
0.28 |
1.0 |
3.0 |
0.040 |
0.015 |
La composition chimique de la série DPD+Z galvanisée à chaud est exactement la même que celle de l'acier DP laminé à froid correspondant, avec seulement un revêtement de surface supplémentaire appliqué.
2.2 Propriétés mécaniques à température ambiante (paramètres de base)
Les données ci-dessous sont des résultats de tests d'éprouvettes transversales P17 conformément à GB/T 228.1-2021, applicables aux jauges régulières d'une épaisseur allant de 0,7 mm à 2,5 mm.
|
Note |
Plage de limite d'élasticité (MPa) |
Résistance à la traction, min. (MPa) |
Allongement après fracture A50, min. (%) |
Rapport rendement/traction typique |
|
HC250/450DP |
250~320 |
450 |
28 |
0.56 |
|
HC300/500DP |
290~390 |
490 |
26 |
0.59 |
|
B340/590DP |
340~500 |
590 |
16 |
0.58 |
|
HC340/590DP |
340~440 |
590 |
22 |
0.58 |
|
B420/780DP |
420~590 |
780 |
14 |
0.54 |
|
HC420/780DP |
420~550 |
780 |
15 |
0.54 |
|
HC550/980DP |
550~720 |
980 |
9 |
0.56 |
|
HC820/1180DP |
820~1150 |
1180 |
5 |
0.70 |
|
HC1000/1470DP |
1000~1300 |
1470 |
5 |
0.68 |
2.3 Propriétés mécaniques de la série DPD+Z galvanisée à chaud
Les propriétés mécaniques des séries galvanisées à chaud sont fondamentalement conformes à celles du substrat laminé à froid, sauf que l'allongement après rupture diminue légèrement de 1 à 2 %.
|
Note |
Plage de limite d'élasticité (MPa) |
Résistance à la traction, min. (MPa) |
Allongement après fracture A50, min. (%) |
Rapport rendement/traction typique |
|
HC340/590DPD+Z |
340~440 |
590 |
18 |
0.58 |
|
HC420/780DPD+Z |
420~550 |
780 |
14 |
0.54 |
|
HC550/980DPD+Z |
550~720 |
980 |
8 |
0.56 |
|
HC820/1180DPD+Z |
820~1150 |
1180 |
5 |
0.70 |
2.4 Interprétation des propriétés clés
•Rapport rendement/traction : varie généralement de 0,54 à 0,70, bien inférieur à celui de l'acier à haute résistance conventionnel (0,75 à 0,90). Un rapport rendement/traction inférieur signifie un retour élastique d'estampage plus petit et une précision dimensionnelle plus élevée des pièces.
•Taux d'écrouissage : Dans la zone de faible déformation (2 % - 3 %), le taux d'écrouissage peut atteindre 140 - 220 MPa, dispersant efficacement les contraintes pendant le processus de formage et évitant la striction locale.
• Propriété de durcissement à la cuisson : après une cuisson à 170°C pendant 20 minutes, la limite d'élasticité peut augmenter de 30 à 150 MPa, améliorant considérablement la résistance de service de la pièce.
• Sensibilité à la vitesse de déformation : dans des conditions de collision (taux de déformation : 10² à 10³ s⁻¹), la limite d'élasticité augmente de 10 à 30 % et le taux d'absorption d'énergie de collision est de plus de 50 % supérieur à celui de l'acier ordinaire à faible teneur en carbone.
三、 Processus de production : comment fabriquer de l'acier duplex ?
3.1 Flux de production d’acier biphasé laminé à froid
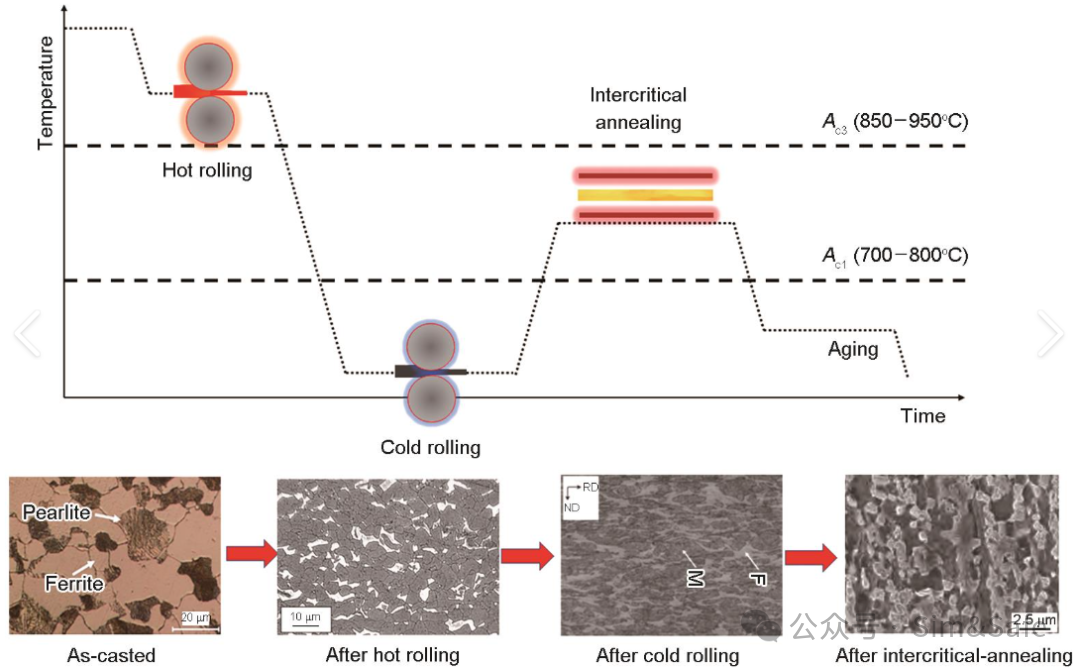
Prétraitement du métal chaud → Fabrication d'acier au convertisseur → Coulée continue → Laminage à chaud → Décapage → Laminage à froid tandem → Recuit continu → Laminage de trempe → Produit fini
Procédures de base du recuit continu :
• Chauffage : chauffez jusqu'à la région biphasée de 780 à 870 ℃ à une vitesse de 5 à 15 ℃/s.
• Trempage : maintenir pendant 30 à 120 secondes pour homogénéiser complètement l'austénite.
•Refroidissement lent : refroidir à 650–700 ℃ à 1–5 ℃/s pour former 50 % à 80 % de ferrite.
•Refroidissement rapide : refroidissez à 200–300 ℃ à 10–40 ℃/s, et l'austénite résiduelle se transforme en martensite.
• Surtraitement : maintenir à 200 - 300 ℃ pendant 60 à 300 secondes pour éliminer le stress interne.
La relation correspondante entre la teneur en martensite et la résistance :
•DP450/500 : teneur en martensite 10 % à 20 %
•DP590 : teneur en martensite 20 % à 30 %
•DP780 : teneur en martensite 30 % à 50 %
•DP980 : teneur en martensite 50 % à 70 %
•DP1180/1470 : teneur en martensite 70 % à 90 %
3.2 Différences de production de l’acier biphasé galvanisé à chaud (DPD+Z)
La production d'acier duplex galvanisé à chaud est réalisée sur une ligne continue de galvanisation à chaud. Les principales différences sont les suivantes :
•La température du pot de zinc est d'environ 460 ℃. Une fois que la bande d'acier sort du pot de zinc, elle doit être rapidement refroidie jusqu'en dessous du point Ms à une vitesse de ≥30℃/s.
•L'acier exige une trempabilité plus élevée. Des traces de bore (B) sont couramment ajoutées pour améliorer cette propriété.
四、 Application industrielle : où l'acier biphasé est utilisé dans les automobiles
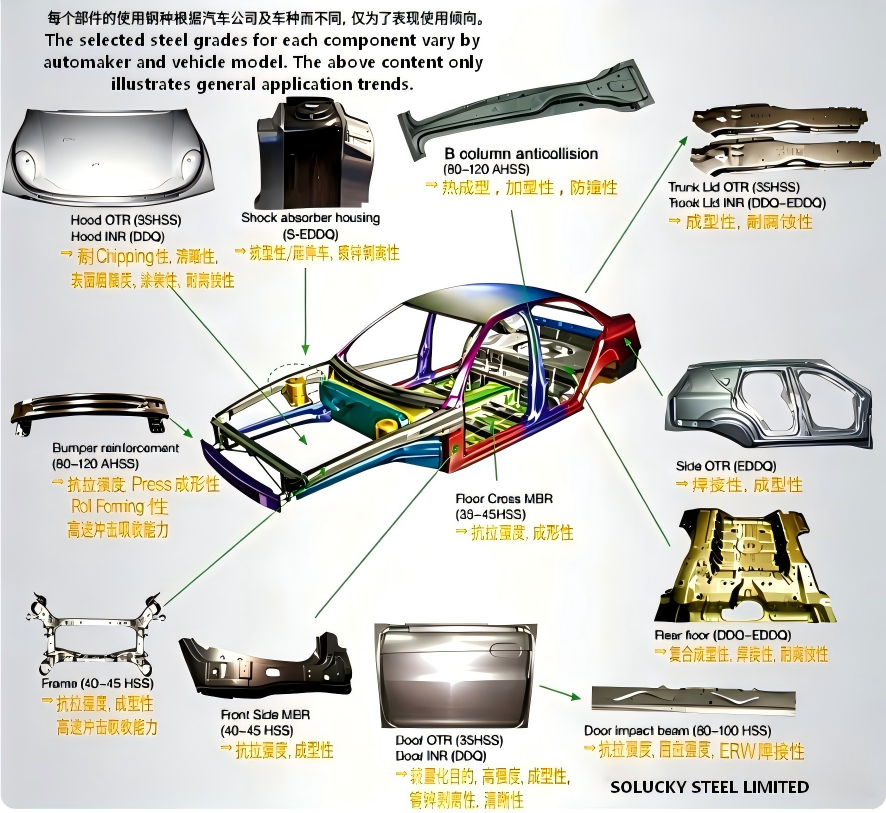
4.1 Applications typiques par niveau de résistance
|
Niveau de résistance |
Postes d'application typiques |
Fonctions principales |
Effet de réduction de poids |
|
DP450/500 |
Panneau intérieur de porte, panneau intérieur de couvercle de coffre, panneau intérieur de capot, renfort de plancher |
Renfort de panneaux, pièces de structure secondaires |
10%~15% |
|
DP590 |
Longeron avant, bas de caisse, renfort de montant B, poutre de choc de porte, cadre de siège |
Principales pièces structurelles porteuses, composants de sécurité |
15%~20% |
|
DP780 |
Renfort du montant A, panneau intérieur du montant B, traverse de protection avant, renfort de pare-chocs |
Composants de sécurité clés, pièces structurelles à forte charge |
20%~25% |
|
DP980 |
Renfort de bas de caisse, traverse de toit, support de suspension de châssis |
Composants de sécurité à très haute portance |
25%~30% |
|
DP1180/1470 |
Poutres de choc avant et arrière, renfort du montant B, balancier |
Composants de sécurité extrêmement porteurs |
30%~35% |
4.2 Applications spéciales dans les véhicules à énergie nouvelle
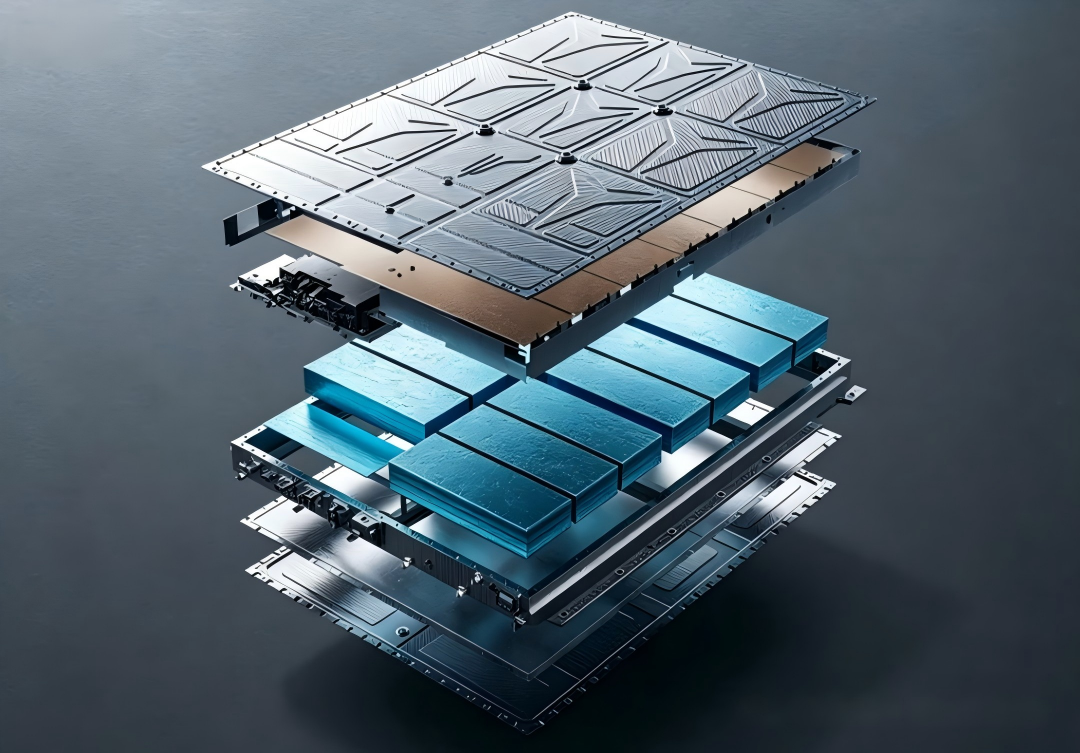
•Système de bloc-batterie : HC550/980DPD+Z et HC820/1180DPD+Z sont les matériaux courants pour les boîtiers et les cadres des blocs-batteries. La couche de zinc offre 1 440 heures de protection contre le brouillard salin neutre, répondant aux exigences de corrosion électrolytique.
•Structure de carrosserie : HC1000/1470DP (Giga acier) a été adopté par plusieurs modèles de Changan Mazda, BYD et d'autres marques. Il permet une réduction de poids de 15 à 20 % par rapport à l'acier DP980.
•Système de châssis : L'acier DP galvanisé à chaud est utilisé pour les supports de suspension, les arbres de transmission et autres pièces, avec une résistance à la corrosion qualifiée pour une durée de vie de plus de 10 ans.
4.3 Autres applications industrielles
• Machines de construction : bras de pelle, pièces structurelles de chargeur
• Appareils électroménagers : tambours intérieurs de machine à laver, supports de compresseur de climatiseur
•Transport ferroviaire : composants de carrosserie de wagons de métro, cadres de sièges
五、 Simulation IAO : points clés pour la simulation de l'acier en deux phases
La simulation de l'acier en deux phases se divise principalement en deux catégories : la simulation de formage par emboutissage et la simulation de sécurité en cas de collision. Les logiciels couramment utilisés incluent LS-DYNA, Abaqus, AutoForm et PAM-STAMP.
5.1 Principaux modèles de matériaux dans LS-DYNA
|
ID du matériau |
Nom du modèle |
Scénarios d'application |
|
*MAT_024 |
Modèle de plasticité linéaire par morceaux |
Plus de 90 % des applications d'ingénierie, pour l'emboutissage et la simulation de crash |
|
*MAT_123 |
Modèle de plasticité avec échec |
Prédiction des échecs de crash |
|
*MAT_224 |
Modèle de dommages GISSMO |
Simulation de fracture de haute précision |
5.2 Paramètres constitutifs clés - Paramètres élastiques de base (applicables à tous les aciers duplex)
• Module élastique E : 206 GPa
• Coefficient de Poisson PR : 0,3
• Densité ρ : 7,85 × 10⁻⁹ t/mm³
Paramètres du modèle de vitesse de déformation Cowper-Symonds
Formule : σ_dyn = σ_stat × [1 + (ε̇/C)^(1/P)]
|
Matériel |
C(s⁻¹) |
P. |
Source de données |
|
DP590 |
65000 |
4.5 |
Données des tests CATARC |
|
DP780 |
80000 |
4.8 |
Institut central de recherche sur le fer et l'acier |
|
DP980 |
100000 |
5.0 |
Documents techniques Baosteel |
5.3 Remarques sur la simulation
1. De véritables courbes contrainte-déformation plastique doivent être adoptées à la place des courbes techniques contrainte-déformation.
2. L'effet de la vitesse de déformation doit être pris en compte dans la simulation de collision ; sinon, la résistance du matériau et la capacité d’absorption d’énergie seront sous-estimées.
3. La taille des mailles des zones critiques doit être contrôlée entre 3 et 5 mm, car la prévision des défaillances est très sensible à la taille des mailles.
4. Le revêtement galvanisé à chaud a un impact mineur sur les propriétés mécaniques et peut généralement être ignoré ; cependant, l'effet de revêtement doit être pris en compte dans la simulation de soudage.
5. Tous les paramètres doivent être dérivés des données réelles des tests de matériaux pour éviter les écarts causés par les paramètres généraux.
VI. Conclusion
L'acier biphasé présente une excellente combinaison de résistance et de ductilité, ce qui en fait un matériau de base indispensable pour l'industrie automobile. Notre gamme complète de produits couvre les qualités allant du DP450 à faible résistance au DP1470 à ultra haute résistance, qui peuvent satisfaire les exigences d'application pour toutes les pièces automobiles, allant des panneaux de carrosserie aux composants de sécurité critiques.
Avec les exigences croissantes en matière de légèreté et de sécurité dans les véhicules à énergie nouvelle, une résistance plus élevée (au-dessus de 1 500 MPa) et une meilleure résistance à la corrosion de l'acier biphasé deviendront l'orientation future du développement. Dans le même temps, les progrès continus de la technologie de simulation CAE favoriseront davantage l'expansion des applications de l'acier biphasé, aidant ainsi les constructeurs automobiles à atteindre l'objectif « plus léger, plus sûr et plus économique ».
•Le grammage typique du revêtement varie de 60 à 120 g/m², ce qui confère à l'acier une résistance exceptionnelle à la corrosion.


