


Poussés par la double tendance de l’électrification automobile et de l’amélioration des normes de sécurité en cas de collision, l’allègement des véhicules et la protection contre les chocs sont devenus deux objectifs fondamentaux tout aussi cruciaux. Doté d'une résistance à la traction ultra-élevée, d'une capacité de formage de haute précision et d'effets de réduction de poids remarquables, l'acier trempé à la presse (PHS) est devenu le matériau standard pour les structures de sécurité de l'habitacle des automobiles modernes. Sa proportion d'application et son degré de résistance définissent directement la limite supérieure de la sécurité en cas d'accident du véhicule et de ses performances en matière de légèreté.
Après plus d’une décennie de rattrapage technologique, les fabricants d’acier nationaux ont réalisé une production de masse entièrement localisée de la gamme complète de produits PHS. L'approvisionnement local couvre des qualités allant des variantes d'entrée de gamme de 1 500 MPa aux variantes haut de gamme de 2 000 MPa. Dans des domaines de niche tels que la résistance à la fragilisation par l'hydrogène et la ténacité élevée, les produits nationaux ont même atteint les normes les plus élevées au monde. Cet article trie systématiquement l'ensemble du système technique du PHS, couvrant les qualités de matériaux, les propriétés mécaniques, les processus de fabrication, les applications automobiles, la modélisation de simulation CAE et les contre-mesures aux pannes, afin de fournir des références complètes aux praticiens des industries des matériaux automobiles et sidérurgiques.
一、Concept de base et positionnement industriel de l'acier de trempe sous presse
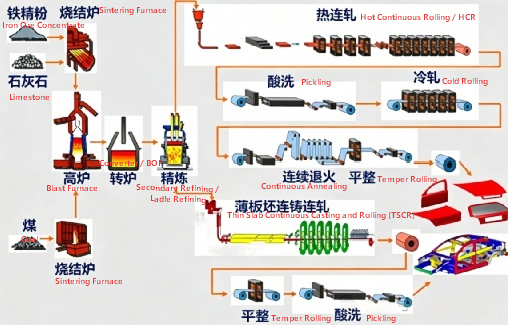
L'acier de trempe à la presse (PHS), également appelé acier d'estampage à chaud, est une catégorie d'acier allié au bore à ultra haute résistance spécialement développé pour le processus de formage par emboutissage à chaud. Son principe de fonctionnement principal est le suivant : l'ébauche d'acier est chauffée jusqu'à une plage de température d'austénitisation de 880 à 950 °C, rapidement transférée dans des matrices et trempée de manière synchrone pendant le formage. Cela transforme la structure métallographique austénitique à haute température en une microstructure dure et entièrement martensitique, produisant des composants à ultra haute résistance avec une résistance à la traction supérieure à 1 500 MPa.
Cette technologie répond parfaitement aux problèmes de longue date de l’industrie de l’acier à ultra haute résistance conventionnel estampé à froid, à savoir une mauvaise formabilité, un retour élastique important et une faible précision dimensionnelle. Il constitue la solution matérielle de base pour obtenir à la fois une conception légère et une sécurité supérieure en cas de collision pour les carrosseries automobiles actuelles. Par rapport à l'acier embouti à froid de qualités de résistance équivalentes, les composants emboutis à chaud offrent une réduction de poids de 20 à 30 %. Pendant ce temps, la précision dimensionnelle peut être contrôlée à ± 0,5 mm, avec des angles de retour élastique inférieurs à
二、Série principale de la marque et propriétés mécaniques de base
2.1 Système de qualité des principales aciéries nationales
L'acier laminé à chaud national a atteint une autonomie d'autoproduction à grande échelle. Les principales entreprises sidérurgiques telles que Baosteel, Ansteel (Baoshan Steel), MaSteel et Shougang ont toutes formé des matrices de produits complètes, avec une résistance allant de 1 000 MPa à 2 200 MPa. En termes de fragilisation par l'antihydrogène et de ténacité élevée, ils ont atteint des niveaux avancés internationaux, servant de principales sources d'approvisionnement pour les marques nationales et les marques de coentreprise.
(1) Nuance générale de référence : 22MnB5
• Définition : Le système de composition de référence pour l'acier d'estampage à chaud mondial. Toutes les aciéries nationales ont des versions de production de masse correspondantes. Il s'agit de la nuance de base de 1 500 MPa la plus applicable à l'échelle de l'industrie, et c'est également l'acier d'estampage à chaud le plus largement utilisé dans l'industrie automobile.
• Composition typique : C 0,22%, Mn 1,2%, B 0,002% - 0,005%. Du titane est ajouté pour fixer l'élément azote et éviter la fragilisation des joints de grains.
• Condition de livraison : structure Ferrite + Perlite, résistance à la traction environ 600 MPa, allongement ≥ 18%
• Après marquage à chaud : structure entièrement martensitique, limite d'élasticité 950/1200 MPa, résistance à la traction 1300/1650 MPa, dureté 470~510 HV
•Avantages : Large fenêtre de processus, coût le plus bas, chaîne industrielle la plus mature. C'est le matériau préféré pour la plupart des pièces d'estampage à chaud d'entrée de gamme en Chine.
(2) Baosteel Co., Ltd. —— La gamme de produits commerciaux la plus complète
Baosteel est une référence dans la technologie de l'acier d'estampage à chaud en Chine. Ses produits couvrent à la fois les plaques de base laminées à froid et à chaud, ainsi que les revêtements aluminium-silicium et les plaques nues. Elle est conforme aux normes d'entreprise Q/BQB 409-2023 (pour les laminés à froid) et Q/BQB 315-2023 (pour les laminés à chaud) et est la marque la plus utilisée par les fabricants de composants en Chine.
Nom de marque principale de l'acier d'estampage à chaud laminé à froid :
|
Note |
Limite d'élasticité après marquage à chaud (MPa) |
Résistance à la traction après marquage à chaud (MPa) |
Allongement A50 (%) |
Rapport rendement/traction |
Positionnement et applications typiques |
|
HC800/1000HS |
≥800 |
≥1000 |
≥6 |
~0.80 |
Qualité de résistance moyenne et haute ténacité, équivalente au Ductibor 1000. Appliquée aux zones d'absorption d'énergie en cas de collision et aux zones souples à résistance variable, compatible avec le soudage laser sur mesure des qualités à haute résistance. |
|
HC950/1300HS |
≥950 |
1300~1600 |
5~7 |
~0.73 |
Qualité polyvalente de 1 300 MPa. Convient aux pièces structurelles nécessitant une résistance modérée, telles que les traverses de siège et les traverses de toit. |
|
B1500HS |
1050~1250 |
1500~1700 |
5~8 |
~0.78 |
Qualité de référence de 1 500 MPa avec la plus grande part de marché intérieur. Utilisé pour les composants de sécurité essentiels, notamment les piliers A/B, les poutres de seuil et les poutres de sécurité. |
|
B1800HS |
≥1500 |
1800~2000 |
4~6 |
~0.81 |
Acier à ultra haute résistance 1800 MPa. Adopté pour les pièces extrêmement porteuses comme les traverses de batterie et les poutres anti-collision de porte. |
|
CR1300_2000HS |
≥1300 |
≥2000 |
4~5 |
~0.78 |
Acier de trempe sous presse laminé à froid de 2 000 MPa de premier ordre. Correspond au modèle de défaillance GISSMO avec des paramètres doubles de 7 %/10 %, adapté à la simulation de crash de haute précision. |
Acier d'estampage à chaud laminé à chaud de qualité spéciale :
•BR1200HS / BR1500HS : produits de plaques de base laminées à chaud, avec un coût inférieur à celui des plaques de base laminées à froid. L'allongement à la limite d'élasticité est ≥ 13 %. Principalement utilisé pour renforcer les composants des châssis de véhicules commerciaux et les pièces structurelles du châssis, équilibrant résistance et économie.
• BQT800 : Acier spécial de coque de pont soumis à des contraintes thermiques. Après marquage à chaud, sa résistance à la traction est ≥ 550 MPa et son allongement est ≥ 21 %. Il peut remplacer les coques de pont moulées traditionnelles, réalisant une réduction de poids de plus de 30 %.
(3) Ansteel Group (Bensteel) - Pionnier de la technologie de l'acier à ultra haute résistance
Baoshan Steel et Bensteel sont les premières entreprises sidérurgiques en Chine à produire en série de l'acier d'estampage à chaud de qualité 2 000 MPa. Ils ont une profonde accumulation technique dans le domaine de l'acier d'estampage à chaud à haute ténacité, et leurs produits sont largement utilisés par les constructeurs automobiles du Nord et les nouvelles marques énergétiques.
• Série standard : une gamme complète d'aciers pressés à chaud revêtus d'aluminium et de silicium dans des nuances de 1 200 MPa, 1 500 MPa et 1 800 MPa, avec comparaison des performances par rapport à leurs homologues internationaux. Il est largement utilisé dans les composants de structure de carrosserie de marques nationales et étrangères.
• Acier d'estampage à chaud à ultra haute résistance de 2 000 MPa : développé conjointement avec l'Université Northeastern en 2017 et réalisation de la première production par lots au monde. Après marquage à chaud, la résistance à la traction est ≥ 2000MPa, l'allongement après rupture est ≥ 7 % et l'angle de flexion en trois points est ≥ 60°. Il a été largement appliqué à des modèles tels que BAIC New Energy, etc., réduisant le poids des pièces de 10 à 15 % par rapport à la qualité 1 500 MPa.
• Série AluSlim® High Toughness : un produit amélioré lancé conjointement par la Northeastern University. Il comprend quatre grades : AluSlim® 1000, 1500, 2000 et 2200. À même niveau de résistance, sa ténacité est de 10 à 20 % supérieure à celle des produits traditionnels. Parmi eux, AluSlim® 2200 est actuellement l'acier d'estampage à chaud recouvert d'aluminium-silicium le plus résistant au monde, avec une résistance à la traction de 2020 MPa et un angle de flexion en trois points de 48,4°.
(4) MaSteel Co., Ltd. —— Voie technologique spéciale pour la résistance à la fragilisation par l'hydrogène
Ma Steel se concentre sur le problème de la fissuration retardée dans l'acier d'estampage à chaud à ultra haute résistance et a lancé des produits différenciés de fragilisation par l'hydrogène, traitant précisément du risque de fragilisation par l'hydrogène de l'acier à haute résistance dans les véhicules à énergie nouvelle :
• Acier de formage à chaud anti-fracture fragile induite par l'hydrogène 2000IH : Développé conjointement avec Ideal Automobile et l'Université Tsinghua, l'accent est mis sur la résistance et la ténacité élevées combinées à un faible risque de fragilité induite par l'hydrogène. Après estampage à chaud, la résistance à la traction atteint le niveau de 2 000 MPa et la capacité d'absorption d'énergie est 78 % supérieure à celle du niveau traditionnel de 2 000 MPa, se rapprochant du niveau de ténacité de 1 500 MPa ; vérifiée par un test accéléré dans un environnement acide avec un pH = 1 pendant 120 heures, la capacité de fragilité induite par l'anti-hydrogène atteint le niveau de 1 500 MPa traditionnel, soit plus de 5 fois celui des produits traditionnels de 2 000 MPa, résolvant ainsi le problème industriel de la fissuration retardée induite par l'hydrogène dans l'acier à ultra haute résistance.
(5) Produits représentatifs d'autres grandes aciéries
• Shougang Co., Ltd. : elle possède une gamme complète d'aciers pressés à chaud laminés à froid, revêtus d'aluminium et de silicium, avec des nuances de 1 500 MPa et 1 800 MPa. La précision de la taille du produit et la stabilité du revêtement sont excellentes et conviennent aux pièces grandes et complexes telles que les anneaux de porte et les poutres de seuil intégrées. Il est également utilisé en collaboration avec de nombreux grands constructeurs automobiles nationaux.
• Pansteel Vanit : Tirant parti de ses abondantes ressources en vanadium et en titane, elle développe des aciers micro-alliés pour estampage à chaud. Les produits de qualité 1 500 MPa ont des grains plus fins et des performances de fatigue exceptionnelles. Ils sont principalement fournis aux marchés des véhicules utilitaires et des véhicules de tourisme de la région du sud-ouest.
• Rizhao Steel : Spécialisé dans les plaques de base laminées à chaud et en acier formé à chaud d'une épaisseur allant de 1,0 à 3,0 mm. Il présente d'excellentes performances d'expansion et convient aux pièces du mécanisme de déplacement du châssis telles que les bras triangulaires, les bras longitudinaux et les bras oscillants. Il peut remplacer les produits laminés à froid de mêmes spécifications pour réduire les coûts.
|
Note |
Limite d'élasticité Rp0,2 (MPa) |
Résistance à la traction Rm (MPa) |
Allongement après fracture A80 (%) |
Rapport rendement/traction |
Caractéristiques et applications principales |
|
Usibor® 1500 |
≥1050 |
≥1400 |
5~7 |
~0.75 |
Produit de référence de première génération, l’acier de trempe sous presse 1500 MPa le plus utilisé au monde. Convient aux composants anti-intrusion tels que les piliers A/B, les poutres de seuil et les poutres anti-collision de porte. |
|
Usibor® 1500P |
1050~1200 |
1400~1600 |
5~6 |
~0.78 |
Variante optimisée avec revêtement Al-Si avec une adhérence améliorée du revêtement et une soudabilité améliorée, compatible avec les processus de flans soudés sur mesure. La lettre « P » signifie Premium. |
|
Usibor® 2000 |
≥1400 |
≥1800 |
4~5 |
~0.78 |
Produit de deuxième génération avec une résistance environ 30 % supérieure à celle du grade 1 500 MPa. Son angle de courbure dépasse 40°, permettant une réduction de poids supplémentaire de 10 à 15 %. Appliqué aux pièces structurelles de la carrosserie avec des exigences de sécurité ultra élevées. |
Explication supplémentaire :
Toutes les qualités Usibor sont disponibles dans une version de revêtement Al-Si (aluminium-silicium), qui peut empêcher l'oxydation et la décarburation pendant le chauffage, éliminant ainsi le besoin d'un processus de grenaillage ultérieur.
Le suffixe « _HAZ » représente un modèle de matériau spécialisé pour la zone affectée thermiquement par le soudage (Heat Affected Zone), qui est utilisé dans les simulations pour modéliser le comportement mécanique de la zone ramollie localisée après le soudage.
• Usibor 1500 correspond au grade standard européen 22MnB5 (code matériau 1.5528), et leurs compositions et propriétés sont fondamentalement les mêmes.
- Série Ductibor® - Acier d'estampage à chaud à haute résistance et absorbant l'énergie
|
Note |
Limite d'élasticité Rp0,2 (MPa) |
Résistance à la traction Rm (MPa) |
Allongement après fracture A80 (%) |
Rapport rendement/traction |
Caractéristiques et applications principales |
|
Ductibor® 500 |
≥330 |
≥550 |
≥14 |
~0.60 |
Variante à faible résistance et haute ténacité qui conserve une excellente ductilité après marquage à chaud. Il est adopté dans les zones d'absorption d'énergie en cas de collision et soudé sur mesure avec des ébauches Usibor. |
|
Ductibor® 500P |
330~380 |
550~650 |
≥12 |
~0.62 |
Nuance enduite optimisée compatible avec la technologie des flans soudés sur mesure pour des performances de soudage plus stables, couramment utilisée pour les composants absorbant l'énergie tels que les poutres longitudinales avant. |
|
Ductibor® 1000 |
≥800 |
≥1000 |
≥6 |
~0.80 |
Acier de trempe sous presse de deuxième génération, à résistance moyenne. Sa résistance double par rapport à la qualité 500 MPa tout en conservant une ténacité élevée. Le remplacement du Ductibor 500 peut permettre une réduction de poids de plus de 25 %. |
(3) Série de transition Usibor — Matériau de transition à résistance graduée
La série Usibor Transition HT est un matériau de zone de transition spécialement développé pour le marquage à chaud à résistance variable. En contrôlant la vitesse de refroidissement, une microstructure mixte martensite-bainite est formée pour fournir une distribution continue de résistance par gradient, ce qui empêche la concentration de contraintes causée par des changements brusques de propriétés entre les zones dures et les zones molles.
|
Note |
Degré de résistance à la traction (MPa) |
Caractéristiques microstructurales |
Positionnement fonctionnel |
|
Usibor Transition HT800 |
~800 |
Martensite et bainite mixtes |
Zone de transition à haute résistance, reliant les zones dures de 1 500 MPa et les zones à résistance moyenne |
|
Usibor Transition HT700 |
~700 |
Principalement bainite avec un peu de martensite |
Transition de résistance moyenne, équilibrant une résistance et une ténacité suffisantes |
|
Usibor Transition HT550 |
~550 |
Bainite et ferrite |
Transition de résistance moyenne à faible avec priorité à la ténacité |
|
Usibor Transition HT400 |
~400 |
Principalement ferrite et perlite |
Zone souple à faible résistance, servant principalement à l'absorption d'énergie |
Cette série de matériaux est principalement appliquée à des composants tels que les montants B et les cadres de poutres de plancher, permettant d'obtenir une conception à gradient de performances consistant à « résister à l'intrusion par le haut et à absorber l'énergie par le bas ». Il s'agit du matériau de base de la technologie d'estampage à chaud à résistance variable.
2.3 Autres marques courantes et matériaux spéciaux dans l'industrie automobile Outre les deux systèmes majeurs mentionnés ci-dessus, l'industrie automobile possède également un certain nombre de marques distinctives et de matériaux spécialisés fréquemment utilisés dans les applications à haute fréquence, couvrant des exigences de performances particulières et des scénarios d'ingénierie de haute précision :
• Docol 1500DP : produit de la société suédoise SSAB, appartenant à la qualité d'acier biphasé pour estampage à chaud, il combine une résistance élevée avec une certaine formabilité à froid et est couramment utilisé pour les pièces aux formes relativement simples et aux exigences supplémentaires en matière de formabilité dans le cadre de la protection contre les collisions.
• BTR165 : un acier au bore d'estampage à chaud de 1 650 MPa provenant d'aciéries nationales, version améliorée de l'Usibor 1500, avec une résistance légèrement supérieure à celle de la nuance conventionnelle de 1 500 MPa, et ayant un coût plus avantageux, largement utilisé dans les véhicules commerciaux personnels et les voitures particulières d'entrée de gamme.
• Séries B1500HS_HAZ / B1800HS_HAZ / Usibor_HAZ : Cartes de matériaux spécialisées pour le soudage des zones affectées par la chaleur , paramètres de matériaux essentiels pour la simulation de crash. En raison de l'effet des cycles thermiques de soudage, la martensite dans la zone affectée par la chaleur subit un ramollissement par revenu, avec une dureté généralement inférieure de 15 % à 30 % à celle du matériau de base, constituant une zone faible à haut risque de défaillance structurelle et doit être attribuée séparément dans la simulation pour garantir la précision du calcul.
• Acier d'estampage à chaud galvanisé de qualité 1500MPa : chaque aciérie a une version de production de masse correspondante, développée pour les véhicules à environnement hautement corrosif, combinant une résistance élevée d'estampage à chaud avec la capacité de protection cathodique de la couche galvanisée, principalement utilisée dans les composants de châssis et les composants de structure inférieure de la carrosserie du véhicule.
三、Système de processus de base d’estampage à chaud
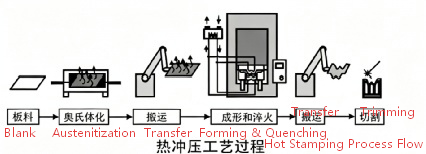
3.1 Déroulement du processus de base Le processus standard de marquage à chaud direct comprend cinq étapes principales :
1. Préparation de la découpe du matériau : coupez le matériau en feuille en fonction des dimensions de la pièce, éliminez les bavures et pré-percez des trous si nécessaire.
2. Chauffage à haute température : envoyez le matériau en feuille chauffé au rouge au four de chauffage à rouleau inférieur et chauffez-le à 880-950 ℃, en maintenant la température pendant 3 à 5 minutes pour austénitiser complètement la plaque d'acier.
3. Transfert rapide : le bras mécanique transfère le matériau en feuille chauffé au rouge du four à la machine d'estampage dans un délai de 5 secondes ou moins pour éviter une chute de température excessive.
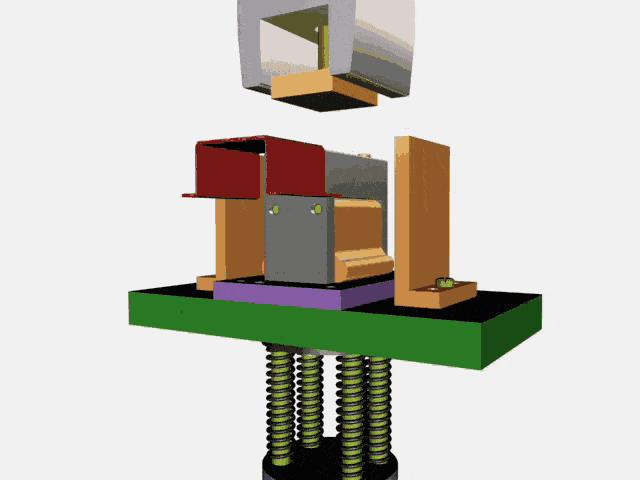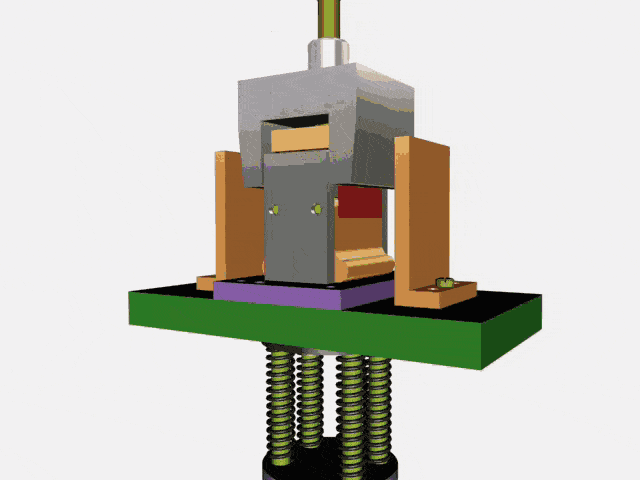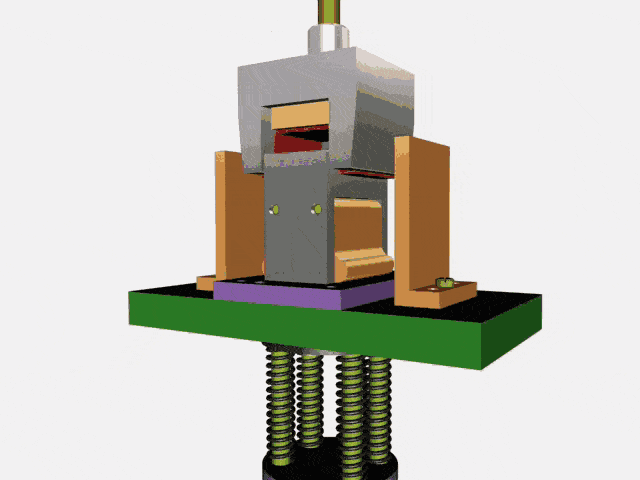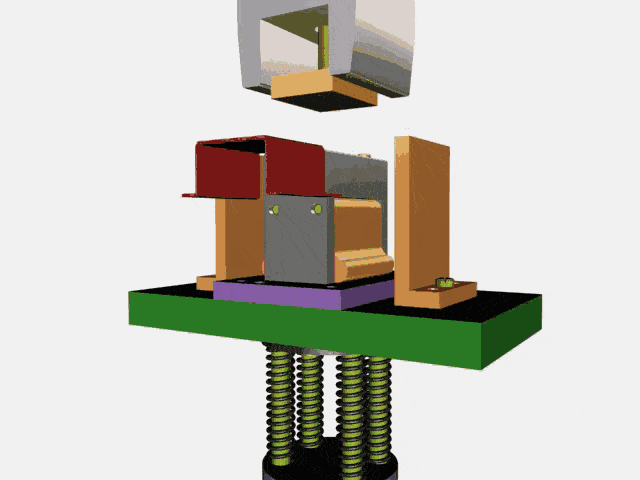
4. Estampage et trempe : le moule se ferme pour terminer le formage, et les canaux d'eau de refroidissement internes du moule éliminent rapidement la chaleur. La vitesse de refroidissement est ≥ 27℃/s et la pression de maintien est maintenue pendant 5 à 10 secondes pour terminer la transformation de phase martensitique.
5. Post-traitement : après le démoulage, effectuez le découpage et le poinçonnage au laser. Pour les produits revêtus d'aluminium-silicium, aucun grenaillage n'est requis, tandis que la tôle nue nécessite un grenaillage pour éliminer la couche d'oxyde.
3.2 Classification des principales voies de traitement
(1) Processus de marquage à chaud direct
Le matériau en feuille est directement chauffé et mis en forme en une seule étape. Le processus est simple et efficace, adapté aux pièces aux formes relativement simples, telles que les barres transversales de pare-chocs et les poutres d'impact de porte.
(2) Processus d'estampage à chaud indirect
Tout d'abord, réalisez environ 90 % du préformage par estampage à froid, puis par estampage à chaud et par trempe finale. Ceci convient aux pièces aux formes complexes et aux grandes profondeurs d'emboutissage (comme le canal central), ce qui peut réduire la déformation lors de l'étape d'emboutissage à chaud et réduire le risque de fissuration.
(3) Processus d'estampage à chaud à résistance variable
Grâce à la technologie de contrôle de la température de la zone du moule, différentes zones de la pièce sont trempées à différentes vitesses de refroidissement pour former une structure et des propriétés dégradées. Une application typique est le montant B : la partie supérieure est rapidement refroidie pour obtenir une résistance martensitique à l'intrusion de 1 500 MPa, et la partie inférieure est lentement refroidie pour obtenir une structure bainite de 800 à 1 000 MPa pour l'absorption d'énergie, ce qui peut considérablement optimiser les performances en cas d'impact latéral.
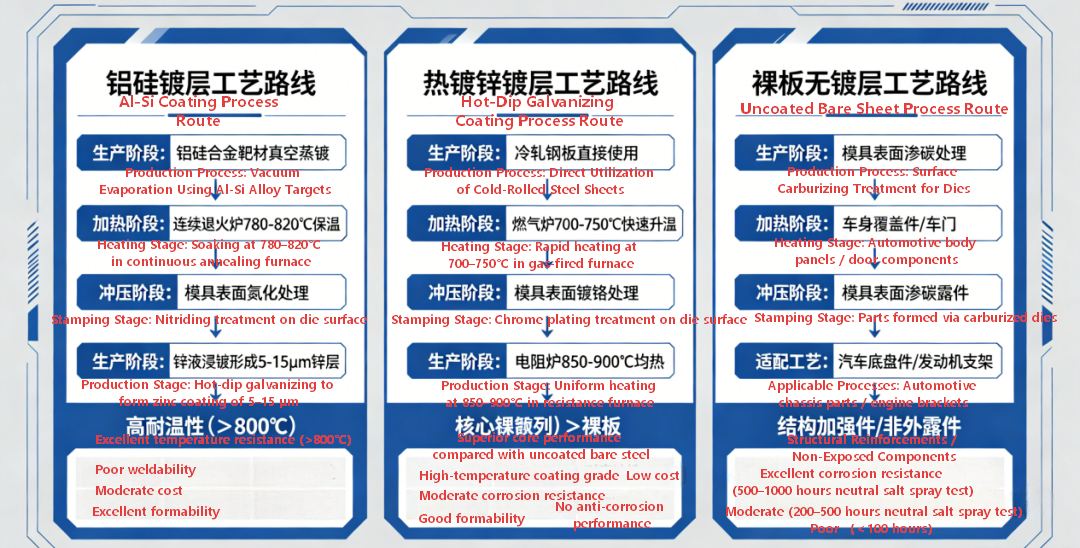
3.3 Système de revêtement de surface
|
Type de revêtement |
Produit représentatif |
Fonction principale |
Avantages et inconvénients |
|
Revêtement Al-Si (Al-Si) |
Usibor-AS, B1500HS+AS |
Empêche l'oxydation et la décarburation à haute température, sans grenaillage |
Processus le plus mature ; pas de protection cathodique, sujet à la corrosion là où le revêtement est endommagé. L'aluminium pénétrant dans les soudures pendant le soudage réduit la résistance des joints, ce qui nécessite un retrait du revêtement au laser. |
|
Revêtement galvanisé à chaud (GI) |
Usibor-AS, B1500HS+AS |
Combinez protection haute température et performances anticorrosion cathodiques |
Uniquement applicable au marquage à chaud indirect avec risque de fragilisation des métaux liquides (LME). |
|
Acier nu non revêtu (sans revêtement) |
Blanc 22MnB5 non couché |
Coût matériel le plus bas |
Du tartre d'oxyde se forme après chauffage, le grenaillage est obligatoire ; mauvaise qualité de surface et risque élevé de décarburation. |
四、Expansion des applications industrielles et des applications automobiles complètes
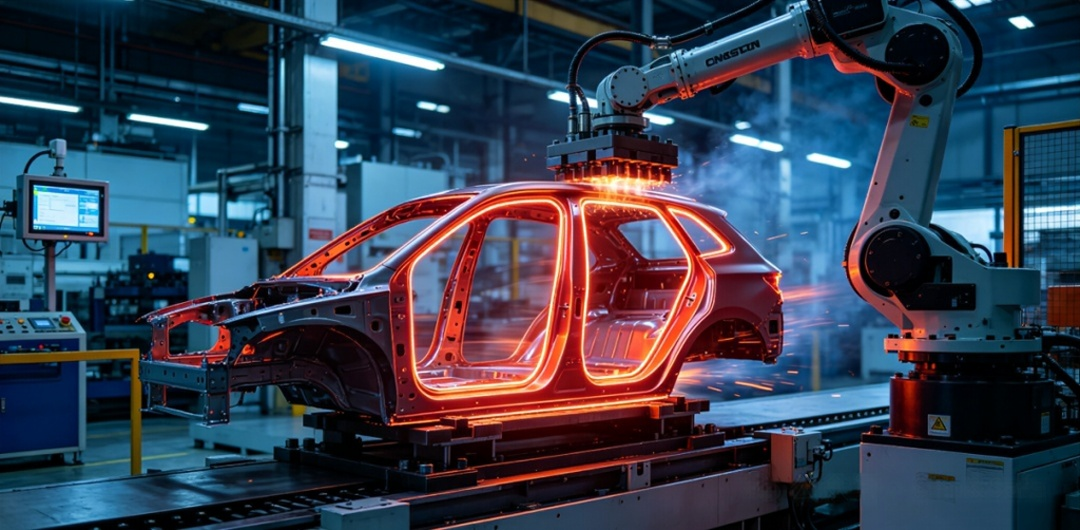
4.1 Domaines d'application typiques de l'acier d'estampage à chaud dans les carrosseries automobiles : L'acier d'estampage à chaud est devenu un matériau standard pour les carrosseries de sécurité automobile modernes. Il est principalement utilisé dans la structure « cage de sécurité » de l’habitacle. Les domaines d'application typiques comprennent :
1. Protection contre les collisions frontales : poutre de pare-chocs avant, section de renfort de poutre longitudinale avant, plaque de renfort de montant A
2. Protection contre les collisions latérales : plaque de renfort du montant B, rail de plancher, poutre de pare-chocs de porte, poutre latérale de toit
3. Protection supérieure contre la pression : traverse de toit avant, traverse de toit arrière, plaque de renfort supérieure du montant A
4. Structure inférieure : allée centrale, traverse de siège, pièce de renfort du boîtier inférieur du bloc batterie (pour véhicules à énergies nouvelles)
4.2 État actuel des demandes de l'industrie
• La proportion d'application continue d'augmenter : l'utilisation d'acier embouti à chaud dans les véhicules à carburant domestique représente environ 10 à 15 % du poids du panneau de carrosserie. Pour les véhicules à énergie nouvelle, en raison de la nécessité de protéger les batteries, la proportion est passée à 20 à 30 %. Certains modèles haut de gamme dépassent même les 35 %.
• Les qualités de résistance sont constamment améliorées : initialement, 1 500 MPa était la nuance principale, passant progressivement à 1 800 MPa et 2 000 MPa. Des modèles tels que Xiaomi YU7 et Zeke ont déjà adopté de l'acier pressé à chaud de qualité 2000MPa comme poutre d'impact de porte.
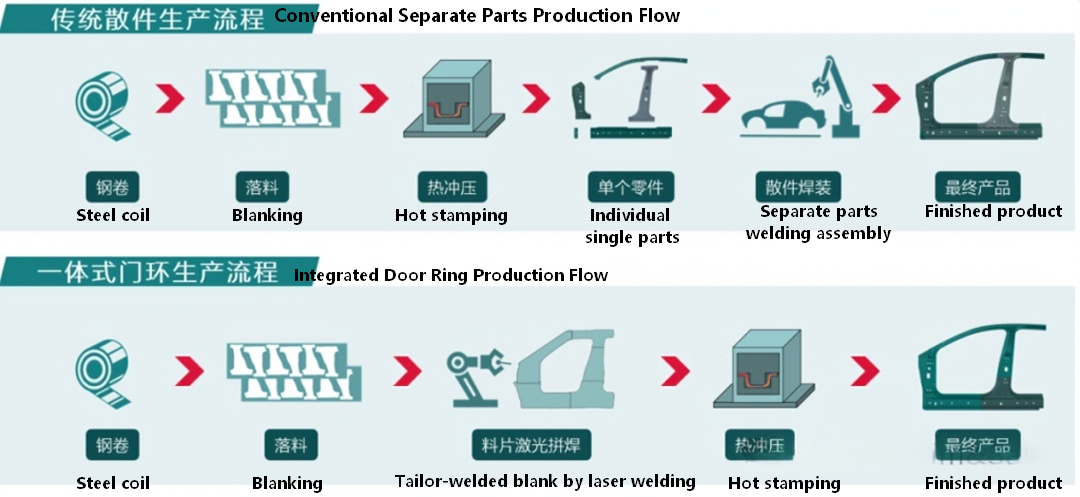
• Développement de pièces intégrées à grande échelle : des pièces individuelles au "formage intégré d'anneau de porte" et à la "poutre de seuil globale" et autres pièces intégrées pressées à chaud à grande échelle, réduisant les processus de soudage et améliorant l'intégrité structurelle globale.
• Adoption généralisée d'une conception à résistance variable : les composants tels que les montants B et les poutres longitudinales adoptent généralement une conception à résistance graduelle pour atteindre un équilibre et une optimisation entre la résistance à l'intrusion et l'absorption d'énergie.

4.3 Cas d'application typiques de véhicules
• Wuling Kaijie : l'acier à haute résistance de la carrosserie représente 63 % et l'acier à ultra haute résistance formé à chaud, 10,1 %. Il est appliqué dans plus de 10 pièces clés telles que la traverse avant, les plaques de renfort de poutre A/B et les poutres d'impact de porte.
• SAIC Audi E5 Sportback : il utilise de l'acier formé à chaud de 1 500 MPa pour construire un corps de sécurité en forme de cage, couvrant les poutres d'impact, les poutres longitudinales, les poutres A/B/C et la structure inférieure. Lors d'une collision frontale à 64 km/h, l'intrusion dans la cabine du conducteur est considérablement réduite.
• Xiaomi YU7 : il utilise de l'acier formé à chaud ultra résistant de 2 200 MPa, appliqué aux poutres d'impact à quatre portes et aux tubes de dilatation thermique intégrés dans les poutres A/B. La capacité portante de la poutre d'impact est augmentée de 37 % à 52 % par rapport à la qualité 1 500 MPa.
五、Analyse de l'expansion des applications de simulation
5.1 Simulation du processus d'emboutissage thermique
Le procédé de marquage à chaud est un problème typique de couplage multi-champ « température – microstructure – contrainte ». Les logiciels de simulation traditionnels incluent LS-DYNA, AutoForm, Dynaform, PAM-STAMP, etc. Les principaux contenus de simulation sont :
• Simulation du champ de température : prédisez la répartition de la température tout au long du processus de chauffage, de transfert, d'estampage et de maintien de la pression des matériaux en feuille.
• Simulation de transformation de phase : sur la base de la courbe CCT, prédisez les taux de transformation de phase et les proportions finales de martensite, de bainite et de ferrite sous différentes vitesses de refroidissement.
• Simulation de formabilité : prédire les fissures, les plissements et le risque de réduction d'épaisseur pendant le processus d'estampage à chaud
• Prédiction de la récupération de déformation : prédire le montant de la récupération de déformation en tenant compte de l'effet d'expansion de transformation de phase et de la dilatation et de la contraction thermiques, guidant ainsi la compensation de la forme de la surface du moule.
5.2 Modélisation des matériaux dans la simulation de collision
(1) Modèle constitutif du matériau de base
Pour l'acier d'estampage à chaud dans les simulations de collision, un modèle constitutif élastoplastique est généralement utilisé, prenant en compte l'effet de la vitesse de déformation (modèle Cowper-Symonds) et saisissant la courbe contrainte-déformation réelle. En raison de la faible capacité de durcissement de la martensite après marquage à chaud, la courbe contrainte-déformation cède rapidement et entre dans la striction, avec un allongement de seulement 5 % à 7 %.
(2) Modèle de défaillance du GISSMO
GISSMO (Generalized Incremental Stress State Dependent Damage Model) est le modèle de rupture par dommage ductile le plus largement utilisé dans les simulations de collisions automobiles actuelles et constitue également la carte de défaillance par défaut pour les qualités haut de gamme telles que le CR1300_2000HS. Le principe de base du modèle est le suivant :
• Décrire la déformation des dommages sous différents états de contrainte en fonction des paramètres de triaxialité des contraintes et d'angle de filon.
• Utilisation d'un algorithme d'accumulation de dommages incrémentiels pour considérer l'influence des changements de chemin de chargement sur la rupture.
• Introduction de facteurs d'évolution des dommages pour simuler la dégradation de la rigidité lors de la propagation des fissures
La différence entre 7 % et 10 % des paramètres de déformation de rupture :
• 7% GISSMO : Correspondant au critère de rupture dans des conditions de triaxialité à fortes contraintes (dominées par la tension), la déformation de rupture est plus faible et plus conservatrice
• 10% GISSMO : Correspondant au critère de rupture dans des conditions de triaxialité à faible contrainte (dominée par le cisaillement), la déformation de rupture est plus élevée
• Dans les simulations réelles, les deux paramètres sont continuellement soumis à une transition via la fonction de triaxialité des contraintes pour couvrir entièrement les modes de rupture tels que la traction, le cisaillement et la traction-cisaillement combinés.
(3) Modélisation de la région HAZ
La zone affectée thermiquement par soudage (ZAT) est le maillon faible de la défaillance des structures en acier emboutie à chaud. En raison de l'effet du cycle thermique de soudage, la martensite dans la région HAZ subit un ramollissement par revenu, avec une dureté diminuant de 15 % à 30 %, et le risque de fracture est nettement plus élevé que le matériau de base. Une simulation précise nécessite :
• Établir un modèle de partition de zone de soudure pour distinguer le noyau de soudure, la zone à gros grains, la zone à grains fins et la zone de revenu.
• Attribution de cartes de matériaux de résistance différente à chaque zone (telles que B1500HS_HAZ)
• Faire correspondre les paramètres de défaillance correspondants pour garantir que l'emplacement de la défaillance est cohérent avec le test
• Expérience en ingénierie : dans la simulation des points de soudure B1500HS, la défaillance se produit dans la ZAT plutôt que dans le noyau de soudure dans la plupart des cas.
六、Problèmes de défaillance courants et solutions en matière de production et d'utilisation
6.1 Description des problèmes de rupture par fatigue des matériaux :
Les pièces estampées à chaud sont soumises à des charges alternées (telles que les chocs de la route et les vibrations) pendant le fonctionnement du véhicule. Des fissures de fatigue apparaissent au niveau des zones de concentration de contraintes et s'étendent progressivement, conduisant finalement à une fracture. Bien que l'acier martensitique d'estampage à chaud ait une résistance statique élevée, son rapport résistance à la fatigue/résistance à la traction (environ 0,35 - 0,4) est inférieur à celui de l'acier ordinaire à faible teneur en carbone et il est plus sensible à la concentration de contraintes.
Causes :
1. Facteurs de conception : changements soudains de section transversale, angles vifs, petits trous, etc., provoquant une concentration de contraintes
2. Facteurs de processus : la rugosité de la surface découpée au laser est grande et il existe de nombreuses bavures, qui deviennent la source de fissures de fatigue
3. Facteurs de soudage : la contrainte de traction résiduelle autour du point de soudure et le ramollissement de la ZAT réduisent conjointement les performances en fatigue
4. Facteurs de microstructure : la structure martensitique complète a une mauvaise plasticité et le taux de propagation des fissures de fatigue est plus rapide
Solutions :
1. Optimisation structurelle : augmentez le rayon des congés de transition, évitez les changements brusques de section transversale et réduisez le coefficient de concentration de contraintes ; placer les trous d'ouverture loin des zones à forte contrainte
2. Amélioration du processus : optimisez les paramètres de découpe laser pour améliorer la douceur de la surface ; effectuer le meulage et l'ébavurage sur les bords clés
3. Renforcement de surface : utilisez le grenaillage pour introduire une contrainte de compression résiduelle en surface, ce qui peut augmenter la résistance à la fatigue de 20 % à 30 %
4. Optimisation du soudage : contrôlez l’apport de chaleur du soudage, réduisez la largeur de la zone de ramollissement HAZ ; effectuer une trempe locale après le soudage pour éliminer les contraintes résiduelles
5. Sélection des matériaux : pour les pièces présentant des exigences élevées en matière de fatigue, des qualités de ténacité élevées telles que Ductibor 1000 peuvent être sélectionnées, ou une conception à résistance variable peut être adoptée ; les qualités nationales peuvent donner la priorité à l'utilisation de produits microalliés vanadium-titane, qui ont de meilleures performances en fatigue après le raffinage du grain
6.2 Description des problèmes de rupture par corrosion des matériaux :
Lorsque l'acier d'estampage à chaud est exposé à des environnements corrosifs tels que l'humidité et le brouillard salin, des réactions chimiques ou électrochimiques se produisent, entraînant une baisse des performances de la couche superficielle du matériau, une réduction de la section transversale et, dans les cas graves, une défaillance de la perforation. Les produits dotés de revêtements aluminium-silicium souffrent de taux de corrosion accélérés sur le substrat lorsque le revêtement est endommagé en raison de l'absence de protection cathodique.
Causes :
1. Le revêtement aluminium-silicium offre uniquement une barrière de protection. Les zones endommagées ne peuvent pas fournir une protection cathodique comme la couche galvanisée, et la corrosion se propagera à l'intérieur du substrat.
2. La section découpée au laser ne dispose pas d'un revêtement de protection, ce qui en fait une zone très sujette à la corrosion.
3. Les composants situés au bas du véhicule sont en contact prolongé avec la boue, le sel de neige et sont soumis à des conditions corrosives difficiles.
4. Les cavités internes des pièces ont une couverture électrolytique incomplète, ce qui les rend sujettes à la corrosion des cavités.
Solutions :
1. Améliorez le système de revêtement : dans les environnements très corrosifs, privilégiez l'utilisation d'acier galvanisé estampé à chaud ou adoptez un schéma de revêtement composite aluminium-silicium + zinc.
2. Protection de la section : Après la découpe au laser, appliquez de la colle ou un apprêt riche en zinc sur la section pour le traitement de scellement.
3. Optimisation structurelle : Concevoir des trous de drainage pour empêcher l’accumulation d’eau dans les cavités internes des pièces ; réduire les structures d'écart pour empêcher l'accumulation de liquide.
4. Optimisation du processus de revêtement : améliorez l'uniformité du film de peinture électrophorétique pour garantir que l'épaisseur du film de la cavité interne répond à la norme ; ajoutez un revêtement anti-fissuration en PVC aux pièces clés.
5. Contrôle du processus : Assurez-vous de l'intégrité du revêtement aluminium-silicium pour empêcher le pelage du revêtement pendant le processus d'estampage ; prenez une protection antirouille contre l'huile pendant le transport et le stockage.
6.3 Défaillance de la déformation plastique du matériau
Description du problème :
Lorsqu'elles sont soumises à des collisions ou à des charges extrêmes, les pièces estampées à chaud subissent une déformation plastique au-delà des attentes de conception, entraînant une instabilité structurelle et une intrusion excessive dans l'habitacle, affectant ainsi les performances de sécurité.
Causes :
1. Résistance insuffisante du matériau : vitesse de refroidissement insuffisante pendant la trempe, formant des phases molles de bainite ou de ferrite, conduisant à une limite d'élasticité réelle inférieure à la valeur de conception.
2. Conception de section inappropriée : Moment d'inertie de la section insuffisant, provoquant une instabilité de flambement sous compression.
3. Défaillance du soudage : rupture prématurée des points de soudure provoquant une interruption du chemin de transmission de la force structurelle et une augmentation soudaine de la charge locale.
4. Défauts de processus : les pièces présentent des points mous et une dureté inégale, les zones faibles subissant en premier une déformation plastique.
Solutions :
1. Contrôle du processus : Assurez-vous que les canaux d'eau de refroidissement des moules ne sont pas obstrués, avec une vitesse de refroidissement de ≥ 27℃/s ; Inspectez régulièrement la répartition de la dureté des pièces pour éliminer les points faibles.
2. Renforcement structurel : optimisez la forme de la section, ajoutez des nervures pour améliorer la capacité anti-bouclage ; Utilisez des sections fermées au lieu de sections ouvertes.
3. Mise à niveau du matériau : lorsque la charge dépasse 1 500 MPa, passez à un acier d'estampage à chaud de qualité 1 800 MPa ou 2 000 MPa.
4. Inspection de qualité : Ajoutez une inspection de dureté sur la chaîne de production pour assurer une transformation complète de la martensite ; Utilisez la numérisation tridimensionnelle pour surveiller les tolérances de taille et de position de forme.
6.4 Fissuration et défaillance du matériau
Description du problème :
Au cours du processus de production ou de service d’emboutissage, les pièces présentent des fissures macroscopiques, entraînant une défaillance structurelle directe. Selon le stade d'apparition, elles peuvent être divisées en deux catégories : les fissures d'emboutissage et les fissures de service.
Causes et solutions aux fissures d’estampage :
1. Fissuration pendant le processus d'estampage à chaud : un long temps de transfert du matériau en feuille et une basse température entraînent une diminution de la plasticité, entraînant une fissuration par emboutissage ; Solution : optimisez le cycle manuel mécanique, contrôlez le temps entre le déchargement et la fermeture du moule ≤ 5 secondes et assurez la température de départ de l'emboutissage ≥ 750℃
2. Fissuration par pliage à froid : Une plasticité insuffisante de la structure martensitique due à un rayon de courbure trop petit lors du processus de pliage ultérieur entraîne des fissures sur le côté extérieur ; Solution : Augmentez le rayon de courbure intérieur (≥ 3 t) ou chauffez et trempez localement la zone de courbure pour améliorer la ténacité.
3. Coupe des bords et fissures de poinçonnage : des microfissures sont susceptibles de se produire au niveau de la section d'emboutissage de l'acier à ultra-haute résistance et sont ensuite dilatées sous l'effet de la force ; Solution : Utiliser la découpe laser au lieu de l'emboutissage, ou optimiser l'espace d'emboutissage pour réduire le type de fissuration de service : la fissuration retardée induite par l'hydrogène est le mode de défaillance le plus représentatif pour l'acier d'estampage à chaud à haute résistance au-dessus de 1 500 MPa :
• Description du problème : la pièce subit soudainement une rupture fragile sous une charge statique inférieure à la limite d'élasticité après un certain temps, sans déformation plastique évidente, avec une soudaineté et une dissimulation.
• Mécanisme d'apparition : les atomes d'hydrogène s'infiltrent dans l'acier pendant la fusion, le lavage à l'acide, la galvanoplastie, le soudage, etc., s'accumulent aux points de concentration des contraintes, réduisant la force de liaison aux joints de grains et provoquant finalement des fissures intergranulaires. Le revêtement aluminium-silicium empêchera la fuite de l'hydrogène, exacerbant le risque de fragilisation par l'hydrogène.
• Zones à risque : Arête de découpe laser, autour des points de soudure et zones à forte déformation d'emboutissage
•Solution :
une. Aspect matériau : Optimiser la conception des composants en ajoutant des éléments de micro-alliage tels que Nb, V et Ti pour affiner la structure des grains et améliorer la résistance à la fragilisation par l'hydrogène ; pour les scénarios à haut risque, sélectionnez directement des qualités spéciales de fragilisation anti-hydrogène comme le 2000IH de Ma Steel
b. Aspect du processus : Effectuer un recuit de déshydrogénation à basse température (maintien à 170-200°C pendant 2 à 4 heures) après l'estampage à chaud ; Contrôler la qualité de la découpe laser pour réduire les micro-fissures sur les bords
c. Contrôle de l'environnement : évitez la condensation des moisissures pour empêcher la formation d'eau de condensation et empêcher les atomes d'hydrogène de pénétrer dans l'eau ; Maintenir un environnement de production sec
d. Conception structurelle : réduisez le coefficient de concentration des contraintes et évitez les zones où les contraintes élevées et la teneur élevée en hydrogène se chevauchent
6.5 Problèmes de flexion et de précision dimensionnelle
Description du problème :
Une fois les pièces d'estampage à chaud démoulées, elles subissent un rebond de forme, ce qui entraîne des écarts dimensionnels et affecte la précision de l'assemblage. Bien que le rebond du marquage à chaud soit beaucoup plus faible que celui du marquage à froid, il ne peut toujours pas être ignoré dans les grandes pièces et les pièces à résistance variable.
Causes :
1. Un refroidissement inégal entraîne une répartition inégale des contraintes résiduelles au sein des pièces.
2. Différentes régions de pièces à résistance variable ont des structures différentes, et la différence d'expansion par transformation de phase provoque une contrainte supplémentaire.
3. Répartition incohérente de la température dans le moule, avec des vitesses de refroidissement locales incohérentes.
4. Temps de maintien insuffisant, la transformation de phase n'étant pas terminée avant le démoulage.
Solutions :
1. Compensation du moule : prédisez la quantité de rebond grâce à la simulation d'estampage à chaud et effectuez une compensation inverse sur la surface du moule.
2. Optimisation du processus : prolonger de manière appropriée le temps de maintien (≥8 s) pour assurer une transformation martensitique complète ; optimiser la disposition des canaux d'eau de refroidissement pour assurer un refroidissement uniforme.
3. Contrôle des paramètres : stabilisez les paramètres du processus tels que la température de chauffage de la feuille, la température du moule et la force de serrage pour réduire les fluctuations entre les lots.
4. Contrôle de la température des zones : concevez raisonnablement la largeur des zones de transition pour les pièces à résistance variable afin d'éviter les rebonds inégaux causés par des changements soudains de performances.
七、 Résumé et tendances futures
La technologie de l'acier d'estampage à chaud a évolué au cours des 50 dernières années, formant un spectre complet de résistance allant de 500 MPa à plus de 2 200 MPa. Il a continuellement progressé d'une force uniforme à une performance graduelle et vers une direction plus intégrée et à grande échelle. Les entreprises sidérurgiques nationales ont réussi une percée, passant du rattrapage à l'égalité, voire à la tête dans certains domaines. Dans les sous-secteurs de l'ultra-haute résistance, de la fragilisation par l'hydrogène et de la haute ténacité de niveau 2000 MPa, ils ont formé leurs propres technologies de base.
Sous l'impulsion de la double force de l'électrification automobile et de l'amélioration des normes de sécurité, la proportion d'applications et le niveau de résistance de l'acier d'estampage à chaud continueront d'augmenter. Dans le même temps, il faut reconnaître que plus la résistance de l'acier d'emboutissage à chaud est élevée, plus il est sensible à la fragilisation par l'hydrogène, plus le soudage est difficile et plus la fenêtre de formage est étroite. Cela impose des exigences plus élevées en matière de recherche et développement de matériaux, de contrôle des processus et de précision de la simulation. À l'avenir, l'industrie s'optimisera continuellement vers l'objectif de « résistance plus élevée + meilleure ténacité + meilleure soudabilité + risque de fragilisation par l'hydrogène plus faible », favorisant le développement de la technologie de l'acier d'estampage à chaud à un niveau supérieur.
1°.


