


一、Aperçu des matériaux et positionnement du concept
1.1 Définition et classification de base (séries QStE et séries HC/LA)
Les nuances des séries QStE et HC/LA sont les aciers faiblement alliés à haute résistance (acier LAHS) les plus largement utilisés pour l'allégement automobile actuel.
Leur plus grande différence par rapport aux « aciers de construction alliés de qualité » mentionnés précédemment, tels que 40Cr et 16MnCr5, réside dans la suivante : ces tôles d'acier atteignent une résistance élevée principalement via des microalliages (Nb, Ti, V) et un traitement thermomécanique contrôlé (TMCP), au lieu d'un traitement thermique post-final.
En conséquence, ils offrent intrinsèquement une excellente formabilité à froid, ce qui les rend parfaitement adaptés à la fabrication de composants structurels de carrosserie complexes par emboutissage, profilage et autres processus.
Ces deux familles d'aciers sont collectivement appelées aciers faiblement alliés à haute résistance (HSLA) pour le formage à froid. Ils représentent le matériau de base léger dominant dans l’industrie automobile mondiale, représentant 40 à 60 % de la consommation d’acier dans les BIW (Body-in-White).
Leur parcours technique principal consiste en une conception à faible teneur en carbone + microalliage (Nb/Ti/V) + TMCP. Une résistance mécanique élevée est obtenue par le raffinement du grain et le renforcement des précipitations. Les matériaux répondent aux performances cibles telles qu'ils sont produits et peuvent être directement estampés sans traitement thermique ultérieur, établissant ainsi un équilibre optimal entre résistance, formabilité et coût.
|
Série |
Formulaire de produit |
Épaisseur d'alimentation principale |
Avantages principaux |
Positionnement d'application de véhicule |
|
Série QStE |
Feuille marinée laminée à chaud |
2,0-8,0 mm (limite supérieure 1,5-12 mm) |
Haute résistance, excellentes performances dans l'épaisseur (direction Z), soudabilité supérieure pour les tôles de gros calibre |
"Squelette" automobile : châssis, châssis et structures porteuses |
|
Série HC/LA |
Feuille recuite laminée à froid |
0,6-2,0 mm (limite supérieure 0,5-2,5 mm) |
Qualité de surface supérieure, précision dimensionnelle élevée, excellente aptitude à l'emboutissage profond |
"Peau" automobile : carrosserie en blanc, panneaux intérieurs et extérieurs, renforts |
|
Série HC/CONT+Z |
Tôle laminée à froid galvanisée à chaud |
0,6-2,0 mm |
Performances anticorrosion de l'anode sacrificielle, adhérence exceptionnelle du revêtement |
Composant de protection contre la corrosion : cavités de carrosserie, panneaux de plancher, parties extérieures exposées |
1.2 Règles de dénomination des numéros de matériel
• Série QStE (Norme : EN 10149-2, Q/BQB 310, GB/T 20887.1)
• Q : Acier pour formage à froid ; St : acier de construction ; E : laminé à chaud
• Chiffres : limite d'élasticité minimale (MPa)
• TM : procédé de laminage mécanique à chaud (TMCP)
• Série HC/LA (Norme : EN 10268, Q/BQB 410, GB/T 20887.2)
• HC : Laminé à froid ; LA : Faiblement allié, haute résistance
• Chiffres : limite d'élasticité minimale (MPa)
• D : Qualité d'emboutissage profond ; +Z : Galvanisation à chaud (GI) ; +ZF : revêtement en alliage zinc-fer (GA)
1.3 La différence essentielle par rapport aux aciers de construction alliés traditionnels
C’est un point que de nombreux ingénieurs ont tendance à confondre. La principale différence réside dans le mécanisme de renforcement :
|
Article de comparaison |
Série QStE/HC-LA |
Aciers de construction alliés de qualité tels que 40Cr / 16MnCr5 |
|
Mécanisme de renforcement |
Renforcement du raffinement des grains + renforcement des précipitations (procédé TMCP) |
Renforcement en solution solide + renforcement par transformation de phase (trempe et revenu) |
|
Traitement thermique post-production |
Non requis |
Trempe et revenu obligatoires / Trempe par carburation |
|
Teneur en carbone |
≤0,12 % (ultra faible teneur en carbone) |
0,15 à 0,45 % (carbone moyen) |
|
Formabilité à froid |
Excellent (allongement ≥15%) |
Mauvais (formage à chaud requis) |
|
Soudabilité |
Exceptionnel (soudage par points direct disponible) |
Modéré/inférieur (sujet aux fissures) |
|
Soudabilité |
Faible |
Élevé (y compris les frais de traitement thermique) |
二、Analyse approfondie des indicateurs de performance de base
2.1 Composition chimique et microstructure
Composition de fusion typique (% en poids)
|
Élément |
Plage de contrôle |
Fonction principale |
|
C |
≤0.12 |
Garantit la soudabilité et la formabilité ; un contenu excessif réduit considérablement la ténacité |
|
Mn |
0.8-1.8 |
Renforcement en solution solide, améliore la résistance et la trempabilité |
|
Si |
≤0.5 |
Désoxydant ; un ajout mineur améliore la force |
|
Nb |
≤0.09 |
Affine les grains, les renforce grâce à la précipitation de précipités NbC de taille nanométrique |
|
Ti |
≤0.15 |
Lie l'azote libre, affine les grains, se renforce grâce à la précipitation du TiC |
|
Al |
≥0.01 |
Désoxyde et affine les grains d'austénite |
|
P. |
≤0.03 |
Impureté nocive, détériore la ténacité à basse température |
Microstructure
• Série QStE : Ferrite + 5 % à 15 % de perlite, qualité à haute résistance (≥ 500 MPa) avec une petite quantité de Bainite, granulométrie de 5 à 10 μm
• Série HC/LA : Ferrite + ≤5 % Perlite, qualité haute résistance avec une très petite quantité de Bainite, granulométrie 3-8 μm
• Aucune structure martensitique, possédant ainsi une excellente formabilité à froid et une ténacité à basse température
2.2 Propriétés physiques générales
• Densité : 7850 kg/m³
• Module élastique E : 210 GPa
• Coefficient de Poisson ν : 0,3
• Coefficient de dilatation linéaire : 11,5×10⁻⁶ /℃ (20-100℃)
• Conductivité thermique : 50 W/(m・K)
• Point de fusion : 1 520-1 530 ℃
• Température de fonctionnement à long terme : ≤200℃
• Température de déformation thermique : environ 500-600 ℃
2.3 Tableau complet des paramètres des propriétés mécaniques (y compris le rapport rendement/résistance)
Remarque : Toutes les propriétés sont les résultats d'essais de traction longitudinale à température ambiante, A80 est l'allongement à une longueur de référence de 80 mm.
|
Nuance d'acier |
Limite d'élasticité Re (MPa) |
Résistance à la traction Rm (MPa) |
Allongement A80 (%) |
Rapport rendement/traction Re/Rm |
Exposant d'écrouissage n |
Rapport de déformation plastique r |
Taux d'expansion des trous HER (%) |
|
QStE340TM |
≥340 |
410-540 |
≥24 |
0.63-0.70 |
0.18-0.21 |
0.8-1.1 |
70-90 |
|
QStE380TM |
≥380 |
440-580 |
≥22 |
0.66-0.72 |
0.17-0.20 |
0.8-1.1 |
65-85 |
|
QStE420TM |
≥420 |
480-620 |
≥21 |
0.68-0.75 |
0.16-0.19 |
0.8-1.2 |
60-80 |
|
QStE460TM |
≥460 |
550-720 |
≥19 |
0.68-0.75 |
0.15-0.18 |
0.9-1.3 |
55-75 |
|
QStE500TM |
≥500 |
600-780 |
≥17 |
0.64-0.70 |
0.14-0.17 |
0.9-1.3 |
50-70 |
|
QStE550TM |
≥550 |
640-820 |
≥15 |
0.67-0.73 |
0.13-0.16 |
0.9-1.3 |
45-65 |
|
HC260LA |
260-330 |
350-430 |
≥31 |
0.60-0.67 |
0.20-0.24 |
1.4-2.0 |
90-120 |
|
HC300LA |
300-380 |
380-480 |
≥26 |
0.63-0.70 |
0.19-0.22 |
1.3-1.8 |
85-110 |
|
HC340LA |
340-420 |
410-510 |
≥23 |
0.67-0.74 |
0.18-0.22 |
1.2-1.8 |
80-100 |
|
HC380LA |
380-480 |
450-580 |
≥21 |
0.69-0.76 |
0.17-0.20 |
1.1-1.6 |
75-95 |
|
HC420LA |
420-520 |
480-620 |
≥19 |
0.70-0.77 |
0.16-0.19 |
1.0-1.5 |
70-90 |
|
HC500LA |
500-630 |
550-720 |
≥16 |
0.70-0.78 |
0.12-0.15 |
0.8-1.2 |
60-80 |
Interprétation des indicateurs de performance clés (incontournable pour les ingénieurs)
1. Rapport rendement/résistance (Re/Rm) :
○ Signification : Reflète la réserve plastique et la capacité de résistance aux surcharges du matériau
○ Règle : plus la résistance est élevée, plus le rapport rendement/résistance est élevé ; pour une même résistance, la série HC est légèrement inférieure à la série QStE
○ Application : Rapport rendement/résistance < 0,7 → Bonne formabilité et forte résistance à la torsion ; Rapport rendement/résistance > 0,75 → Rebond plus important, difficulté de formage plus élevée
2. Indice de durcissement (valeur n) :
○ Signification : reflète la capacité d'écrouissage du matériau ; plus la valeur n est élevée, plus la déformation est uniforme
○ Typique : la valeur n du HC260LA est la plus élevée (0,22), adaptée aux pièces complexes d'emboutissage profond ; la valeur n de QStE550TM est la plus basse (0,14), adaptée au laminage simple
3. Coefficient d'anisotropie d'épaisseur (valeur r) :
○ Signification : reflète la résistance à la déformation du matériau dans le sens de l'épaisseur ; plus la valeur r est grande, moins il y a de risque de fissuration par amincissement
○ Typique : La valeur r de la série HC (1,2-2,0) est nettement supérieure à celle de la série QStE (0,8-1,3)
4. Taux d'expansion (HER) :
○ Signification : reflète la capacité de formation des bords du matériau, déterminant directement le succès ou l'échec des processus de pliage et d'expansion.
○ Règle : Plus la résistance est élevée, plus le taux d'expansion est faible ; à résistance égale, la série HC est supérieure à la série QStE
2.4 Environnement et propriétés chimiques
• Résistance à la corrosion :
○ Tôle nue : Le taux de corrosion atmosphérique est d'environ 0,1 à 0,2 mm par an. Il doit être enduit pour être protégé.
○ Plaque galvanisée à chaud (LAD + Z) : L'épaisseur de la couche de zinc est de 80 à 120 g/m², ce qui améliore la résistance à la corrosion de 5 à 8 fois.
• Résistance aux intempéries :
○ Après revêtement, il peut répondre aux exigences d'utilisation des véhicules pendant plus de 10 ans.
○ Résistance aux solvants : Bonne. Il peut résister aux fluides automobiles courants tels que l’essence, l’huile moteur et l’antigel.
三、Processus complet de fabrication et de transformation
3.1 Processus de production de base
1. Série QStE (laminage à chaud et lavage à l'acide) :
○ Fabrication d'acier au convertisseur + affinage LF/RH → Coulée continue de bandes minces → Laminage mécanique à chaud TMCP (Température de laminage final 850-900°C, Température de bobine 500-650°C) → Lavage à l'acide chlorhydrique → Produit fini
○ Points clés : Obtenez des grains fins de ferrite et des précipités dispersés grâce à un laminage et un refroidissement contrôlés
2. Série HC/LA (laminage à froid et recuit) :
○ Plaque lavée à l'acide à chaud → Laminage à froid (taux de réduction 60-80 %) → Recuit continu (780-850°C pendant 30-120 secondes) → Redressage → Produit fini
○ Points clés : Contrôler la taille des grains de recristallisation lors du recuit continu pour garantir la formabilité
3. Galvanisation à chaud (LAD + Z) :
○ Après un recuit continu, entrez directement dans le pot de zinc pour la galvanisation à chaud afin de former un revêtement de zinc pur, offrant une protection sacrificielle de l'anode
3.2 Points clés des processus d'adhésion
Soudage par points (le plus couramment utilisé dans l'industrie automobile)
• Plage de paramètres : courant 8-15 kA, pression 2-5 kN, temps 0,2-0,5 s
• Précautions :
○ La zone affectée par la chaleur (ZAT) peut présenter un léger ramollissement (la résistance diminue de 5 à 10 %), avec une largeur de zone de ramollissement d'environ 1 à 2 mm, ce qui est un phénomène normal.
○ Le soudage par points des plaques galvanisées nécessite une augmentation appropriée du courant et de la pression pour éviter les éclaboussures de la couche de zinc
○ Il est recommandé d'utiliser des machines de soudage par points à onduleur moyenne fréquence
Soudage Laser
• Avantages : vitesse de soudage rapide, petite zone affectée thermiquement et faible déformation
• Applicable : panneaux d'assemblage de carrosserie, structures d'anneaux de porte
• Précautions : l'espace de montage doit être ≤ 0,1 mm et une protection contre le gaz argon est requise.
Soudage MIG/MAG
• Applicable : poutres de châssis, cadres, etc., pour le soudage de plaques épaisses
• Fil à souder : ER50-6
• Précautions : Contrôlez l'apport de chaleur de soudage pour éviter la formation de gros grains.
3.3 Points clés des processus de pressage et de formage
1. Contrôle du retour élastique :
○ Le ressort élastique en acier à haute résistance est le plus gros problème. Le retour élastique du QStE500TM/QStE550TM est 2 à 3 fois supérieur à celui de l'acier ordinaire à faible teneur en carbone
○ Solution : compensation inverse de la surface du moule, augmentation de la force de serrage, optimisation de la conception des nervures étirables
2. Prévention de la fissuration des bords de cisaillement :
○ Raison : Après détourage, le bord génère des écrouissages et des microfissures, provoquant des fissures lors de l'expansion des trous / bridage
○ Solution : L'écartement des bords doit être contrôlé à 10 - 15 % de l'épaisseur de la plaque, utiliser un rognage des bords arrondis et augmenter le rayon de bordage.
3. Contrôle des rides :
○ Raison : Force de serrage insuffisante ou flux de matériau irrégulier
○ Solution : Augmenter la force de serrage, optimiser la disposition des nervures extensibles
四、 Applications pratiques pour véhicules complets industriels et automobiles
4.1 Série QStE (tôle lavée à l'acide laminée à chaud) - Composants de base du châssis et des véhicules utilitaires
|
Note |
Scénarios d'application typiques |
Points clés de la conception |
|
QStE340TM |
Plancher de chargement de camion, supports de carénage, traverses de sous-châssis de véhicule de tourisme |
Dessin peu profond, formage par pliage simple |
|
QStE380TM |
Poutres longitudinales pour camions légers, poutres anti-collision de portes intérieures, supports pour engins de chantier |
Profilage à froid de complexité moyenne |
|
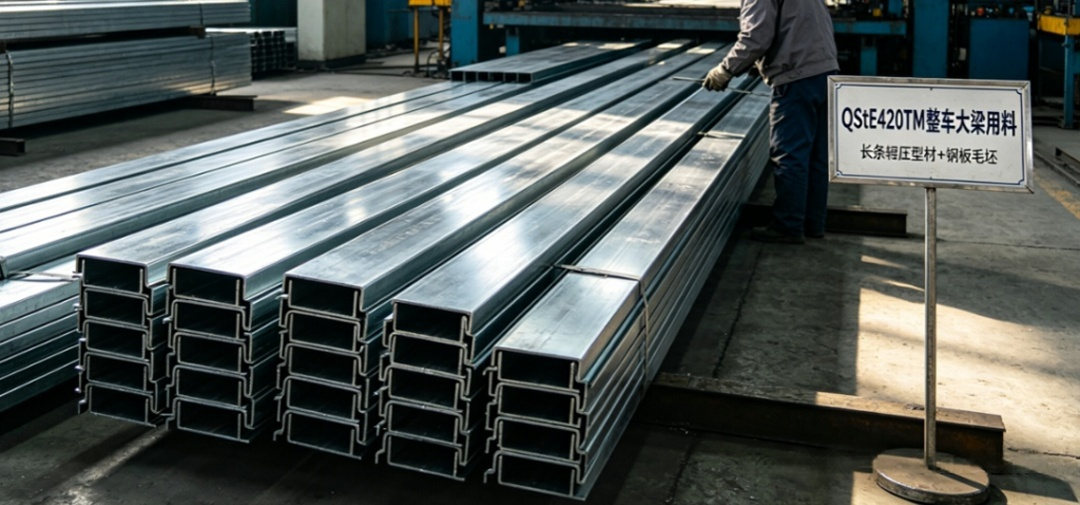
QStE420TM |
Poutres longitudinales de châssis de camions lourds, traverses de châssis de machines de construction, châssis de chenilles d'excavatrice |
Exigence élevée de résistance à la torsion, structure soudée |
|
QStE460TM |
Châssis principal de poids lourds (rails principaux de tracteur), poutres longitudinales avant de véhicules de tourisme |
Capacité de charge élevée, construction soudée de gros calibre |
|
QStE500TM |
Cadres inférieurs de boîtier de batterie de véhicule à énergie nouvelle, squelettes de véhicules spéciaux |
Conception légère avec une grande rigidité |
|
QStE550TM |
Flèches de grue, cadres de bras de plate-forme élévatrice, profilés laminés à ultra haute résistance |
Formage à froid extrême avec retour élastique important |
4.2 Série HC/LA (tôles d'acier laminées à froid) - Composant principal de la carrosserie en blanc
|
Note |
Scénarios d'application typiques |
Points clés de la conception |
|
HC260LA |
Panneaux extérieurs de porte, ailes, panneaux intérieurs de hayon |
Géométrie complexe d'emboutissage profond |
|
HC300LA |
Panneaux intérieurs du capot, anneaux de renfort du toit ouvrant, composants structurels des sièges |
Dessin peu profond avec des exigences strictes en matière de qualité de surface |
|
HC340LA/B340LA |
Roi des pièces structurelles BIW : panneaux intérieurs des montants A/B, renforts de bas de caisse, poutres anti-collision de portes, glissières de sièges |
Performance globale équilibrée, la qualité la plus largement appliquée |
|
HC380LA |
Renforts de charnières de porte, supports de traverse de tableau de bord, supports de tour de suspension |
Exigences de charge locales élevées |
|
HC420LA |
Panneaux intérieurs et extérieurs du montant B, poutres longitudinales du toit, composants structurels de l'anneau de porte |
Performances élevées d’absorption d’énergie en cas de collision |
|
HC500LA |
Cadres de pare-chocs, barres anti-collision de porte, poutres de bas de caisse |
Ultra-haute résistance avec des exigences strictes en matière de résistance aux chocs |
4.3 Série HC/LAD+Z (tôle galvanisée à chaud) - Spécialisée pour la prévention de la corrosion
|
Note |
Scénarios d'application typiques |
|
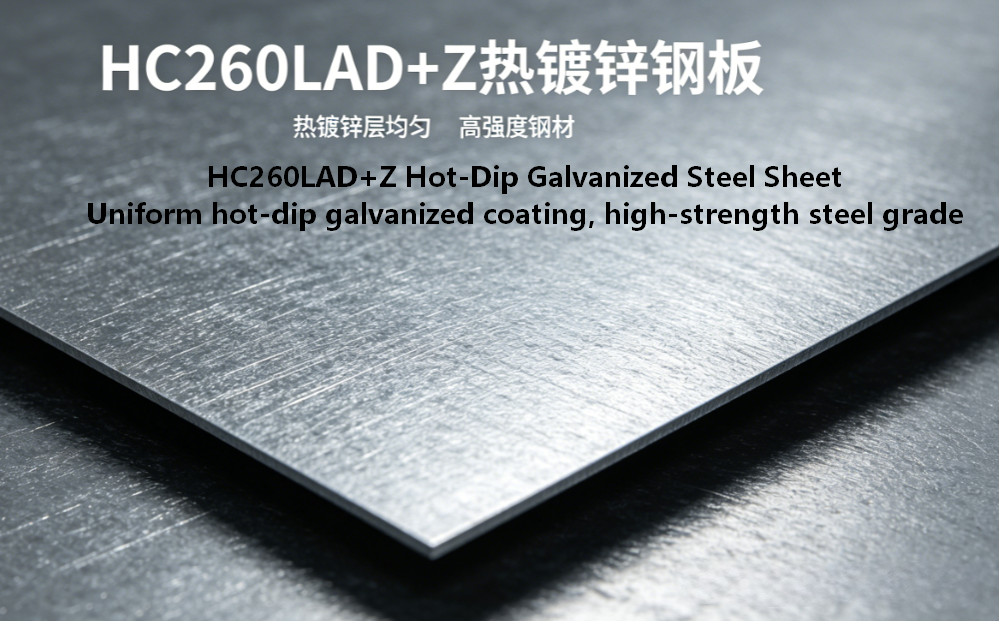
HC260LAD+Z |
Panneaux intérieurs de portes de berline, couvercles de réservoir de carburant, panneaux intérieurs de couvercle de coffre |
|
HC300LAD+Z |
Panneaux intérieurs de capot, renforts intérieurs pour cadres latéraux de carrosserie |
|
HC340LAD+Z |
Panneaux intérieurs de bas de caisse, traverses de plancher, boîtiers supérieurs de bloc de batterie |
4.4 Dernières tendances des applications
• Véhicules à énergie nouvelle : la coque inférieure de la batterie utilise largement le QStE500TM/QStE550TM, ce qui peut réduire le poids de 15 à 25 % par rapport à l'acier traditionnel à faible teneur en carbone.
• Corps intégré : La structure de l'anneau de porte adopte le soudage par points laser HC420LA/HC500LA, réduisant le nombre de pièces de plus de 30 %.
• Ultra-haute résistance : QStE600TM et HC600LA ont commencé des applications à petite échelle, améliorant encore l'effet d'allègement.
Voir Application de simulation CAE
5.1 Sélection du modèle de matériau (LS-DYNA)
|
Type de simulation |
Modèle constitutif recommandé |
Mot clé |
Scénarios applicables |
|
Sécurité en cas d'accident |
Modèle élastoplastique dépendant de la vitesse de déformation |
*MAT_24 (plasticité linéaire par morceaux) |
Simulations générales de crash avec une efficacité informatique élevée |
|
Durabilité à la fatigue |
Élastoplastique |
*MAT_24 + *FATIGUE |
Analyse de fatigue basée sur les contraintes/déformations |
5.2 Paramètres d'entrée clés de la simulation
Paramètres généraux
• Densité : 7850 kg/m³
• Module élastique : 210 GPa
• Coefficient de Poisson : 0,3
Paramètres de vitesse de déformation Cowper-Symonds
|
Série |
C(s⁻¹) |
P. |
|
Série QStE |
40 |
5 |
|
Série HC |
45 |
5 |
À une vitesse de déformation de 1 000 s⁻¹, la limite d'élasticité du HC340LA est environ 1,3 à 1,4 fois celle de la charge statique, qui est de 440 à 480 MPa.
5.3 Idées fausses courantes en matière de simulation et de correction
1. Ne pas utiliser de courbes contrainte-déformation techniques : les courbes réelles obtenues à partir des essais de traction doivent être saisies ; sinon, les résultats dans la zone de forte contrainte seront gravement faussés.
2. La simulation de rebond doit utiliser des solveurs implicites : les solveurs explicites peuvent avoir des erreurs de rebond supérieures à 30 %.
3. La fissuration des bords ne peut pas être déterminée uniquement par le critère FLD : le modèle CrachFEM ou GISSMO doit être introduit et les données de test de taux d'expansion doivent être saisies.
4. Les joints de soudage ne peuvent pas être simplement connectés aux nœuds : le soudage par points utilise *CONSTRAINED_SPOTWELD et le soudage au laser utilise un élément de coque pour simuler la soudure.
六、Modes de défaillance et analyse de fiabilité
6.1 Échec du pressage
• Retour élastique : défaillance la plus courante, entraînant des écarts dimensionnels des pièces
○ Solution : compensation inverse de la surface du moule, augmentation de la force de serrage
• Fissuration du bord de cisaillement : Fissuration du bord lors du bridage ou de l'alésage.
○ Solution : optimiser le processus de détourage, augmenter le rayon de bordage
• Froissement : causé par un flux de matière irrégulier
○ Solution : Augmenter la force de serrage, optimiser la conception des nervures extensibles
6.2 Échec de collision
• Fracture ductile : rupture de traction dans les zones à fortes contraintes
○ Simulation : Utiliser le modèle GISSMO, considérer l'influence de la triaxialité des contraintes
• Fracture par cisaillement : Fracture dominée par la contrainte de cisaillement
○ Simulation : Considérez l'influence de l'angle du filon
• Rupture du joint de soudure : fissuration au point de soudure ou au cordon de soudure.
○ Simulation : utilisez un modèle de soudage précis, tenez compte des défauts de soudage
6.3 Panne de service
• Rupture par fatigue : Fissuration causée par des charges alternées
○ Causes : Concentration de contraintes, défauts de soudure
○ Solution : optimiser la conception structurelle, réduire la concentration des contraintes
• Rupture par corrosion : diminution de la résistance due à la corrosion environnementale
○ Solution : Utiliser des tôles galvanisées à chaud, optimiser le processus de revêtement
七、Comparaison des normes et désignations nationales et étrangères
|
Baosteel (Chine) |
Norme EN (Europe) |
Norme JIS (Japon) |
|
QStE340TM |
S340MC |
SPFC340 |
|
QStE420TM |
S420MC |
SPFC420 |
|
QStE500TM |
S500MC |
SPFC500 |
|
HC260LA |
HC260LA |
SPFC260 |
|
HC340LA |
HC340LA |
SPFC340 |
|
HC420LA |
HC420LA |
SPFC420 |
八、Résumé et suggestions de sélection
1. Série QStE : convient aux composants structurels de châssis, de cadres et de batteries d'une épaisseur ≥ 2 mm, d'exigences de résistance élevées et d'une faible complexité de formage.
2. Série HC/LA : Convient aux panneaux intérieurs et extérieurs et aux composants de renforcement du corps blanc d'une épaisseur < 2 mm, aux exigences élevées en matière de qualité de surface et à la complexité élevée du formage.
3. Série LAD+Z : convient aux cavités intérieures, aux plaques de base et aux parties exposées de la carrosserie du véhicule présentant des exigences anticorrosion élevées.
4. Sélection de la résistance : dans le but de répondre aux exigences de performance, choisissez de préférence des qualités à faible résistance pour réduire les difficultés et les coûts de formage.


