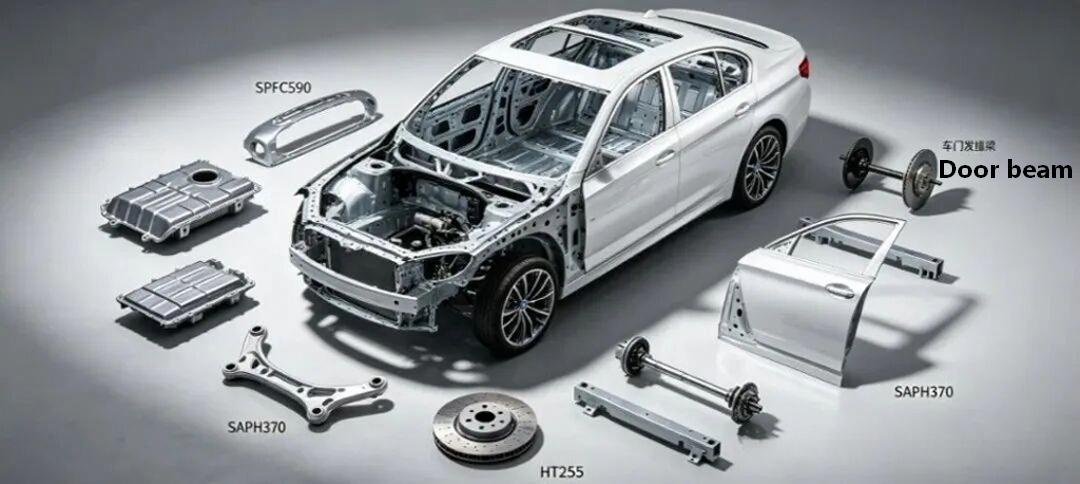
Le premier principe de sélection des matériaux pour automobiles n'a jamais été de « rechercher la limite maximale de performance », mais plutôt d'atteindre le coût global optimal tout au long du processus, en fonction des exigences des conditions de travail. Les différentes grandes catégories de matériaux dont nous discutons aujourd'hui (série SP en acier doux à faible teneur en carbone / série SAPH structurelle à haute résistance / série SPFC de formage à haute résistance / série HT en fonte grise) constituent précisément le cadre de base de l'utilisation du métal dans les automobiles produites en série et forment la « bibliothèque de matériaux à dénominateur commun maximal » qui aligne l'ensemble de la chaîne d'approvisionnement R&D - processus -.
Série d'acier à faible teneur en carbone (acier à faible teneur en carbone) : SPCC/SPCD/SPCE/SPHC/SPHD/SPHE ; Excellente série d'acier de formage (excellent acier de formage) : SPFC440/590/980 ; Série d'acier pour structure en carbone de haute qualité (acier pour structure en acier au carbone de haute qualité) : SAPH310/370/400/440 ; Série d'aciers moulés en acier au carbone (aciers moulés en acier au carbone) : HT150/HT250, etc.
1. Tôles et bandes d'acier au carbone laminées à froid (SPCC/SPCD/SPCE)
Attribut conceptuel
• Définition : Les tôles et bandes d'acier à faible teneur en carbone laminées à froid définies par la norme industrielle japonaise JIS G 3141 conviennent aux applications générales de traitement, d'emboutissage et d'emboutissage profond.
• Règle de dénomination : S (Acier) + P (Plaque) + C (Froid) + Lettre de qualité de pressage
• Nom de marque correspondant :
• SPCC : qualité ordinaire, correspondant à la norme nationale GB/T 13237 Q195-Q215A, à l'Union européenne EN 10130 DC01 et à la norme allemande St12.
• SPCD : qualité de pressage, correspondant à la norme nationale GB/T 13237 08Al, EU DC03 et German St13.
• SPCE : qualité d'emboutissage profond, correspondant à la norme nationale GB/T 5213 pour l'acier d'emboutissage profond 08Al, à la norme européenne DC04 et à la norme allemande St14.
2. Chimie physique et propriétés mécaniques
Composition chimique (analyse de fusion, %, limite supérieure de la norme JIS)
|
Note |
C |
Si |
Mn |
P. |
S |
Alt |
|
SPCC |
≤0.15 |
≤0.05 |
≤0.60 |
≤0.035 |
≤0.025 |
- |
|
SPCD |
≤0.10 |
≤0.03 |
≤0.45 |
≤0.030 |
≤0.020 |
≥0.020 |
|
SPCE |
≤0.08 |
≤0.03 |
≤0.40 |
≤0.025 |
≤0.020 |
≥0.025 |
Propriétés mécaniques (état recuit, valeur standard minimum / typique)
|
Note |
Limite d'élasticité (MPa) |
Résistance à la traction (MPa) |
Rapport rendement/traction typique |
Allongement A80 (%) |
Rapport de déformation plastique r₉₀ |
Exposant d'écrouissage n₉₀ |
|
SPCC |
≥195/210 |
270-410/340 |
0.62 |
≥28/32 |
1.0-1.3/1.1 |
0.18-0.21/0.19 |
|
SPCD |
≤215/190 |
270-390/330 |
0.58 |
≥34/38 |
1.4-1.8/1.6 |
0.21-0.24/0.22 |
|
SPCE |
≤195/175 |
270-370/320 |
0.55 |
≥38/42 |
1.8-2.2/2.0 |
0.23-0.26/0.24 |
Remarque : rapport limite d'élasticité = limite d'élasticité / résistance à la traction. Une valeur inférieure indique une plus grande capacité de déformation plastique du matériau et une meilleure formabilité.
Propriétés physiques
• Densité : 7,85 g/cm³
• Module élastique : 206 - 210 GPa
• Coefficient de Poisson : 0,3
• Coefficient de dilatation thermique : 11,7×10⁻⁶/℃ (20 - 100℃)
• L'état recuit est amagnétique.
La définition de base et la nature physique du rapport de limite d'élasticité
Rapport contrainte-déformation = Limite d'élasticité (σₛ) / Résistance à la traction (σᵦ)
• Essence physique : reflète la facilité avec laquelle un matériau passe de la déformation élastique à la déformation plastique, ainsi que la durée de l'étape de déformation plastique.
• Plage de valeurs : 0 à 1. Plus la valeur est faible, plus la déformation plastique pouvant se produire après la plastification du matériau est importante. Plus la valeur est élevée, plus le matériau est proche de l'état fragile où il se brise immédiatement lorsqu'il fléchit.
Les indicateurs de base de la performance du formage par emboutissage
• Faible rapport limite d'élasticité (<0,6) : Après la plastification du matériau, une longue période de déformation plastique uniforme se produit. L'indice de durcissement (valeur n) est élevé, la position du diagramme limite de formage (FLD) est élevée et il est peu probable qu'une striction ou une fissuration se produise. Il convient aux pièces complexes d’emboutissage profond.
• Rapport de limite d'élasticité modéré (0,6 - 0,7) : Le point d'équilibre entre résistance et formabilité, adapté à la plupart des composants de la structure de la carrosserie.
• Rapport limite d'élasticité élevé (>0,7) : une fois que le matériau a atteint sa limite d'élasticité, il atteint rapidement la résistance à la traction, a un faible taux d'allongement uniforme, une faible limite de formage et est sujet aux fissures de bord de cisaillement et aux fissures de rebord. Le processus d'estampage est difficile.
3. Introduction aux processus de base
1. Décapage à l'acide : Les plaques laminées à chaud sont décapées avec de l'acide chlorhydrique pour éliminer le tartre d'oxyde, ce qui donne une surface propre.
2. Laminage à froid : plusieurs passes de laminage à température ambiante, avec une précision d'épaisseur de ± 0,02 mm et une rugosité de surface allant de Ra 0,2 à 1,6 μm.
3. Recuit :
○ Recuit de type coque : adapté à la production de masse, faible coût, uniformité moyenne des performances, adapté au SPCC/SPCD
○ Recuit continu : production continue, performances uniformes, bonne qualité de surface, capable de produire des SPCE de qualité supérieure
4. Finition : Le processus de laminage à plat élimine le plateau de rendement et peut fournir une surface rugueuse (D) ou une surface lisse (B). Il peut également être enduit d’huile ou subir une passivation pour prévenir la rouille.
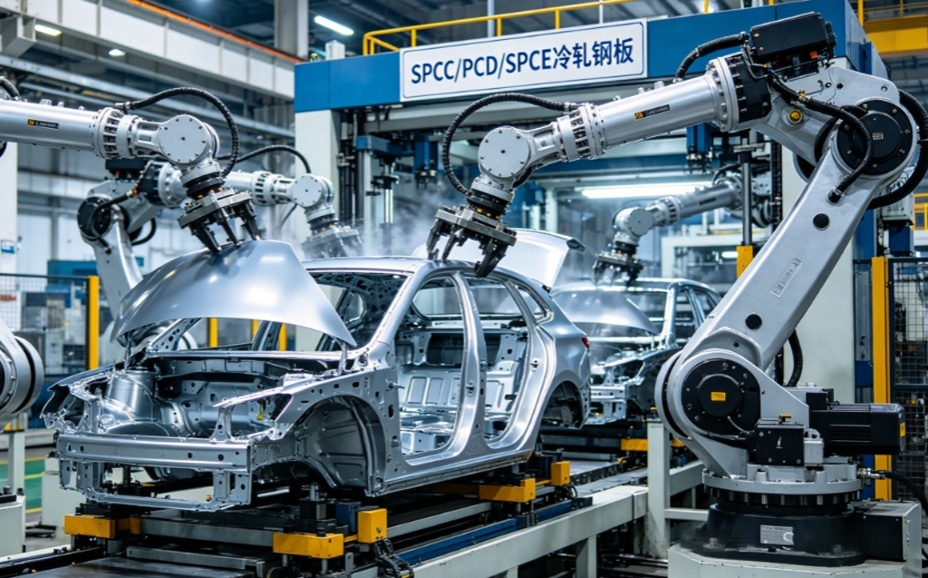
4. Applications de véhicules industriels et automobiles
• Applications industrielles :
○SPCC : Caissons d'électroménager, mobilier de bureau, conduits de ventilation, composants de quincaillerie générale
○SPCD : boîtier d'instrumentation, support d'équipement électronique, composant matériel d'emboutissage profond peu profond
○SPCE : Réflecteur de lampe, évier de cuisine, boîtier de batterie, pièces complexes d'emboutissage profond
• Application sur véhicules complets :
○SPCC : Support de réservoir de carburant, structure non porteuse du siège, plaque intérieure de traverse de planche de bord, support de panneau intérieur de porte
○SPCD : panneau intérieur de la portière de la voiture, panneau intérieur du capot moteur, panneau intérieur du couvercle du coffre à bagages, panneau intérieur de l'aile
○SPCE : carter d'huile, couvercle d'amortisseur, couvercle de moyeu, support de poignée de porte, pièces d'estampage de forme complexe
5. Analyse de l’expansion des applications de simulation
• Modèle matériau : Le critère d'élasticité anisotrope Hill48 doit être privilégié. La courbe contrainte-déformation réelle, la valeur de r et la valeur de n doivent être saisies.
• Simulation de formage par pressage :
○SPCC : La courbe FLD est relativement basse. L'accent est mis principalement sur les taux de froissement et d'amincissement (contrôlés dans la limite de 20 %) et la précision de la simulation est élevée.
○SPCD/SPCE : faible rapport rendement/résistance, forte capacité de déformation plastique. Un calibrage précis des valeurs r et n est nécessaire. Une attention particulière doit être accordée aux plis et aux fissures des parois latérales. SPCE peut atteindre un rapport d’emboutissage profond supérieur à 2,2.
○ Prédiction de l'élasticité : L'élasticité du SPCC est relativement faible (< 1°). Pour SPCE, une compensation d’élasticité est requise lorsqu’il s’agit de courbures complexes.
• Simulation structurelle : Un modèle élastoplastique peut être utilisé. Il s'applique à l'analyse de la résistance et de la rigidité des composants structurels non porteurs.
II. Tôles et bandes d'acier au carbone laminées à chaud (SPHC/SPHD/SPHE)
Attribut conceptuel
• Définition : Les tôles et bandes d'acier à faible teneur en carbone laminées à chaud définies par la norme industrielle japonaise JIS G 3131 conviennent aux applications de structures générales, d'emboutissage et d'emboutissage profond.
• Règle de dénomination : S (acier) + P (plaque) + H (chaud) + lettre de qualité de pressage
• Nom de marque correspondant :
○SPHC : Qualité commerciale, correspondant à la norme nationale GB/T 912 Q235B et à la norme européenne EN 10051 S235JR
○SPHD : qualité de pressage, correspondant à la norme nationale GB/T 912 pour l'acier Q235B utilisé en pressage, et à la norme européenne DD1
○SPHE : qualité d'emboutissage profond, correspondant à la norme nationale GB/T 5213 de l'acier d'emboutissage profond laminé à chaud 08Al et à la norme européenne DD13
2. Chimie physique et propriétés mécaniques
Composition chimique (analyse de fusion, %, limite supérieure de la norme JIS)
|
Note |
C |
Si |
Mn |
P. |
S |
|
SPHC |
≤0.15 |
≤0.05 |
≤0.60 |
≤0.035 |
≤0.025 |
|
SPHD |
≤0.12 |
≤0.05 |
≤0.50 |
≤0.030 |
≤0.020 |
|
SPHE |
≤0.10 |
≤0.05 |
≤0.45 |
≤0.025 |
≤0.020 |
Propriétés mécaniques (à l'état laminé à chaud, valeur minimale standard / valeur typique)
|
Note |
Limite d'élasticité (MPa) |
Résistance à la traction (MPa) |
Rapport rendement/traction typique |
Allongement A50 (%) |
Propriété de pliage à froid (180°) |
|
SPHC |
<235/215 |
270-440/360 |
0.6 |
≥29/33 |
d = un |
|
SPHD |
<235/205 |
270-430/350 |
0.59 |
≥33/37 |
d=0 |
|
SPHE |
<215/195 |
270-410/340 |
0.57 |
≥37/41 |
d=0 |
Remarque : d représente le diamètre du centre de pliage et a représente l'épaisseur de l'éprouvette.
3. Introduction aux processus de base
Chauffage de la dalle : Chauffer à 1150 - 1250℃ pour homogénéiser l'austénite.
2. Laminage à chaud : laminage grossier + laminage fin, température de laminage finale 850 - 920℃ (zone de recristallisation austénite)
3. Refroidissement : Le matériau est refroidi dans un flux laminaire à 550 - 650℃ avant l'enroulement.
4. Traitement de surface : Nous pouvons fournir des rouleaux à peau noire, des rouleaux lavés à l'acide et des rouleaux enduits d'huile lavés à l'acide.
• Caractéristiques du processus : Le coût est 30 à 40 % inférieur à celui du laminage à froid, avec une plage d'épaisseur de 1,5 à 16 mm et une efficacité de production élevée.
4. Applications de véhicules industriels et automobiles
• Applications industrielles :
○SPHC : Matériaux de construction, échafaudages, coques de conteneurs, matières premières pour tubes soudés
○SPHD : Structures constituées de tubes d'acier, de pièces légèrement embouties et de composants de machines agricoles
○SPHE : Têtes de chaudières, coques de réservoirs de stockage de gaz, pièces d'emboutissage complexes
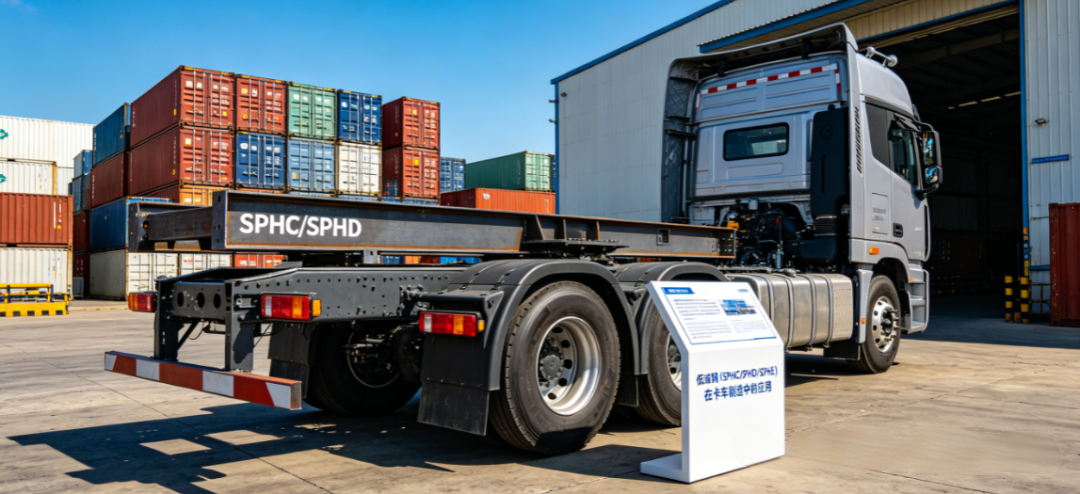
• Application sur véhicules complets :
○SPHC : traverse de châssis de camion, pièce de connexion de châssis auxiliaire, bride de système d'échappement, support de roue de secours
○SPHD : rayons de roue, plaque de base de frein, support de suspension arrière de la cabine conducteur, boîtier de réservoir de carburant
○SPHE : corps de carter d'essieu arrière de voiture de tourisme, support de montage du moteur, support de fusée de direction, composants structurels complexes du châssis
5. Analyse de l’expansion des applications de simulation
• Modèle matériel : utilisez un modèle de plasticité. Il est nécessaire de saisir avec précision la longueur de la plate-forme d'élasticité et le taux d'écrouissage.
• Simulation de pressage :
Le coefficient de frottement est fixé à 0,12 - 0,15 (supérieur à celui de la tôle laminée à froid, qui est de 0,10 à 0,12)
○SPHC : Le rapport limite d'élasticité est légèrement supérieur, avec une valeur n comprise entre environ 0,16 et 0,20. La limite de formation est relativement basse et la prévision doit être prudente.
○SPHE : Faible rapport rendement/résistance, bonne formabilité. On peut l'appeler SPCE laminé à froid, mais il convient de prêter attention à l'influence de la qualité de surface sur le processus de formage.
• Simulation de soudage : faible teneur en carbone, faible risque de fragilité dans la zone affectée thermiquement, se concentre principalement sur la déformation par soudage. La méthode de déformation inhérente est recommandée.
• Simulation de fatigue : la rugosité de surface des tôles laminées à chaud est relativement élevée et leur durée de vie en fatigue est inférieure de 10 à 15 % à celle des tôles laminées à froid.
III. Série en acier formé de haute qualité (SPFC440/SPFC590/SPFC980)
Attribut conceptuel
• Définition : Les tôles et bandes d'acier à haute résistance laminées à froid définies par la norme industrielle japonaise JIS G 3135 entrent dans la catégorie des aciers avancés à haute résistance (AHSS), possédant un équilibre entre haute résistance et bonne formabilité.
• Règle de dénomination : S (Acier) + P (Plaque) + F (Formable) + C (Froid) + Résistance à la traction minimale (MPa).
• Type de matériau :
○SPFC440/590 : se compose principalement d'acier ferritique - perlitique et d'acier à haute résistance faiblement allié
○SPFC980 : se compose principalement d'acier duplex (DP) et d'acier multiphasé (CP)
2. Chimie physique et propriétés mécaniques
Composition chimique (analyse de fusion, %, limite supérieure de la norme JIS)
|
Note |
C |
Si |
Mn |
P. |
S |
Éléments de microalliage |
|
SPFC440 |
≤0.18 |
≤0.60 |
≤1.60 |
≤0.030 |
≤0.025 |
Nb≤0,06, Ti≤0,15 |
|
SPFC590 |
≤0.20 |
≤0.80 |
≤2.00 |
≤0.025 |
≤0.020 |
Nb≤0,06, Ti≤0,15, V≤0,10 |
|
SPFC980 |
≤0.25 |
≤1.50 |
≤2.50 |
≤0.020 |
≤0.015 |
Cr≤0,80, Mo≤0,50 |
Propriétés mécaniques (état recuit, valeur standard minimum / typique)
|
Note |
Limite d'élasticité (MPa) |
Limite d'élasticité (MPa) |
Rapport rendement/traction typique |
Allongement A80 (%) |
Taux d'expansion des trous (%) |
Performances de flexion à 180° |
|
SPFC440 |
≥305/330 |
440-560/490 |
0.67 |
≥24/28 |
≥60/70 |
d = un |
|
SPFC590 |
≥420/450 |
590-760/650 |
0.69 |
≥20/24 |
≥45/55 |
d=2a |
|
SPFC980 |
≥685/750 |
980-1200/1050 |
0.71 |
≥10/12 |
≥25/30 |
d=3a |
Remarque : Le rapport rendement/résistance de l'acier duplex SPFC980 est généralement compris entre 0,65 et 0,75, tandis que celui de l'acier multiphasé peut dépasser 0,75.
3. Introduction aux processus de base
Laminage à froid : similaire à l'acier laminé à froid ordinaire, mais avec un taux de réduction plus élevé.
2. Recuit continu :
○SPFC440/590 : atteint une résistance élevée grâce au renforcement par précipitation des éléments de microalliage et au renforcement des grains fins.
○SPFC980 : utilise un processus rapide de chauffage, d'isolation, de refroidissement rapide et de surtraitement pour former une structure martensite ou bainite.
3. Traitement de surface : disponible en versions galvanisation à chaud (GI), alliage de fer galvanisé (GA) et électro-galvanisation (EG). Le nom de la marque est remplacé par la série SGC.
• Défi technique : Le SPFC980 a des exigences extrêmement strictes en matière de contrôle de la vitesse de refroidissement. La vitesse de refroidissement doit atteindre plus de 50 ℃/s.
4. Applications de véhicules industriels et automobiles
• Applications industrielles : composants de machines de construction, étagères à haute résistance, rails d'ascenseur, conteneurs
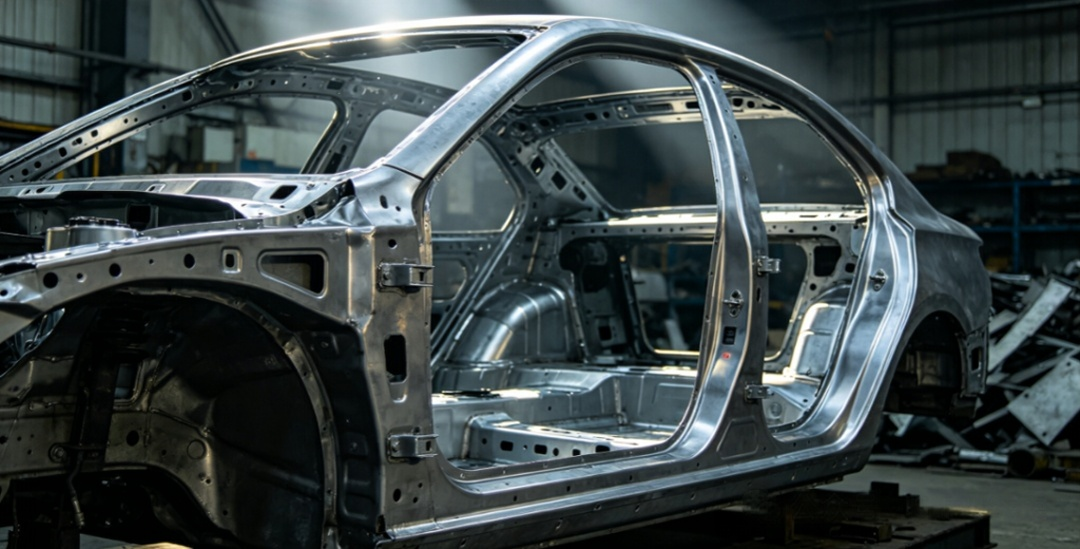
• Application de véhicules complets (noyau) :
○SPFC440 : Panneau de plancher de carrosserie, traverse de siège, poutre longitudinale de toit, poutre de renfort de plancher
○SPFC590 : Plaques de renfort des montants A et B, poutres d'impact de porte, poutres de renfort de canal intermédiaire de plancher, poutres longitudinales avant
○SPFC980 : corps de poutre d'impact de pare-chocs avant, plaque de renfort de montant B, traverse de plancher, pièce de renfort de pièce de renfort (remplaçant partiellement l'acier embouti à chaud)
5. Analyse de l’expansion des applications de simulation
• Modèle de matériau :
○ SPFC440/590 : Grâce au modèle de durcissement hybride (isotrope + dynamique), il peut fournir des prévisions de rebond plus précises.
○SPFC980 : Il est nécessaire d'utiliser un modèle de durcissement d'asservissement prenant en compte l'effet Borsig (comme le modèle Yoshida-Uemori)
• Simulation de formage par pressage :
Le rapport de limite d'élasticité augmente avec l'augmentation de la résistance et la formabilité diminue progressivement.
La courbe FLD se déplace considérablement vers le bas par rapport à l'acier à faible teneur en carbone. La valeur FLD0 du SPFC980 est d'environ 0,15.
○ La prédiction FLD conventionnelle du SPFC980 est inexacte. Il est recommandé d'utiliser les critères de fracture GISSMO ou MMC.
La fissuration des bords est le principal mode de défaillance du SPFC980 et il est nécessaire de réduire la sensibilité à la déformation dans la zone de coupe des bords.
• Prédiction de résilience :
Plus le rapport de limite d'élasticité est élevé, plus le rebond est important : le rebond du SPFC440 est d'environ 1 à 3°, celui du SPFC590 est d'environ 3 à 5° et celui du SPFC980 peut atteindre 5 à 10°.
Il est nécessaire d'effectuer une compensation de la surface du moule, et le montant de la compensation est généralement de 1,2 à 1,5 fois le montant du retour élastique.
• Simulation de collision : le matériau SPFC980 présente d'excellentes capacités d'absorption d'énergie et constitue l'un des matériaux privilégiés pour les structures de sécurité des véhicules.
IV. Série d'acier de construction au carbone de haute qualité (SAPH310/SAPH370)
Attribut conceptuel
• Définition : Les tôles et bandes d'acier structurelles laminées à chaud pour automobiles définies par la norme industrielle japonaise JIS G 3113 sont spécifiquement conçues pour les châssis et les systèmes de suspension des automobiles.
• Règle de dénomination : S (Acier) + A (Automobile) + P (Plaque) + H (Chaud) + Résistance à la traction minimale (MPa).
• Nom de marque correspondant :
○SAPH310 : Correspondant à la norme nationale GB/T 3273 Q310
○SAPH370 : correspondant à la norme nationale GB/T 3273 Q370 et à la norme européenne S355MC
2. Chimie physique et propriétés mécaniques
Composition chimique (analyse de fusion, %, limite supérieure de la norme JIS)
|
Note |
C |
Si |
Mn |
P. |
S |
Alt |
|
SAPH310 |
≤0.12 |
≤0.30 |
≤0.75 |
≤0.030 |
≤0.025 |
≥0.015 |
|
SAPH370 |
≤0.15 |
≤0.35 |
≤1.00 |
≤0.030 |
≤0.025 |
≥0.015 |
Propriétés mécaniques (à l'état laminé à chaud, valeur minimale standard / valeur typique)
|
Note |
Limite d'élasticité (MPa) |
Résistance à la traction (MPa) |
Rapport rendement/traction typique |
Allongement A50 (%) |
Taux d'expansion des trous (%) |
Propriété de pliage à froid à 180° |
|
SAPH310 |
≥185/210 |
310-450/380 |
0.55 |
≥33/37 |
≥80/90 |
d=0 |
|
SAPH370 |
≥225/260 |
370-530/440 |
0.59 |
≥30/34 |
≥70/80 |
d=0 |
3. Introduction aux processus de base
• Laminage et refroidissement contrôlés (TMCP) :
une. La dalle est chauffée à 1200 - 1250℃
b. Le laminage grossier est réalisé dans la zone de recristallisation de l'austénite.
c. Le laminage final est effectué dans la zone de non-recristallisation de l'austénite (température de laminage final 800 - 850℃)
d. Refroidir rapidement à 500 - 600 ℃, puis enrouler en bobines
• Avantage du procédé : obtenez une combinaison de résistance élevée et de ténacité élevée grâce à un renforcement à grains fins, sans avoir besoin d'un traitement thermique ultérieur.
• État de surface : généralement fourni sous forme de rouleaux lavés à l'acide et enduits d'huile, avec une rugosité de surface allant de 1,6 à 3,2 μm.
4. Applications de véhicules industriels et automobiles
• Applications industrielles : cadres de vélos, composants de motos, châssis de machines agricoles, mécanismes de déplacement de machines de construction
• Application de véhicules complets (noyau) :
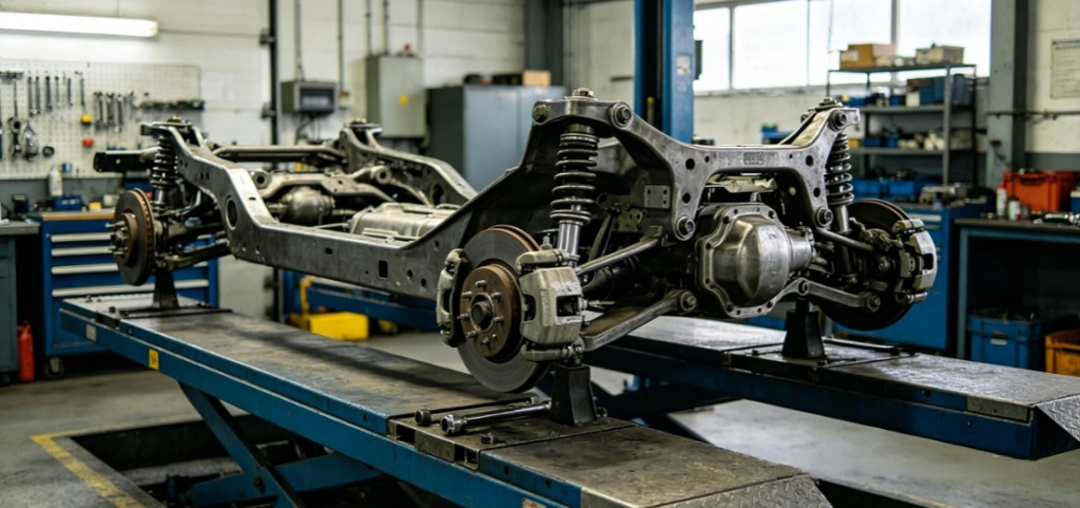
○SAPH310 : Le corps principal du carter d'essieu arrière de la voiture, le bras longitudinal de la poutre de torsion, le support inférieur de l'amortisseur, le crochet de remorque et la barre stabilisatrice.
○SAPH370 : poutres longitudinales et traverses de châssis de camion porteur, supports de montage de moteur, bras de commande, bras de fusée de direction et châssis auxiliaires
5. Analyse de l’expansion des applications de simulation
• Modèle matériau : Un modèle élastoplastique classique peut être utilisé. La section du plateau de rendement doit être saisie avec précision.
• Simulation de pressage :
○ Le rapport limite d'élasticité est faible et les performances de formage par pliage à froid sont excellentes. La simulation est simple et l’accent est mis sur le retour élastique.
○ SAPH370 a un taux d'expansion de plus de 70 %, d'excellentes performances de bridage et peut appeler directement la valeur HER depuis la bibliothèque de matériaux pendant la simulation.
• Simulation de fatigue :
La limite de fatigue est d'environ 40 à 50 % de la résistance à la traction (SAPH310 est d'environ 150 MPa, SAPH370 est d'environ 180 MPa)
La durée de vie en fatigue du joint soudé a considérablement diminué. Il est recommandé d'utiliser la méthode de contrainte structurelle équivalente (conformément aux normes ASME).
L'influence de la rugosité de la surface et du coefficient de concentration des contraintes doit être prise en compte.
• Simulation de collision : les composants du châssis supportent principalement des charges de flexion et de torsion lors d'une collision, et il faut prêter attention à la déformation plastique et à la rupture.
V. Série de moulage d'acier au carbone (HT150/HT250)
Attribut conceptuel
• Définition : Les pièces en fonte grise définies par la norme nationale chinoise GB/T 9439-2018 sont ainsi nommées car leurs surfaces de fracture apparaissent grises.
• Règle de dénomination : HT (Hui Tie) + Résistance à la traction minimale (MPa)
• Caractéristiques organisationnelles : Le graphite en paillettes est réparti sur la matrice ferrite ou perlite. La présence de flocons de graphite confère à la fonte grise d'excellentes propriétés d'amortissement des vibrations et de résistance à l'usure, mais elle se traduit également par une ténacité moindre.
2. Chimie physique et propriétés mécaniques
Composition chimique (analyse de fusion, %, valeurs typiques)
|
Note |
C |
Si |
Mn |
P. |
S |
Équivalent carbone (CE) |
|
HT150 |
3.2-3.6 |
1.8-2.2 |
0.5-0.8 |
≤0.20 |
≤0.12 |
3.8-4.2 |
|
HT250 |
2.9-3.3 |
1.2-1.8 |
0.8-1.2 |
≤0.15 |
≤0.10 |
3.4-3.8 |
Propriétés mécaniques (barre d'essai en fonte unique, valeur minimale standard / valeur typique)
|
Note |
Limite d'élasticité (MPa) |
Résistance à la traction (MPa) |
Rapport rendement/traction typique |
Dureté (HB) |
Module élastique (GPa) |
Module élastique (GPa) |
|
HT150 |
≥150/170 |
≥600/650 |
0,90 $ |
130-180/150 |
90-110/100 |
2002/5/3 |
|
HT250 |
≥250/280 |
≥1000/1100 |
0,95 par jour |
180-230/200 |
110-130/120 |
2005/10/7 |
Remarque : La fonte grise est un matériau fragile. Sa limite d'élasticité est proche de sa résistance à la traction et le rapport limite d'élasticité/limite d'élasticité est extrêmement élevé. Il n’y a quasiment aucune étape de déformation plastique évidente.
Propriétés physiques
• Densité : 7,0 - 7,3 g/cm³ (inférieure à l'acier)
• Point de fusion : 1 140 - 1 200 ℃
• Conductivité thermique : 45 - 55 W/(m・K)
• Taux d'amortissement : 3-5% (beaucoup supérieur à celui de l'acier < 1%)
3. Introduction aux processus de base
Fusion : Fusion dans un haut fourneau ou un four électrique, avec contrôle de l'équivalent carbone et de la teneur en éléments d'alliage
2. Traitement de moulage : Pour le HT250, un agent de recherche de fer et de silicium doit être ajouté pour affiner les flocons de graphite et améliorer la résistance.
3. Coulée : La méthode principale est le moulage au sable, et le moulage du métal peut également être utilisé.
4. Traitement thermique : Habituellement, un recuit de détente (à 550-600°C, maintenu pendant 2 à 4 heures) est effectué pour éliminer les contraintes internes du processus de coulée.
• Caractéristiques du procédé : excellentes performances de coulée, fluidité élevée, faible taux de retrait et faible coût.
4. Applications de véhicules industriels et automobiles
• Applications industrielles :
○HT150 : Base de machine, table de travail, corps de vanne, boîtier de pompe
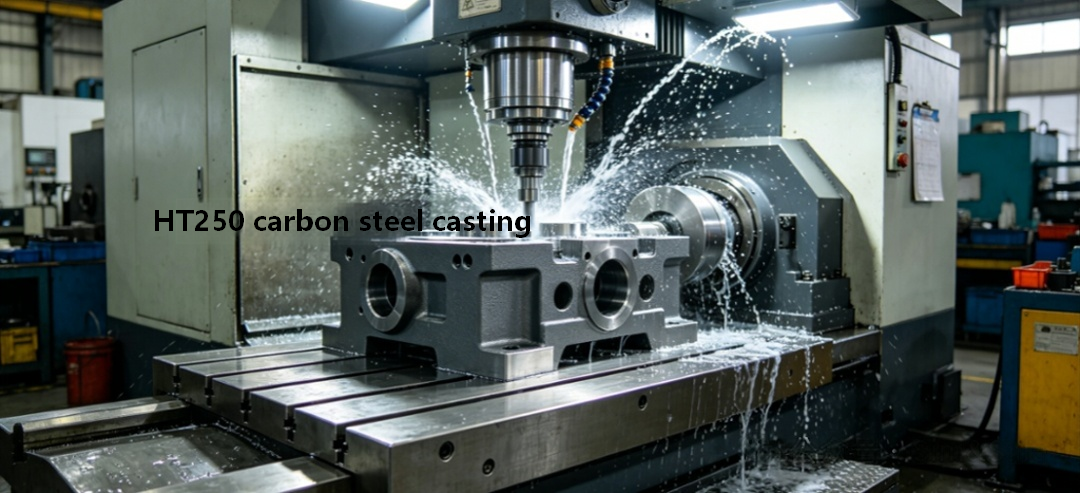
○HT250 : Rails de guidage de machines-outils, corps de cylindre, carters de boîte de vitesses, sièges de roulement
• Application sur véhicules complets :
○HT150 : Disques de frein bas de gamme pour véhicules de tourisme, freins à tambour pour véhicules utilitaires, plateaux de pression d'embrayage, carters de volant moteur
○HT250 : boîtier de turbocompresseur, collecteur d'échappement, boîtier d'étrier de frein, bloc-cylindres (moteur diesel robuste), carter de transmission
5. Analyse de l’expansion des applications de simulation
• Modèle de matériau :
○Le modèle élasto-plastique isotrope ne peut pas être utilisé ; à la place, le modèle de matériau spécialisé pour la fonte (tel que LS-DYNA Mat 145) doit être utilisé.
Les propriétés de traction et de compression doivent être définies séparément. La résistance à la compression de la fonte grise est 4 à 5 fois supérieure à celle de la traction.
Le rapport limite d'élasticité/résistance est extrêmement élevé, avec presque aucune déformation plastique. La fracture se produit soudainement et le modèle d'endommagement utilise le critère de contrainte principale maximale.
• Simulation structurelle :
○ Concentrez-vous sur la zone présentant la contrainte principale maximale, plutôt que sur la contrainte de Mises.
La rupture de la fonte grise est toujours dominée par la force de traction. Même dans des conditions de compression, la force de traction latérale peut toujours conduire à une fracture.
• Simulation de fatigue :
○ Il est recommandé d'utiliser la méthode contrainte-vie (courbe S-N)
○ La fonte grise n'a pas de limite de fatigue définie. La courbe S-N montre toujours une tendance à la baisse après 10⁷ cycles.
L'influence de la contrainte moyenne doit être prise en compte et la courbe de Goodman doit être utilisée pour la correction.
• Simulation NVH :
La propriété d'amortissement élevée de la fonte grise a un impact significatif sur les résultats NVH.
En analyse modale, définir le taux d'amortissement entre 3 et 5 % peut améliorer considérablement la précision de la simulation.
• Simulation de coulée : utilisez MAGMA ou ProCAST pour simuler l'expansion du graphite et les défauts de porosité. Pour le HT250, une attention particulière doit être portée à l’effet de nucléation.
六、Tableau récapitulatif de comparaison des propriétés des matériaux
|
Série de matériaux |
Catégorie typique |
Résistance à la traction typique (MPa) |
Rapport rendement/traction typique |
Rapport rendement/traction typique |
Caractéristiques principales |
|
||||
|
Acier à faible teneur en carbone laminé à froid |
SPCE |
320 |
0.55 |
42 |
Meilleure formabilité |
|
||||
|
Acier à faible teneur en carbone laminé à chaud |
SPHE |
340 |
0.57 |
41 |
Faible coût, bonne formabilité |
|
||||
|
Acier de construction automobile |
SAPH310 |
380 |
0.55 |
37 |
Spécial pour châssis, excellente propriété de flexion à froid |
|
||||
|
Acier laminé à froid à haute résistance |
SPFC440 |
490 |
0.67 |
28 |
Résistance et formabilité équilibrées |
|
||||
|
Acier laminé à froid à haute résistance |
SPFC590 |
650 |
0.69 |
24 |
Haute résistance avec une formabilité décente |
|
||||
|
Acier laminé à froid à ultra haute résistance |
SPFC980 |
1050 |
0.71 |
12 |
Ultra-haute résistance, excellent effet de réduction de poids |
|
||||
|
Fonte grise |
HT250 |
280 |
0,95 jusqu'à |
<1 |
Amortissement des vibrations et résistance à l'usure, haute fragilité |
|
||||
|
|
Série de matériaux |
Avantages principaux |
Principales limites |
Recommandations de sélection de matériaux pour les automobiles |
|
|
SPCC/SPCD/SPCE |
Faible rapport rendement/traction, excellente formabilité, finition de surface brillante, faible coût |
Faible résistance, mauvaise résistance à la corrosion |
Panneaux de carrosserie intérieurs, panneaux extérieurs, pièces structurelles à estampage peu profond ; SPCE pour composants d'emboutissage profond |
|
|
SPHC/SPHD/SPHE |
Faible rapport rendement/traction, faible coût, large plage d'épaisseurs, bonne soudabilité |
Mauvaise qualité de surface et précision dimensionnelle |
Pièces structurelles du châssis, carters d'essieu arrière, supports ; SPHE pour pièces embouties complexes |
|
|
SPFC440/590/980 |
Haute résistance, effet de réduction de poids remarquable |
Rapport rendement/traction élevé, retour élastique important, emboutissage difficile pour l'acier à ultra haute résistance |
Pièces structurelles de sécurité de carrosserie, renforts, poutres de sécurité ; SPFC980 pour les composants de sécurité critiques |
|
|
SAPH310/370 |
Faible rapport rendement/traction, spécialement conçu pour les châssis automobiles, performances supérieures de pliage à froid et de soudage |
Plage de résistance supérieure limitée |
Bras de commande, châssis de véhicules, supports de suspension, carters d'essieu arrière et autres pièces de châssis |
|
|
HT150/HT250 |
Bon amortissement des vibrations, résistance à l'usure, excellente coulabilité, faible coût |
Rapport rendement/traction extrêmement élevé, fragilité élevée et ténacité médiocre |
Disques de frein, étriers de frein, blocs moteurs, carters de transmission |