


À l’ère actuelle où l’électrification automobile et l’allègement sont profondément intégrés, « réduire le poids signifie augmenter l’autonomie, et améliorer l’efficacité signifie réduire les coûts » est devenu un consensus dans l’industrie. Les alliages d'aluminium, avec une densité environ un tiers de celle de l'acier, un système de traitement mature et des coûts globaux contrôlables, sont actuellement les matériaux métalliques légers les plus répandus et les plus largement applicables pour l'allégement automobile. Parmi eux, les deux systèmes d'alliages des séries 6xxx (Al-Mg-Si) et 7xxx (Al-Zn-Mg), avec leur résistance à la corrosion de formation équilibrée et leur résistance spécifique extrêmement élevée, couvrent presque tous les scénarios d'allègement de base, depuis les pièces de revêtement extérieur de la carrosserie, les profils structurels jusqu'aux composants de sécurité en cas de collision.
Cet article passe systématiquement en revue les noms de marque, les propriétés physiques et mécaniques, les techniques de préparation et de traitement, les scénarios d'application sur les véhicules, les méthodes de mise en œuvre de simulation CAE des principaux alliages d'aluminium des séries 6 et 7 dans le domaine automobile, ainsi que les problèmes de défaillance typiques et les solutions au cours des processus de production et de service. Tous les paramètres de performance sont basés sur les normes EN, les manuels officiels des matériaux des principales entreprises d'aluminium et la littérature académique publique. Il peut être consulté par les praticiens impliqués dans le développement de carrosseries, la sélection de matériaux, l'ingénierie des procédés et l'analyse de simulation.
Alliage d'aluminium série 6xxx (série Al-Mg-Si)
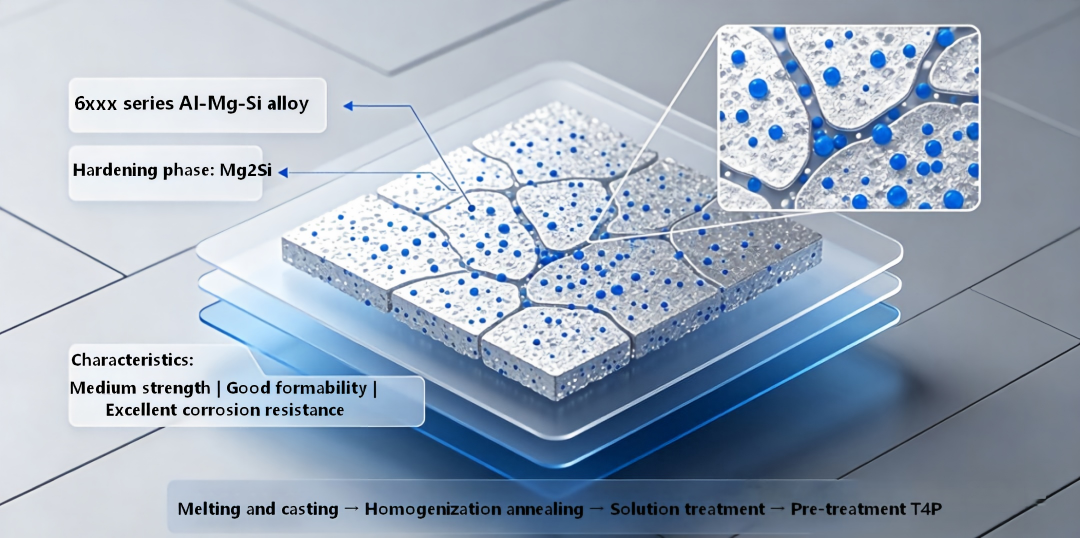
L'alliage d'aluminium de la série 6xxx est principalement composé de magnésium et de silicium comme éléments d'alliage, avec Mg₂Si comme phase de renforcement. Il s'agit d'un alliage renforcé pouvant être traité thermiquement, présentant une résistance moyenne, une excellente formabilité, une excellente résistance à la corrosion et une excellente soudabilité. C'est actuellement le
matériau courant pour les panneaux de carrosserie automobile, les composants structurels et les profilés extrudés.
1. Système de nomenclature et explication conceptuelle
Alliage d'aluminium personnalisé de la série 6 pour le domaine automobile, la signification et le positionnement des suffixes sont les suivants :
|
Identifiant du suffixe |
Identification du suffixe |
Positionnement de base |
|
T4P |
État T4 pré-vieillissant (T4 pré-vieilli) |
Après trempe en solution et prétraitement à basse température, le processus de vieillissement naturel est stabilisé et la réponse de durcissement de la peinture est améliorée. Il s’agit du principal fournisseur de plaques d’estampage pour automobiles. |
|
Cuisson |
État de durcissement de la peinture |
Correspondant aux performances après le processus de cuisson électrophorétique des automobiles à 170-200 ℃, la phase Mg₂Si est entièrement précipitée et la résistance est considérablement améliorée. |
|
IH |
Type de durcissement amélioré (durcissement amélioré) |
L'optimisation de la composition et du processus de prétraitement conduit à une augmentation plus élevée de la résistance de la peinture et à de meilleures performances anti-bosses. |
|
HS |
Type haute résistance (haute résistance) |
L'augmentation de la proportion d'éléments en alliage entraîne une résistance plus élevée du matériau de base et du matériau cuit, ce qui convient aux composants structurels soumis à des charges élevées. |
|
IBR |
Type de pliage amélioré |
L'optimisation des grains et des phases précipitées conduit à des limites de formage plus élevées pour le pliage et le bridage et convient aux traitements à froid complexes. |
|
E170/E200 |
Performance de cuisson de 170 ℃/200 ℃ |
Correspondant aux indicateurs de performance après cuisson des procédés de revêtement des différents constructeurs automobiles. |
|
S600 |
Identification de qualité à haute résistance |
Le code de qualité de résistance pour les profilés extrudés à haute résistance |
|
6K21 |
Composant amélioré en alliage de type 6 série |
Ajustement du rapport Mg/Si et des oligo-éléments, en tenant compte à la fois des propriétés de formage et de l'absorption de l'énergie de collision |
|
ZAT 0,7/0,63/0,43 |
Coefficient de réduction de la résistance de la zone affectée par la chaleur du soudage |
Le rapport entre la limite d'élasticité de la zone affectée thermiquement après soudage et le matériau de base est un paramètre essentiel pour la conception des structures de soudage. |
|
AC118/AC170/AC600 |
Code du processus de vieillissement artificiel |
Correspondant à différents systèmes de traitement thermique de vieillissement température/longueur |
|
F22 |
Processus de trempe en ligne par extrusion |
Trempe en ligne directe après extrusion, suivie d'un vieillissement manuel pour atteindre les performances T6 |
|
CAPOT EXTÉRIEUR BAS/HAUT |
Panneau extérieur du capot moteur de qualité spéciale |
LOW représente une version à haute formabilité et à faible résistance, tandis que HIGH représente une version à haute résistance et anti-denting. |
|
SAPA INFÉRIEUR |
Qualité à faible résistance de marque SAPA |
Produits de gamme de performances spécifiques des matériaux extrudés SAPA de Norsk Hydro |
2. Chimie physique et propriétés mécaniques de base
(1) Caractéristiques physiques et chimiques de base
• Densité : toutes varient de 2,69 à 2,72 g/cm³, soit environ un tiers de celle de l'acier, ce qui entraîne un effet d'allégement significatif.
• Module élastique : environ 70 GPa, soit un tiers de celui de l'acier
• Conductivité thermique : environ 180-200 W/(m・K), trois quarts de celle de l'acier.
• Coefficient de dilatation linéaire : environ 23×10⁻⁶ /℃, deux fois celui de l'acier
• Résistance à la corrosion : Dans des conditions naturelles, un film d'oxyde dense se forme à la surface, présentant une excellente résistance à la corrosion dans un environnement atmosphérique ; la série 6 a une faible teneur en cuivre et aucune tendance évidente à la corrosion sous contrainte, et a une bonne stabilité dans les environnements acides et alcalins faibles
(2) Propriétés mécaniques typiques et rapport rendement-résistance (valeurs typiques à température ambiante)
En forme de feuille (panneaux de carrosserie automobile)
|
Qualité et état de l'alliage |
Résistance à la traction Rm (MPa) |
Résistance à l'épreuve du décalage de 0,2 % Rp0,2 (MPa) |
Allongement après fracture A (%) |
Rapport élasticité/résistance à la traction Rp0,2/Rm |
Remarques |
|
6016-T4P |
190~230 |
90~120 |
24~28 |
0.47~0.52 |
État d'approvisionnement, excellente formabilité |
|
6016-T4P+Cuisson |
260~300 |
170~210 |
18~22 |
0.65~0.70 |
Après cuisson à 180°C pendant 20 minutes |
|
6014-T4P |
200~240 |
100~130 |
22~26 |
0.50~0.54 |
La qualité de la surface est excellente, adaptée aux pièces de revêtement externes |
|
6111-T4 |
220~260 |
120~150 |
20~24 |
0.55~0.58 |
Fort effet durcissant à la cuisson |
|
6451-T4P |
240~280 |
130~160 |
20~23 |
0.54~0.57 |
Spécial pour les composants structurels, bonne absorption d'énergie lors d'une collision |
Type de profil (composants structurels extrudés)
|
Qualité et état de l'alliage |
Résistance à la traction Rm (MPa) |
Résistance à l'épreuve du décalage de 0,2 % Rp0,2 (MPa) |
Allongement après fracture A (%) |
Rapport élasticité/résistance à la traction Rp0,2/Rm |
Facteur de réduction HAZ |
|
6005A-T6 |
260~300 |
210~250 |
12~16 |
0.80~0.83 |
~0.6 |
|
6060-T6 |
290~320 |
240~270 |
10~14 |
0.82~0.84 |
~0.58 |
|
6061-T6 |
280~320 |
240~280 |
10~14 |
0.85~0.88 |
0,5 (valeur standard nationale) |
|
6063-T6 |
200~240 |
170~200 |
10~14 |
0.83~0.85 |
0,5 (valeur standard nationale) |
|
6082-T6 |
300~340 |
260~290 |
8~12 |
0.85~0.87 |
~0.55 |
3. Procédures typiques de préparation et de traitement
(1) Processus de production de tôle automobile
1. Fusion et coulée : contrôlez avec précision le rapport Mg/Si (généralement 1,0 - 1,3), ajoutez du Mn, du Cr, etc. comme oligo-éléments pour affiner les grains et effectuez une coulée semi-continue pour produire des lingots de grande taille.
2. Recuit d'homogénéisation : Maintenir à 550/570°C pendant 6/10 heures pour éliminer les contraintes de coulée et assurer une dissolution uniforme des phases précipitées
3. Laminage à chaud + laminage à froid : température de laminage initiale à 540/560°C, laminage à chaud jusqu'à 5/7 mm, puis laminage à froid jusqu'à l'épaisseur cible (généralement 0,8 - 2,0 mm)
4. Recuit de solution : solution continue dans un four à bain d'air (maintien à 540/580°C pendant 0,5/3 minutes), refroidissement par eau à une vitesse > 50°C/s, obtention d'une solution solide sursaturée
5. Pré-traitement : après la trempe, entrez rapidement dans un four à basse température (80 - 120 °C) pour le maintien, refroidissement lent pour stabiliser la microstructure, atteignant l'état T4P.
6. Finition et revêtement d'huile : redressage de la forme de la plaque, passivation de la surface, revêtement avec de l'huile lubrifiante d'estampage et livraison au fabricant principal
(2) Processus de production de profilés d'extrusion
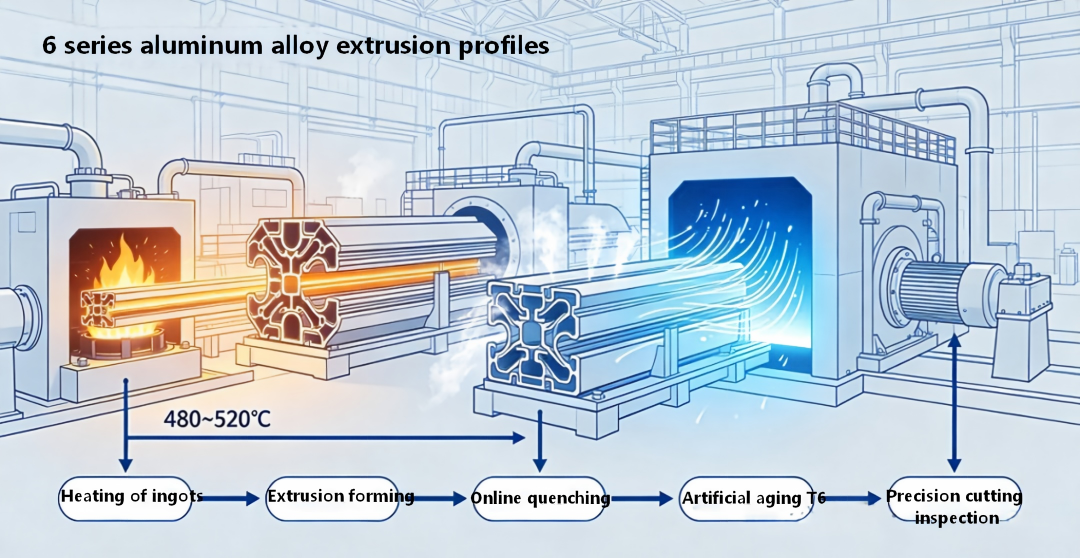
1. Après homogénéisation du lingot, chauffer à 480 - 520°C et extruder la section transversale cible à l'aide d'une machine d'extrusion
2. Trempe directe en ligne à la sortie de l'extrusion (refroidie par air ou par brouillard d'eau), obtenant la microstructure de l'état de la solution
3. Traitement de vieillissement artificiel (maintien à 170/180°C pendant 4/8 heures), atteignant la résistance maximale de T6
4. Découpe de précision ultérieure, traitement de surface (anodisation, pulvérisation, etc.)
4. Applications de véhicules industriels et automobiles
(1) Applications industrielles générales
Carrosseries de wagons de chemin de fer, façades de bâtiments, supports photovoltaïques, composants structurels d'équipements électroniques, pièces de machines de construction, etc.
(2) Applications du segment des véhicules automobiles
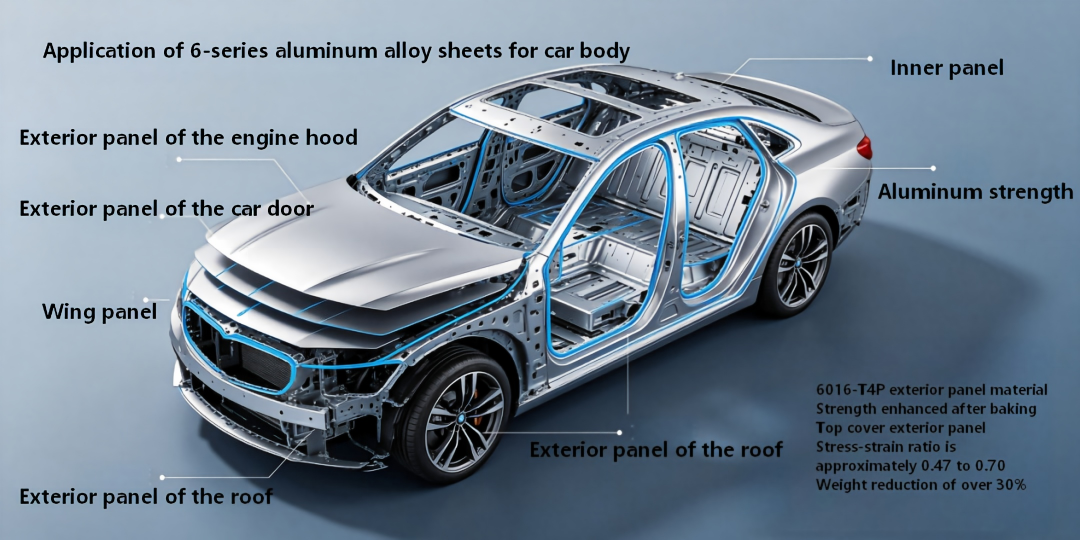
Panneaux de carrosserie (panneaux extérieurs) : 6016, 6014, 6111 sont les matériaux de base sélectionnés
• Panneaux extérieurs du capot, panneaux extérieurs des portes, ailes, panneaux extérieurs du toit
• Avantages : formage facile par emboutissage T4P, résistance accrue après peinture, répondant aux exigences de résistance aux chocs des panneaux externes, réduction de poids de plus de 30 % pour les composants structurels de la carrosserie (panneaux intérieurs/systèmes de poutres) : 6451, 6082, 6005A sont les principaux matériaux
Panneaux intérieurs de porte, panneaux intérieurs de capot moteur, poutres longitudinales, poutres de seuil, traverses de plancher, cadres de sièges
•Avantages : équilibre entre résistance et absorption d'énergie, peut être formé par estampage ou extrusion, adapté aux chemins de transmission de force de collision du châssis et des accessoires : 6082, 6061, 6063
• Poutre d'impact, sous-châssis, bras de commande, moyeu de roue, porte-bagages, plaque de protection du châssis
•Avantages : résistance moyenne pour répondre aux exigences de charge, résistance à la corrosion adaptée aux conditions de travail complexes du châssis
5. Expansion des applications de simulation CAE
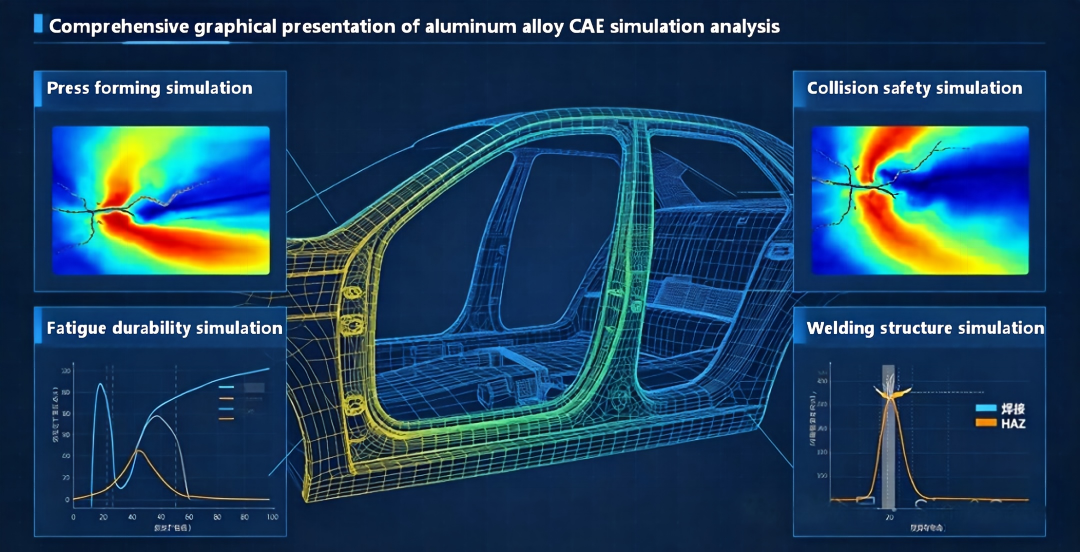
(1) Simulation de formage par pressage
• Outils : AutoForm, Dynaform, Abaqus/Standard
• Applications principales : prévision des limites de formage, des quantités de plissement, de fissuration et de retour élastique, optimisation de la force de serrage, disposition des nervures d'étirement et vitesse de pressage.
• Modèles clés : adoption du critère de rendement anisotrope de Barlat, correspondant à l'anisotropie plane des plaques d'aluminium de la série 6, améliorant ainsi la précision de la prévision du retour élastique ; au sein de l'industrie, grâce à la simulation, l'écart du contrôle du retour élastique peut être réduit à 5 %
(2) Simulation de sécurité en cas d'accident
• Outils : LS-DYNA, Abaqus/Explicit, Radioss
• Modèle constitutif : adopte principalement le modèle constitutif de Johnson-Cook (JC) pour décrire le comportement des contraintes d'écoulement sous des taux de déformation élevés, paramètres typiques du 6061-T6 : A=285MPa, B=245MPa, n=0,28, C=0,028, coefficient de corrélation R² > 0,96.
• Modèle de défaillance : l'utilisation du modèle de défaillance CrachFEM permet de prédire avec précision l'initiation et l'expansion des fractures sous différents états de contrainte, prenant en charge la simulation de fracture par accident au niveau des composants et du véhicule.
• Valeur technique : remplacement de certains crash tests, raccourcissement du cycle de développement, optimisation de l'efficacité d'absorption d'énergie de la structure
(3) Simulation de durabilité à la fatigue
• Outils : nCode, Fe-safe, MSC Fatigue
• Méthode : basée sur la courbe S-N du matériau (lorsque le rapport de contrainte R = -1 pour le 6082-T651, la limite de fatigue sous 10⁷ cycles est d'environ 73 MPa), combinée au coefficient de concentration de contrainte, à la rugosité de surface, au ramollissement HAZ du soudage et à d'autres facteurs de correction, prédire la durée de vie en fatigue de la structure.
• Application : la vérification de la durabilité des composants du châssis et des systèmes de châssis de carrosserie permet d'identifier à l'avance les points faibles liés à la fatigue.
(4) Simulation de structure de soudage
• Prise en compte du coefficient de réduction de résistance de HAZ, définition des propriétés du matériau ramolli autour du cordon de soudure.
• Simulation des contraintes et déformations résiduelles de soudage, optimisation de la séquence de soudage et des paramètres du processus, contrôle de la précision dimensionnelle de la structure
Alliages d'aluminium de la série 7xxx (série Al-Zn-Mg)
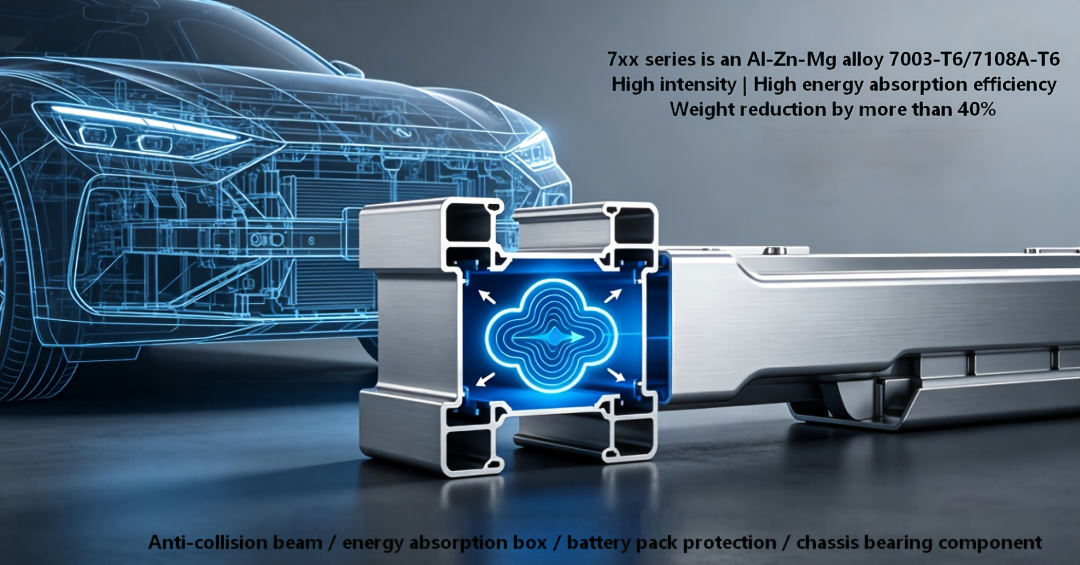
La série 7xxx d'alliages d'aluminium est principalement constituée de zinc et de magnésium comme éléments d'alliage. Ils obtiennent un renforcement au vieillissement grâce à la phase η-MgZn₂. C'est la série la plus résistante. Parmi eux, les 7003 et 7108A sont des alliages de la série 7 à résistance moyenne spécifiquement destinés aux composants structurels automobiles, qui équilibrent la résistance, les propriétés d'extrusion et la soudabilité.
1. Système de numérotation de marque et analyse conceptuelle
• 7003-T6 : Un alliage Al-Zn6Mg0.8Zr, auquel du zirconium est ajouté pour affiner les grains et améliorer la résistance aux fissures et les performances en fatigue. Il s’agit du matériau le plus utilisé pour les systèmes de protection contre les collisions automobiles.
• 7108A-T6 : Une version améliorée du 7003, avec un meilleur équilibre entre résistance et ténacité, d'excellentes performances d'extrusion et adaptée aux profils transversaux complexes.
• HAZ 0,67/0,47 : La plage des coefficients de réduction de résistance pour la zone affectée thermiquement par le soudage, avec la valeur maximale à 0,67 et la valeur minimale à 0,47, correspondant aux différents processus et positions de soudage.
2. Chimie physique et propriétés mécaniques de base
(1) Caractéristiques de base
• Densité : 2,78 - 2,82 g/cm³, légèrement supérieure à la série 6, mais bien inférieure à celle de l'acier.
• Résistance : nettement supérieure à la série 6, avec une résistance spécifique comparable à celle de l'acier à haute résistance.
• Résistance à la corrosion : la résistance globale à la corrosion est plus faible que celle de la série 6, avec une certaine sensibilité à la fissuration par corrosion sous contrainte (SCC), plus évidente dans l'état T6, et peut être améliorée avec l'état T7 de vieillissement en deux étapes.
• Soudabilité : les 7003/7108A appartiennent aux alliages soudables de la série 7. Leur soudabilité est meilleure que celle de l'aluminium ultra-dur 7075, mais il y a toujours le problème du ramollissement HAZ.
(2) Propriétés mécaniques typiques et rapport de limite d'élasticité (profils extrudés à l'état T6)
|
Statut de qualité du matériau |
Résistance à la traction Rm (MPa) |
Limite d'élasticité Rp0,2 (MPa) |
Allongement après fracture A (%) |
Rapport élasticité/résistance à la traction Rp0,2/Rm |
Plage de coefficient de réduction HAZ |
|
7003-T6 |
340~380 |
280~310 |
10~13 |
0.82~0.84 |
0.47~0.67 |
|
7108A-T6 |
350~390 |
290~320 |
9~12 |
0.83~0.85 |
0.47~0.67 |
3. Procédures typiques de préparation et de traitement
1. Fusion et coulée : contrôlez strictement la teneur en Zn et Mg, ajoutez du Zr et du Ti pour affiner les grains et contrôlez la teneur en impuretés Fe et Si.
2. Traitement d'homogénéisation : chauffage à long terme à 460-480°C pour éliminer la ségrégation des pièces coulées
3. Extrusion Formant : Extrusion à 420-480°C, trempe en ligne à la sortie
4. Traitement thermique : La norme T6 est de 120°C/24 heures pour un vieillissement en une seule étape ; pour les scénarios nécessitant des performances anticorrosion, utilisez un vieillissement en deux étapes (T74), sacrifiant 10 à 15 % de résistance en échange d'une résistance à la corrosion sous contrainte
5. Traitement ultérieur : fraisage CNC, pliage, pulvérisation de surface, etc.
4. Applications de véhicules industriels et automobiles
(1) Applications industrielles générales
Composants de structure ferroviaire, composants porteurs secondaires de l'aérospatiale, équipements de levage, navires à haute pression, équipements sportifs, etc.
(2) Sous-applications de véhicules automobiles
Système de sécurité contre les collisions : scénarios d'application de base du 7003/7108A
• Poutres de choc avant et arrière, caissons d'absorption d'énergie, pièces de renfort de pare-chocs
• Avantages : Haute résistance + haute efficacité d'absorption d'énergie, les profilés en forme de I présentent une réduction de poids de plus de 40 % par rapport aux poutres d'impact en acier, et la capacité d'absorption d'énergie de collision est augmentée de 30 %
Composants de structure de châssis de véhicule
• Poutre de seuil, renforts de poutre A/B, poutre longitudinale avant, cadre de batterie
• Avantages : résistance spécifique élevée, permettant d'obtenir une capacité de charge plus élevée dans un espace transversal limité, adapté aux composants porteurs du châssis qui répondent aux exigences de protection des batteries de véhicules à énergie nouvelle
• Sous-châssis, bras de commande, fusée d'essieu
• Avantages : réduction de la masse non suspendue, amélioration des performances de tenue de route et d'autonomie du véhicule
5. Expansion des applications de simulation CAE
Les différences entre la simulation d'alliage d'aluminium de la série 7 et le noyau de la série 6 résident dans :
1. Simulation de crash : la sensibilité à la vitesse de déformation est plus élevée et la non-linéarité pendant l'étape de ramollissement à haute température est plus importante. Le modèle JC traditionnel s'écarte jusqu'à 18 % au-dessus de 400 ℃, et le modèle constitutif de Zerilli-Armstrong doit être introduit pour une correction supplémentaire.
2. Simulation de fatigue : une considération supplémentaire doit être accordée à l'effet de couplage par corrosion sous contrainte. Dans un environnement corrosif, le coefficient de réduction de durée de vie en fatigue doit être fixé entre 0,6 et 0,8.
3. Simulation de soudage : la plage de ramollissement HAZ (Heat Affected Zone) est plus large et la fluctuation de résistance est plus grande. La vérification des conditions limites doit être effectuée séparément aux valeurs maximale et minimale.
4. Simulation de formage par extrusion : HyperXtrude et d’autres logiciels sont utilisés pour simuler l’écoulement du métal, le champ de température et l’évolution de la microstructure. La vitesse d'extrusion et la conception du moule sont optimisées pour éviter les fissures et les défauts d'anneaux à gros grains.
三、Problèmes courants et solutions dans la production et le service d'alliages d'aluminium
1. Défaillance due à la fatigue du matériau
Description du problème : Sous des charges alternées répétées, des fissures de fatigue commencent à se former aux points de concentration de contraintes dans le matériau et continuent à s'étendre, entraînant finalement une fracture fragile à faible contrainte, qui est l'un des principaux modes de défaillance des systèmes de châssis et de carrosserie automobiles. La durée de vie en fatigue des joints soudés par points en alliage d'aluminium n'est que de 20 à 30 % de celle des joints en acier de même épaisseur, ce qui en fait un maillon faible.
Causes :
• Les structures présentent des caractéristiques de concentration de contraintes telles que des trous, des encoches et des coins.
• Les joints de soudure présentent des pores, des inclusions, un ramollissement HAZ et des contraintes résiduelles.
• Les défauts tels que les rayures de surface et les piqûres de corrosion deviennent des sources d'initiation de fissures.
• L'amplitude des charges alternées dépasse la limite de fatigue du matériau Solution :
• Côté conception : Optimiser le rayon des coins structurels pour éviter les angles vifs et les changements brusques de section, réduisant ainsi le coefficient de concentration des contraintes.
• Côté process : Adopter préférentiellement les assemblages mécaniques tels que les rivets autotaraudeurs (SPR) et les vis fluo-perceuses (FDS) au lieu du soudage par points pour améliorer les performances en fatigue des assemblages ; après le soudage, effectuez un meulage et un grenaillage et introduisez une contrainte de compression résiduelle.
• Côté matériaux : Sélectionner des alliages à grains fins et de grande pureté, contrôler la taille et la répartition des inclusions ; adopter un processus de vieillissement en deux étapes pour améliorer la résistance à la fatigue
• Côté simulation : effectuer une vérification de la durée de vie en fatigue basée sur la loi des dommages cumulés linéaires de Miner et réserver un facteur de sécurité.
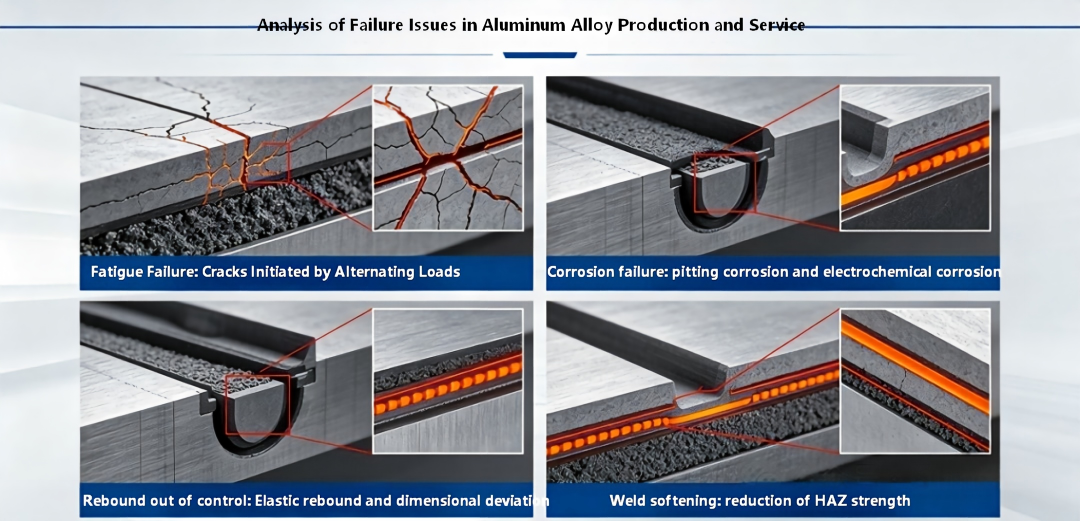
2. Défaillance due à la corrosion des matériaux
Description du problème : Les matériaux subissent des réactions chimiques ou électrochimiques dans les milieux environnementaux, entraînant une détérioration de la surface, une baisse des performances et même une défaillance structurelle. Les types de corrosion courants des alliages d'aluminium comprennent la corrosion par piqûres, la corrosion intergranulaire, la fissuration par corrosion sous contrainte (SCC) et la corrosion galvanique.
Causes :
• Corrosion par piqûres : l'environnement d'ions chlorure (côtier, sel de déglaçage) endommage le film d'oxyde de surface, formant des piqûres de corrosion localisées.
• Corrosion sous contrainte : l'aluminium à haute résistance de la série 7, sous l'action combinée d'une contrainte de traction et d'un milieu corrosif, subit une fissuration intergranulaire
• Corrosion galvanique : lorsque l'alliage d'aluminium entre en contact avec des métaux à potentiels plus positifs tels que l'acier ou le cuivre, une cellule électrolytique se forme dans un environnement humide, l'aluminium agissant comme anode et accélérant la corrosion.
Solutions :
• Protection de surface : utiliser l'anodisation, le revêtement électrophorétique, la pulvérisation de poudre, etc. pour former une couche protectrice ; appliquer de la cire anticorrosion sur les pièces clés
• Conception structurelle : évitez les structures d'accumulation d'eau, installez des trous de drainage ; ajoutez des coussinets isolants lors de la connexion de différents métaux pour isoler le contact électrique
• Sélection des matériaux : sélectionnez la série 6 pour les pièces de revêtement extérieur à haute résistance à la corrosion ; remplacer l'état T6 des pièces structurelles de la série 7 par l'état T7 pour améliorer la résistance au SCC
• Protection électrochimique : installer des anodes sacrificielles (blocs de zinc) à l'intérieur de cavités fermées
3. Déformation plastique incontrôlée et retour élastique
Description du problème : après l'emboutissage, la pièce subit un retour élastique et la précision dimensionnelle ne répond pas aux exigences d'assemblage ; en service, sous charge, il subit une déformation plastique, affectant la stabilité structurelle. Le module élastique de l'alliage d'aluminium est faible et le montant du retour élastique est 2 à 3 fois supérieur à celui de l'acier. Il s’agit d’une difficulté fondamentale dans le processus d’estampage.
Causes :
• Faible module d'élasticité, entraînant une grande récupération élastique après déformation plastique
• Fluctuations de la limite d'élasticité et de l'anisotropie du matériau provoquant un retour élastique inégal
• Rigidité structurelle insuffisante, la charge de service dépassant la limite d'élasticité
Solutions :
• Processus d'emboutissage : utilisez la simulation de formage pour prédire la quantité de retour élastique et concevoir la compensation pour la surface du moule ; adopter le formage par étirement au lieu du simple pliage pour augmenter la proportion de déformation plastique
• Suppléments de processus : configurez un processus de finition pour effectuer un pressage fin secondaire sur les dimensions clés.
• Optimisation structurelle : ajoutez des nervures et des brides pour augmenter le moment d'inertie de la section, améliorant ainsi la rigidité structurelle.
• Contrôle de qualité : contrôlez strictement la plage de fluctuation de la limite d'élasticité du matériau en feuille lors de la fourniture et raccourcissez la période de stockage de vieillissement naturel
4. Fissure de formage et de service
Description du problème : pendant le processus d'estampage, le matériau en feuille se fissure (comme des fissures par étirement, des fissures par flexion) ; pendant le service, la structure développe des fissures et se dilate, entraînant une défaillance structurelle.
Causes :
• Allongement de la tôle insuffisant, déformation dépassant la limite de formage
• Matériaux en feuille d'état T4P stockés trop longtemps, le vieillissement naturel entraîne une augmentation de la limite d'élasticité et une diminution de la plasticité
• Lubrification d'emboutissage insuffisante, petits filets de moule, concentration de déformation locale
• Pendant le service, la charge d'impact dépasse la ténacité du matériau ou les fissures de fatigue s'étendent jusqu'à la taille critique.
Solutions :
• Côté matériau : sélectionnez l'IBR et d'autres qualités à hautes performances de formage ; mettre en œuvre strictement les exigences de gestion du vieillissement dans un délai de 6 mois et revalider les performances des matériaux qui ont dépassé la limite de temps
• Côté processus : optimisez les paramètres d'emboutissage, utilisez une huile d'emboutissage dédiée aux alliages d'aluminium ; augmenter les congés de moule, optimiser la disposition des nervures extensibles ; pour les pièces complexes, adopter un processus d'estampage à chaud, un chauffage à 200-300°C peut augmenter la limite de formage de 30 à 50 %
• Côté conception : éviter les déformations locales sévères, répartir uniformément la déformation ; effectuer une vérification de la ténacité à la rupture des principales pièces porteuses
• Côté inspection : utiliser des méthodes de contrôle non destructives telles que les courants de Foucault et les ultrasons pour détecter les défauts internes et les microfissures.
5. Ramollissement de la zone affectée par la chaleur et fissures chaudes
Description du problème : après le soudage par fusion, les phases de durcissement par vieillissement dans la zone affectée par la chaleur autour du cordon de soudure se dissolvent ou grossissent, ce qui entraîne une diminution significative de la résistance (la résistance de la série 6 à l'état T6 HAZ est réduite d'environ 40 à 50 %, et la série 7 peut atteindre plus de 50 %) ; La série 7 fortement alliée est sujette au soudage de fissures chaudes.
Causes :
• Le cycle thermique de soudage provoque un dépassement de la température HAZ par rapport à la température de vieillissement, entraînant un vieillissement excessif ou une redissolution des phases de renforcement.
• La large plage de températures de solidification de l'alliage forme des phases eutectiques à bas point de fusion aux joints de grains et lors de la contraction par refroidissement, des fissures de cristallisation sont générées.
• Un apport de chaleur de soudage excessif augmente la largeur de la ZAT, conduisant à un ramollissement plus important.
Solutions :
• Sélection du procédé : adopter de préférence le soudage par friction-malaxage (FSW) au lieu du soudage par fusion afin de réduire considérablement le degré de ramollissement de la ZAT ; pour le soudage par fusion, adopter un processus d'apport de chaleur faible (soudage de transition avec métal froid CMT)
• Sélection du matériau : lors de la conception de la structure de soudage, réservez un coefficient de réduction de résistance HAZ, augmentez l'épaisseur de la section transversale ou sélectionnez un matériau de base à résistance plus élevée.
• Traitement post-soudage : Pour certains alliages, une partie de la résistance HAZ peut être partiellement restaurée par vieillissement artificiel post-soudage.
• Prévention des fissures : Optimiser les paramètres de soudage, utiliser des fils d'apport appropriés ; concevoir des biseaux et des jeux d'assemblage raisonnables pour réduire les contraintes de soudage
Conclusion
Les séries 6xxx et 7xxx d'alliages d'aluminium forment ensemble la « base de base » et les « lignes à haute résistance » de l'allégement de l'aluminium dans les automobiles : la première, avec ses caractéristiques de durcissement au four « formage doux et service dur » et sa résistance à la corrosion et ses performances de soudage équilibrées, est devenue le choix préféré commun pour les panneaux de carrosserie et les structures de charge moyenne ; ce dernier, avec une résistance spécifique et une efficacité d'absorption d'énergie de collision plus élevées, assume les fonctions essentielles des composants de sécurité et des cadres à charge élevée. Ces deux-là ne sont pas dans une relation de substitution ; au lieu de cela, ils assurent une adéquation optimale des performances, des processus et des coûts dans différentes parties du véhicule dans son ensemble.
Avec l'amélioration continue des exigences de légèreté pour les véhicules à énergie nouvelle, le système de matériaux en aluminium continue de subir des itérations continues : de nouvelles générations de plaques de la série 6 avec une réponse de durcissement à la cuisson plus élevée, des matériaux extrudés de la série 7 avec une résistance à la corrosion et une ténacité élevées, et de nouvelles catégories telles que les alliages d'aluminium moulés sous pression non traités thermiquement ont été continuellement lancées ; dans le même temps, les progrès des modèles constitutifs de matériaux de haute précision et des technologies de simulation de couplage multi-champs réduisent également continuellement le délai entre le laboratoire et le véhicule de production. La synergie entre l'innovation des matériaux, les avancées en matière de processus et l'autonomisation de la simulation continuera de faire évoluer l'allègement automobile vers des directions plus efficaces, plus sûres et moins coûteuses.


