


Dans la compétition triangulaire de l'allègement, de la sécurité élevée et du faible coût dans l'industrie automobile, l'acier avancé à haute résistance a toujours été le cœur absolu du système de matériaux de carrosserie en blanc. Des pièces de revêtement extérieur facilement formables aux composants structurels de sécurité anti-collision, de l'acier à faible teneur en carbone formé à froid à l'acier au bore formé à chaud de qualité 1 800 MPa, les caractéristiques de la microstructure, les performances mécaniques, les fenêtres de processus et les scénarios applicables des différents types d'acier varient considérablement, déterminant directement le coût, le poids et les performances de sécurité de la carrosserie du véhicule.
Pour les professionnels impliqués dans la conception de carrosseries de véhicules, la simulation IAO, la sélection de matériaux et le développement de processus, l'établissement d'un système de connaissances complet, précis et pratique pour l'acier à haute résistance constitue la base de la résolution de problèmes sur site tels que la formation de fissures, le rebond excessif et la rupture par fatigue. Cet article passe systématiquement en revue les 7 principaux types de nuances d’acier automobile courantes selon le système standard VDA. Il couvre les propriétés essentielles du matériau, les paramètres mécaniques de base, la logique du processus de production, ainsi que les scénarios d'application de l'ensemble du véhicule, la direction de la simulation CAE et les solutions à tous les problèmes de défaillance tout au long du processus. Toutes les données de performance sont dérivées des spécifications publiques des aciéries et des normes industrielles.
一、Aciers sans interstitiels (IF) laminés à froid à haute résistance
1. Concept matériel et propriétés microstructurales
L'acier IF, abréviation de Interstitial-Free Steel, utilise des éléments de microalliage tels que le titane (Ti) et le niobium (Nb) pour immobiliser complètement les atomes interstitiels de carbone (C) et d'azote (N) sous forme de carbonitrures. Sa matrice est constituée de ferrite pure. Caractérisé par une limite d'élasticité extrêmement faible et une aptitude à l'emboutissage en profondeur supérieure (valeur R et valeur N élevées), l'acier IF sert de matériau fondamental pour les panneaux extérieurs automobiles et les composants emboutis complexes.
Les aciers IF à haute résistance conservent une excellente formabilité tout en augmentant la résistance grâce au renforcement par solution solide et au renforcement du raffinement du grain, établissant un équilibre entre la conception légère et les exigences de formage.
2. Propriétés mécaniques clés et rapport rendement/traction
(Source des données : norme VDA 239-100, spécifications des produits de Salzgitter et Baoshan Iron & Steel)
|
Note |
Limite d'élasticité ReL / Rp0,2 (MPa) |
Résistance à la traction Rm (MPa) |
Allongement après fracture A80 (%) |
Rapport rendement/traction typique |
Caractéristiques principales |
|
CR180IF |
180 ~ 240 |
320 ~ 400 |
≥ 35 |
~ 0.56 |
Emboutissage profond optimal, comparable à l'acier d'emboutissage profond conventionnel |
|
CR210IF |
210 ~ 270 |
340 ~ 420 |
≥ 33 |
~ 0.62 |
Formabilité et résistance équilibrées |
|
CR240IF |
240 ~ 300 |
360 ~ 440 |
≥ 31 |
~ 0.67 |
Acier d'emboutissage moyen-haute résistance |
|
CR260IF |
260 ~ 320 |
380 ~ 440 |
≥ 30 |
~ 0.68 |
Qualité supérieure d'acier IF à haute résistance avec une excellente résistance aux bosses |
3. Points clés du processus de production
• Fin de fusion : contrôle à très faible teneur en carbone (C ≤ 0,01 %), ajout de Ti/Nb pour fixer les atomes interstitiels et contrôle strict des éléments d'impuretés tels que S et P.
• Fin de laminage : le taux de réduction du laminage à froid est contrôlé entre 70 % et 80 %, combiné au processus de recristallisation par recuit continu, pour garantir une structure de grain uniforme et un taux de déformation plastique élevé.
• Post-traitement : Il peut être recouvert de couches de galvanisation à chaud ou d'électro-galvanisation pour répondre aux exigences de prévention de la corrosion.
4. Application dans des véhicules complets
• Panneaux extérieurs de carrosserie : panneaux extérieurs du capot moteur, panneaux extérieurs du coffre à bagages, panneaux extérieurs des portes de voiture et ailes, en tenant compte à la fois de l'emboutissage complexe des formes et de la qualité des surfaces extérieures.
5. Orientation des applications de simulation
• Simulation de formage sous presse : à l'aide d'AutoForm et Dynaform, le taux de froissement, de fissuration et d'amincissement du processus d'emboutissage profond est simulé pour optimiser la taille de l'ébauche de matrice et la disposition de la barre de traction.
• Simulation anti-bosselage : basée sur l'analyse de rigidité, l'ampleur de la déformation du panneau extérieur sous des charges locales est évaluée, et la résistance du matériau et la conception de l'épaisseur de la plaque sont adaptées.
二、 Aciers laminés à froid durcissables au four (BH)
1. Concept matériel et propriétés microstructurales
L'acier BH, abréviation de Bake-Hardenable Steel, comporte une matrice de ferrite. En régulant la teneur en atomes de carbone solutés, il obtient la propriété distinctive d'une faible limite d'élasticité pour un formage facile pendant l'emboutissage et une résistance améliorée après la cuisson de la peinture.
Les luxations se multiplient tout au long du processus d'emboutissage. Lors de la procédure de cuisson ultérieure du revêtement automobile (170 °C pendant 20 minutes), des atomes de carbone interstitiels précipitent et des dislocations de broches. Ce mécanisme augmente la limite d'élasticité de 30 à 50 MPa et améliore considérablement la résistance aux bosses des pièces finies.
2. Propriétés mécaniques clés et rapport rendement/traction
(Source des données : norme VDA 239-100, spécifications produit de thyssenkrupp)
|
Note |
Limite d'élasticité à la livraison (MPa) |
Résistance à la traction à la livraison (MPa) |
Augmentation de la limite d'élasticité après cuisson (MPa) |
Allongement après fracture A80 (%) |
Rapport rendement/traction typique (à la livraison) |
|
CR180BH |
180 ~ 230 |
290 ~ 360 |
≥ 30 |
≥ 34 |
~ 0.62 |
|
CR210BH |
210 ~ 260 |
320 ~ 390 |
≥ 30 |
≥ 32 |
~ 0.66 |
|
CR240BH |
240 ~ 300 |
340 ~ 440 |
≥ 35 |
≥ 29 |
~ 0.71 |
|
CR300BH |
300 ~ 360 |
400 ~ 480 |
≥ 40 |
≥ 26 |
~ 0.75 |
3. Points clés du processus de production
• Contrôle des composants : contrôlez avec précision la teneur en carbone du soluté, équilibrez la valeur de durcissement à la cuisson avec la propriété anti-vieillissement à température ambiante et évitez le vieillissement naturel pendant le stockage.
• Processus de recuit : recuit continu avec refroidissement rapide, solubilisant les atomes de carbone sursaturés, garantissant la réactivité BH du produit fini.
4. Application dans des véhicules complets
• L'application principale concerne les composants extérieurs automobiles : portes, capot, ailes et couvercle de coffre. Il s'agit d'une solution courante qui prend en compte à la fois la mise en forme de l'apparence et la résistance à l'utilisation, et peut obtenir un effet de légèreté en réduisant l'épaisseur de la plaque de 0,1 à 0,2 mm.
L'acier BH à résistance moyenne-haute est également utilisé pour les composants structurels secondaires tels que les panneaux intérieurs du seuil et les poutres de plancher.
5. Orientation des applications de simulation
• Simulation de formage : Incorporation d'un modèle constitutif de durcissement à la cuisson pour distinguer les différences de propriétés mécaniques entre la forme formée et celle après cuisson.
• Simulation de rigidité et anti-déformation : Simulez la rigidité du produit fini après revêtement, et vérifiez les performances anti-déformation et anti-impact de pierre du panneau extérieur.
三、 Aciers biphasés (DP) laminés à froid
1. Concept matériel et caractéristiques microstructurales
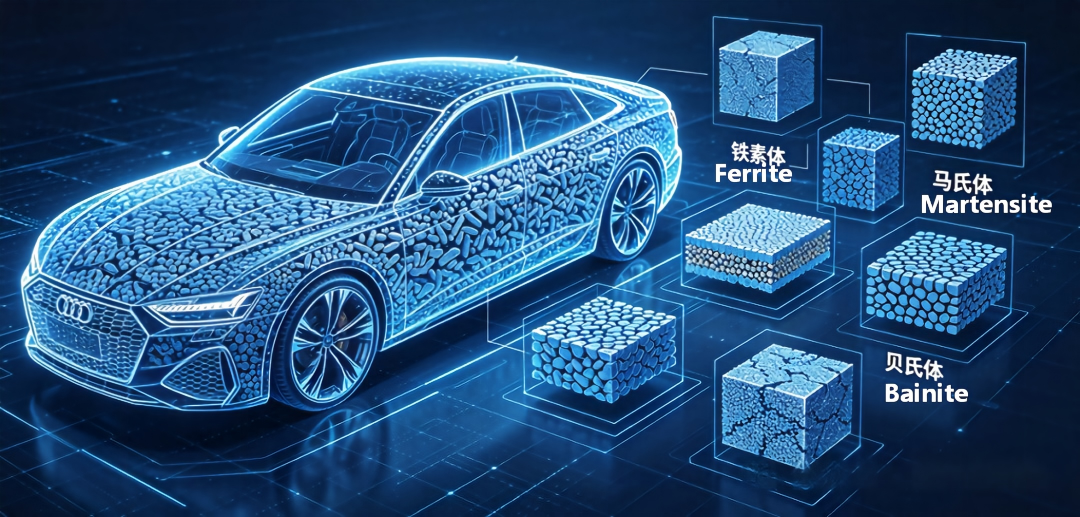
L'acier DP (Dual Phase Steel) est la nuance de base de l'acier avancé à haute résistance (AHSS) de première génération. Sa microstructure est constituée d'une matrice de ferrite molle avec des îlots de martensite dure dispersés. La fraction volumique de martensite augmente de 5 % à plus de 40 % avec des niveaux de résistance croissants.
Ses principaux avantages comprennent un faible rapport rendement/traction, un indice d'écrouissage élevé, l'absence de plateau d'élasticité et une efficacité supérieure d'absorption de l'énergie en cas de collision, ce qui en fait la nuance d'acier la plus largement utilisée pour les composants de sécurité structurelle automobile.
2. Propriétés mécaniques clés et rapport rendement/traction
(Source de données : Baosteel Standard Q/BQB 418-2023, spécification ASTM A1088)
|
Note |
Limite d'élasticité (MPa) |
Résistance à la traction (MPa) |
Allongement après fracture A80 (%) |
Rapport rendement/traction typique |
Classement de résistance |
|
CR250Y440T-DP |
250 ~ 320 |
≥ 440 |
≥ 27 |
~ 0.57 |
Acier DP à faible résistance |
|
CR290Y490T-DP |
290 ~ 380 |
≥ 490 |
≥ 23 |
~ 0.59 |
Qualité de résistance moyenne-basse |
|
CR330Y590T-DP |
330 ~ 440 |
≥ 590 |
≥ 20 |
~ 0.56 |
Nuance structurelle principale |
|
CR440Y780T-DP |
440 ~ 550 |
≥ 780 |
≥ 14 |
~ 0.56 |
Niveau de sécurité à haute résistance |
|
CR590Y980T-DP |
590 ~ 700 |
≥ 980 |
≥ 10 |
~ 0.60 |
Qualité structurelle à ultra haute résistance |
|
CR900Y1180T-DP |
900 ~ 1050 |
≥ 1180 |
≥ 8 |
~ 0.76 |
Extra-haut acier résistant et formable à froid |
|
CR1150Y1400T-DP |
1150 ~ 1300 |
≥ 1400 |
≥ 6 |
~ 0.82 |
Limite de résistance supérieure pour le formage à froid |
√Règle : les aciers DP à faible résistance présentent un faible rapport rendement/traction et une excellente capacité d'absorption d'énergie. À mesure que le degré de résistance augmente, la fraction volumique de martensite augmente et le rapport élasticité/traction augmente progressivement.
3. Points clés du processus de production
• Processus de base : Laminage à froid + chauffage intercritique lors d'un recuit continu + refroidissement rapide. La tôle d'acier est chauffée jusqu'à la région biphasée ferrite-austénite, maintenue à température puis rapidement refroidie, l'austénite se transformant en martensite.
• Défis du processus : contrôler avec précision la vitesse de refroidissement et la température de bobinage pour garantir une teneur et une morphologie de martensite uniformes. Pour l'acier DP galvanisé à chaud, la température de galvanisation doit être adaptée aux processus de transformation de phase.
4. Application dans des véhicules complets
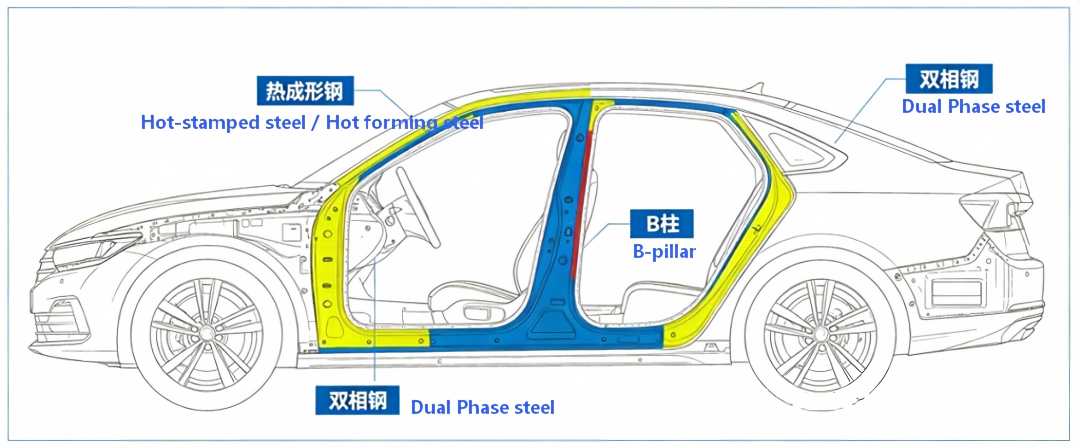
• Qualité 440-590 MPa : poutres longitudinales avant et arrière, traverses de plancher, cadres de siège et plaques de renfort de seuil, équilibrant la formabilité et la résistance structurelle.
• Qualité 780-980 MPa : La plaque de renfort du montant B, la poutre d'impact des portes latérales, la poutre d'impact avant et le boîtier d'absorption d'énergie sont les matériaux de base pour la sécurité en cas de collision.
• Au-dessus de 1 180 MPa : les pièces de renfort du pare-chocs arrière et le panneau intérieur du pare-chocs remplacent certaines pièces formées à chaud par un estampage à froid pour réduire les coûts.
5. Orientation des applications de simulation
• Simulation de collision : Dans LS-DYNA/RADIOSS, le modèle MAT_24 (élastoplastique linéaire par morceaux) combiné au modèle de vitesse de déformation Cowper-Symonds est couramment utilisé pour simuler avec précision l'évolution contrainte-déformation et l'absorption d'énergie lors de collisions à grande vitesse.
• Simulation de formage : se concentrer sur la prévision des risques de rebond et de fissuration de l'acier à haute résistance et guider la compensation de la déformation de formage ; Présentez le diagramme de limite de formage (FLD) pour déterminer la fenêtre de formage.
四、Aciers TRIP laminés à froid
1. Concept matériel et propriétés microstructurales
L'acier TRIP signifie Transformation Induced Plasticity Steel. Sa microstructure est constituée de ferrite, de bainite et de 5 à 15 % d'austénite retenue.
Lors de la déformation plastique, l'austénite retenue métastable se transforme progressivement en martensite, générant un écrouissage continu et retardant la striction. Par conséquent, son produit de résistance et d’allongement (résistance à la traction × allongement) est remarquablement supérieur à celui de l’acier DP de qualité de résistance identique, offrant ainsi une formabilité supérieure.
2. Propriétés mécaniques clés et rapport rendement/traction
(Source de données : spécifications du produit Baosteel, norme ASTM A1088)
|
Note |
Limite d'élasticité (MPa) |
Résistance à la traction (MPa) |
Allongement après fracture A80 (%) |
Rapport rendement/traction typique |
Avantages principaux |
|
CR400Y690T-TR |
400 ~ 510 |
≥ 690 |
≥ 24 |
~ 0.58 |
Allongement élevé, adapté au formage complexe |
|
CR450Y780T-TR |
450 ~ 560 |
≥ 780 |
≥ 22 |
~ 0.58 |
Produit élevé de résistance et d'allongement, absorption durable de l'énergie de collision |
3. Points clés du processus de production
• Conception de l'alliage : alliage composite à haute teneur en Mn et Si/Al pour stabiliser l'austénite retenue et supprimer la précipitation de carbure pendant la transformation de la bainite.
• Processus de recuit : recuit intercritique plus transformation bainitique isotherme, permettant l'enrichissement en carbone de l'austénite retenue pour garantir la stabilité de l'austénite à température ambiante.
4. Applications pour véhicules automobiles
• Composants structurels de sécurité de forme complexe : montant B supérieur, section déformable du longeron avant, renfort de passage de roue, support de fixation de l'essieu arrière et autres pièces nécessitant un emboutissage à forte course.
• Composants de la zone d'absorption d'énergie en cas de collision : comptez sur l'écrouissage continu apporté par l'effet TRIP pour réaliser une déformation progressive et une absorption d'énergie pendant la collision, de manière à améliorer les performances de protection des occupants.
5. Instructions pour l’application de la simulation CAE
• Simulation de formage : Le modèle constitutif de transformation de phase TRIP doit être adopté pour tenir compte de l'évolution du durcissement induite par la transformation austénitique retenue lors de la déformation, de manière à prédire avec précision la limite de formage.
• Simulation de crash : des sous-programmes de matériaux définis par l'utilisateur (par exemple LS-DYNA UMAT) sont utilisés pour caractériser la cinétique de transformation de phase, ce qui permet une simulation plus réaliste du comportement d'absorption d'énergie sous de grandes déformations.
五、 Aciers à phases complexes (CP) laminés à froid
1. Concept matériel et propriétés microstructurales
L'acier CP (Complex Phase Steel) présente une matrice de ferrite/bainite accompagnée d'une petite quantité de martensite et de précipités à l'échelle nanométrique. Sa haute résistance est obtenue grâce au renforcement par précipitation et au raffinement du grain via des éléments de microalliage Ti et Nb.
Il se caractérise par un rapport rendement/traction élevé, un excellent taux d'expansion des trous et une excellente aptitude à la flexion, ainsi qu'une résistance supérieure à la déformation locale et à des performances de fatigue, ce qui en fait le matériau préféré pour les composants de châssis et de bride.
2. Propriétés mécaniques clés et rapport rendement/traction
(Source de données : spécifications du produit Baosteel, norme ASTM A1088)
|
Note |
Limite d'élasticité (MPa) |
Résistance à la traction (MPa) |
Allongement après fracture A80 (%) |
Rapport rendement/traction typique |
Avantages principaux |
|
CR570Y780T-CP |
570 ~ 680 |
≥ 780 |
≥ 16 |
~ 0.73 |
Taux d'expansion des trous élevé, qualité générale pour châssis |
|
CR780Y980T-CP |
780 ~ 900 |
≥ 980 |
≥ 12 |
~ 0.80 |
Haute résistance et haute résistance à la fatigue, pour châssis lourds |
|
CR900Y1180T-CP |
900 ~ 1050 |
≥ 1180 |
≥ 10 |
~ 0.76 |
Acier à phases complexes à ultra haute résistance, alternative à l'acier embouti à chaud |
√ Comparaison : à résistance égale à la traction, l'acier CP présente un rapport rendement/traction nettement plus élevé et un allongement plus faible, tout en conservant une formabilité locale supérieure, y compris l'expansion des trous et les performances de flexion.
3. Points clés du processus de production
Grâce au processus de laminage contrôlé et de refroidissement contrôlé ou de recuit de laminage à froid, combiné au renforcement par précipitation des micro-alliages, une structure matricielle bainite fine et uniforme est obtenue.
Contrôlez strictement le chemin de refroidissement pour éviter la formation excessive de martensite et garantir la ténacité du pliage et de l'alésage.
4. Application dans des véhicules complets
• Système châssis : Bras de commande, faux-châssis, bras de liaison de suspension, barres stabilisatrices, soumis à des charges de fatigue alternées et à la formation de brides locales.
• Structure de carrosserie : glissières de siège, plaque de renfort inférieure du montant B, éléments de renfort de seuil, pièces exigeant des exigences élevées en matière de précision dimensionnelle et de résistance à la fatigue.
• Système de roue : jante, rayons, nécessite des performances de perçage élevées et une résistance aux charges cycliques.
5. Orientation des applications de simulation
• Simulation de formage : l'accent est mis sur la simulation des risques de fissuration des bords dans les processus de bridage et de perçage, et sur l'utilisation de la simulation d'expansion des trous pour vérifier la faisabilité du processus.
• Simulation de fatigue : en intégrant le spectre de charge du châssis, nCode est utilisé pour évaluer la durée de vie en fatigue cyclique des pièces et vérifier les performances de durabilité.
Aciers ferritiques-bainitiques (FB) laminés à chaud
1. Concept matériel et propriétés microstructurales
L'acier FB (Ferritic-Bainitic Steel) est un acier avancé à haute résistance laminé à chaud avec une microstructure biphasée de ferrite et de bainite. Ses propriétés mécaniques cibles sont directement obtenues grâce à un laminage contrôlé et à un refroidissement contrôlé pendant le laminage continu à chaud, éliminant ainsi le besoin de laminage à froid et de recuit, ce qui offre des avantages de coût importants.
Il présente une bonne formabilité et soudabilité, ainsi que des performances uniformes dans des épaisseurs élevées, ce qui en fait le matériau principal pour les composants structurels des véhicules utilitaires et des châssis.
2. Propriétés mécaniques clés et rapport rendement/traction
(Source des données : norme VDA 239-100, spécifications produits de SSAB et Salzgitter)
|
Note |
Limite d'élasticité (MPa) |
Résistance à la traction (MPa) |
Allongement après fracture A80 (%) |
Rapport rendement/traction typique |
État d'approvisionnement |
|
HR440Y580T-FB |
440 ~ 600 |
580 ~ 700 |
≥ 15 |
~ 0.76 |
Laminé à chaud/décapé |
|
HR600Y780T-FB |
600 ~ 720 |
780 ~ 850 |
≥ 13 |
~ 0.77 |
Laminé à chaud/décapé |
3. Points clés du processus de production
La ligne de production de laminage continu à chaud peut obtenir directement une structure ferrite + bainite en contrôlant la température finale de laminage, la vitesse de refroidissement laminaire et la température de bobinage.
• Sans nécessiter de processus de laminage à froid et de recuit, le processus de production est court et le coût est faible, ce qui le rend adapté aux produits de taille épaisse (2 à 6 mm).
4. Application dans des véhicules complets
• Dans le secteur des véhicules utilitaires : les poutres longitudinales et transversales du châssis du véhicule ainsi que les panneaux latéraux de la caisse de chargement sont les matériaux de base pour l'allègement des camions lourds et légers.
• Châssis de véhicule de tourisme : Faux-châssis, tirant inférieur, fusée d'essieu, éléments de structure porteurs à section épaisse.
• Autres : Jantes, supports de pare-chocs, supports de réservoir de carburant et autres composants structurels.
5. Orientation des applications de simulation
• Simulation de la résistance du châssis : analyse de la résistance statique et de la rigidité en torsion de l'ensemble du châssis des véhicules utilitaires, pour vérifier les contraintes à pleine charge et dans des conditions extrêmes.
• Simulation de durabilité à la fatigue : sur la base du spectre de charge sur route, évaluez la durée de vie à la fatigue et la fiabilité des composants du châssis et du cadre.
七、Aciers d’estampage à chaud (norme VDA)
1. Concept matériel et caractéristiques microstructurales
L'acier d'estampage à chaud, également appelé acier trempé à la presse (PHS) ou acier au bore, est généralement un acier allié au Mn-B.
À l'état de livraison, il possède une microstructure ferrite-perlite avec une ductilité favorable. Après chauffage à la température d'austénitisation, l'ébauche subit un emboutissage suivi d'une trempe simultanée dans la matrice. Au final, on obtient une structure entièrement martensitique, avec une résistance à la traction allant de 1300 MPa à 2000 MPa. Il s'agit de la nuance d'acier la plus résistante actuellement appliquée aux carrosseries automobiles, caractérisée par un retour élastique ultra-faible et une précision dimensionnelle supérieure après formage.
2. Propriétés mécaniques clés et rapport rendement/traction (après estampage à chaud et trempe)
(Source de données : normes VDA, spécifications des produits des fabricants d'acier nationaux)
|
Note |
Limite d'élasticité (MPa) |
Résistance à la traction (MPa) |
Allongement après fracture A80 (%) |
Rapport rendement/traction typique |
Positionnement de la force et fonctionnalités de base |
|
CR350_500HS |
≥ 350 |
≥ 500 |
≥ 18 |
~ 0.70 |
Qualité d'estampage à chaud à faible résistance et haute ténacité |
|
CR370_550HS |
≥ 370 |
≥ 550 |
≥ 17 |
~ 0.67 |
Résistance moyenne-basse, pour composants de forme complexe |
|
CR370_570HS |
≥ 370 |
≥ 570 |
≥ 16 |
~ 0.65 |
Variante à allongement élevé dans la même classe de résistance |
|
CR780_980HS |
≥ 780 |
≥ 980 |
≥ 10 |
~ 0.80 |
Acier d'estampage à chaud de résistance moyenne, équilibrant résistance et ténacité |
|
HS950Y1300T-BORE |
≥ 950 |
≥ 1300 |
≥ 7 |
~ 0.73 |
Acier au bore classique 22MnB5, la nuance grand public la plus largement utilisée |
|
CR950_1300HS |
≥ 950 |
≥ 1300 |
≥ 7 |
~ 0.73 |
Acier d'estampage à chaud de classe 1500 MPa à base de substrat laminé à froid |
|
HR950_1300HS |
≥ 950 |
≥ 1300 |
≥ 7 |
~ 0.73 |
Acier d'estampage à chaud de classe 1500 MPa à base de substrat laminé à chaud |
|
HS950Y1300T-BORE HAZ |
- |
- |
- |
- |
Type de zone affectée thermiquement optimisé avec une résistance améliorée à la fragilisation par l’hydrogène |
|
CR1200_1800HS |
≥ 1200 |
≥ 1800 |
≥ 5 |
~ 0.67 |
Acier d'estampage à chaud de 3e génération à ultra haute résistance pour un allégement ultime |
3. Points clés du processus de production
Découpe : Le matériau en feuille est découpé en fonction de la taille de la pièce. La pratique courante consiste à utiliser une feuille revêtue d’Al-Si pour empêcher l’oxydation à haute température.
2. Chauffage : Le four à rouleaux est chauffé à 880 - 950 ℃, puis maintenu à cette température pour permettre à la plaque d'acier de se transformer complètement en austénite.
3. Transfert et pressage : La pièce est rapidement transférée dans le moule (≤ 5 secondes). Pendant que le moule se ferme et se presse, il est rapidement refroidi et trempé à travers les canaux du moule (taux de refroidissement ≥ 30 ℃/s).
4. Post-traitement : Découpe et poinçonnage des bords au laser, et certaines pièces subissent un traitement de grenaillage.
4. Application dans des véhicules complets
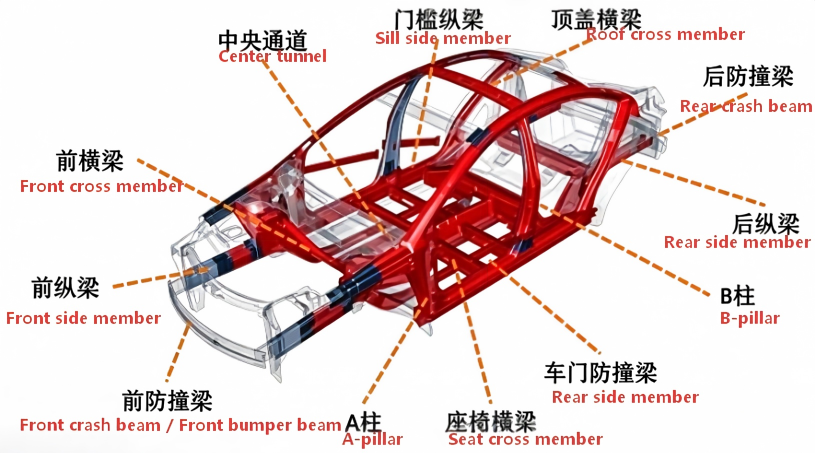
• Composants de sécurité essentiels de la cabine passagers : plaques de renforcement des poutres A/B, poutres de plancher, traverses de toit et passage central, qui forment une cabine passagers à haute résistance et garantissent un espace sûr pour les occupants en cas de collision.
• Composants porteurs résistants aux chocs : poutre de choc avant, plaque de renfort de dossier de siège et poutre de choc de porte.
• Statut de l'industrie : L'acier formé à chaud pour les carrosseries de véhicules de milieu à haut de gamme peut représenter 20 à 30 % de la structure totale de la carrosserie du véhicule. C'est un matériau nécessaire qui allie légèreté extrême et sécurité contre les collisions.
5. Instructions pour l’application de la simulation CAE
• Simulation du processus de marquage à chaud : des calculs couplés de transformation de phase thermomécanique sont effectués via AutoForm-Hotform et PAM-STAMP pour prédire le champ de température, la distribution de martensite, l'uniformité de la dureté et le retour élastique.
• Simulation de crash : des modèles de défaillance tels que GISSMO sont adoptés pour caractériser avec précision le comportement à la rupture de l'acier à ultra haute résistance et vérifier l'intégrité structurelle dans des conditions de chargement en cas de crash.
• Simulation du risque de fragilisation par l'hydrogène : combinez la diffusion de l'hydrogène et le champ de contraintes pour évaluer la susceptibilité à la fissuration retardée.
八、 Analyse et solutions aux problèmes courants dans l'ensemble du processus de production et de durée de vie de l'acier à haute résistance
1. Défaillance par fatigue du matériau
Description du problème : lorsque les pièces sont soumises à des charges alternées (telles que les vibrations du châssis, les secousses de la carrosserie du véhicule et les chocs d'ouverture/fermeture des portes), des microfissures commencent à se former aux points de concentration des contraintes et s'étendent progressivement. Finalement, une rupture de fatigue soudaine se produit, ce qui constitue le mode de défaillance le plus courant pour les composants du châssis et les pièces structurelles des véhicules.
Causes principales : Concentration de contraintes au niveau des coins / trous / cordons de soudure arrondis de la structure ; Défauts de surface du matériau ; Contrainte de traction résiduelle de soudage ; Amplitude de charge dépassant la limite de fatigue du matériau.
Solution :
• Analyse de simulation : utiliser des logiciels de fatigue tels que nCode DesignLife et Fe-Safe, et combiner les résultats de résistance statique/dynamique transitoire pour prédire la durée de vie en fatigue à cycle élevé/faible ; les joints soudés sont évalués à l'aide de la méthode de contrainte par point chaud standard IIW et de la méthode de contrainte par entaille.
• Sélection des matériaux : choisir préférentiellement des nuances d'acier présentant un rapport résistance/poids élevé, tels que l'acier CP et l'acier spécifique au châssis FB ; sélectionner des matériaux avec des qualités de qualité de surface plus élevées pour réduire les sources de défauts de surface.
• Optimisation de la conception et du processus : optimiser le rayon des congés structurels pour éviter les changements brusques de section transversale et réduire le coefficient de concentration des contraintes ; Introduire une contrainte de compression résiduelle en surface en utilisant le grenaillage, le laminage et le renforcement par choc laser ; Optimisez les paramètres de soudage pour réduire les défauts et les contraintes de traction résiduelles.
2. Défaillance du matériau due à la corrosion
Description du problème : Dans les environnements à forte humidité, brouillard salin et pluies acides, l'acier subit une corrosion électrochimique, entraînant des taches de rouille en surface, une réduction de l'épaisseur des parois et, dans les cas graves, une perforation et une diminution de la résistance structurelle, ce qui affecte la durabilité de l'ensemble du véhicule.
Causes principales : Le substrat est exposé une fois le revêtement endommagé ; les milieux corrosifs tels que les ions chlorure accélèrent l'érosion ; l'accumulation d'eau dans les interstices provoque une corrosion locale ; la corrosion électrochimique se produit en raison du contact de différents métaux.
Solution :
• Analyse de simulation : à l'aide de logiciels tels que COMSOL et MSC Marc, la diffusion de milieux corrosifs et le taux de corrosion électrochimique sont simulés pour prédire la perte d'épaisseur de paroi et la résistance structurelle restante après un service à long terme.
• Sélection des matériaux : pour les environnements ordinaires, un revêtement de galvanisation à chaud (GI) est utilisé ; pour les environnements côtiers/embruns à forte teneur en sel, un revêtement zinc-aluminium-magnésium (ZM) est adopté ; les composants du châssis sont en acier FB/CP résistant aux intempéries.
• Optimisation de la conception et du processus : des trous de drainage sont réservés dans la conception structurelle pour empêcher l'accumulation d'eau dans les espaces fermés ; des joints isolants sont ajoutés pour la connexion de différents métaux afin d'éviter la corrosion galvanique ; Un revêtement électrophorétique cathodique et un scellement des soudures avec un adhésif sont fournis pour améliorer le niveau anticorrosion.
3. Déformation plastique et jeu de pression
Description du problème : après l'emboutissage à froid, la contrainte interne de la pièce est libérée, ce qui entraîne un rebond et dépasse la limite de précision dimensionnelle ; pendant le service, la charge dépasse la limite d'élasticité, provoquant une déformation plastique permanente, qui affecte l'assemblage et la fonctionnalité.
Cause principale : le module d'élasticité de l'acier à haute résistance est proche de celui de l'acier à faible teneur en carbone, mais sa limite d'élasticité est plus élevée. Après le formage, l'énergie de déformation élastique est importante et le rebond est 2 à 3 fois supérieur à celui de l'acier à faible teneur en carbone ; la rigidité structurelle insuffisante conduit à des contraintes de service excessives.
Solution :
• Analyse de simulation : effectuez une simulation du rebond de formage complet à l'aide d'AutoForm et de LS-DYNA, et indiquez le montant de compensation de la surface du moule ; effectuer une simulation de résistance statique pour vérifier la contrainte et la déformation dans des conditions de service.
• Sélection des matériaux : pour les pièces ayant des exigences élevées en matière de précision dimensionnelle, les types d'acier avec un rapport de limite d'élasticité modéré et des propriétés de formage stables doivent être préférés ; pour les pièces à très haute résistance, le processus de formage à chaud peut être adopté pour éliminer fondamentalement le retour élastique.
• Optimisation du processus et de la conception : pendant la phase de conception du moule, une compensation du rebond est effectuée et une correction de surface de type "surcorrection" est adoptée ; le processus de mise en forme est ajouté, et le pressage complet du matériau et la mise en forme latérale sont utilisés pour contrôler le rebond ; la section structurelle est optimisée pour améliorer la rigidité et réduire le niveau de contrainte pendant le service.
4. Fissuration pendant la formation
Description du problème : pendant le processus d'étirage, la déformation locale a dépassé la limite de formage, entraînant une striction et une fracture ; lors des processus de pliage et d'alésage, les bords des pièces étaient déchirés, ce qui entraînait la mise au rebut des pièces.
Causes principales : Plasticité du matériau et limite de formage insuffisantes ; Congés de moule insuffisamment grands et angle de dépouille excessif conduisant à une concentration de contraintes ; Mauvaise lubrification et flux de matière irrégulier ; Fenêtre de formage étroite pour acier à ultra haute résistance, le rendant sensible aux fluctuations du processus.
Solution :
• Analyse de simulation : À partir du diagramme de limite de formage (FLD), simulez le risque de fissuration à l'emboutissage, optimisez l'effort de serrage, l'emboutissage des nervures et la taille du flan ; utiliser le critère de rupture de bord pour prédire la fissuration en flexion et en expansion.
• Sélection des matériaux : pour les pièces complexes d'emboutissage profond, l'acier TRIP et l'acier DP à valeur n élevée et à allongement élevé sont préférés ; pour les pièces présentant des exigences élevées en matière de bridage et de perçage, l'acier CP et l'acier FB avec une vitesse de perçage élevée sont sélectionnés.
• Optimisation du processus et de la conception : augmentez le rayon des coins arrondis du moule pour réduire la concentration des contraintes ; Optimiser la disposition des poutres de traction pour équilibrer les flux de matières ; Utilisez un lubrifiant d'estampage dédié pour réduire la friction ; Si nécessaire, adoptez un formage à chaud pour améliorer la plasticité.
5. Rupture du joint soudé
Description du problème : pendant le processus de chargement des joints de soudage par points par résistance et de soudage au laser, des fractures d'interface et une extrusion du noyau se produisent, ce qui entraîne une résistance du joint inférieure à celle du matériau de base ; après le soudage de l'acier à ultra haute résistance, la structure durcie est abondante et la ténacité diminue, la rendant sujette à une rupture fragile.
Causes principales : Le cycle thermique de soudage entraîne une microstructure inégale au niveau du joint, le noyau fondu durcissant et la zone affectée par la chaleur se ramollissant ; des paramètres de soudage inappropriés entraînent des projections et des défauts de fusion incomplète ; l'acier à haute résistance a une teneur élevée en carbone, ce qui augmente sa susceptibilité à la fissuration à froid.
Solution :
• Analyse de simulation : utilisation de SYSWELD pour simuler le champ de température de soudage, l'évolution de la microstructure et les contraintes résiduelles, et prédire la répartition de la dureté du joint ; établir un modèle de simulation mécanique pour l'assemblage et évaluer les modes de rupture et la capacité portante sous différentes charges.
• Sélection des matériaux : sélectionner préférentiellement des nuances d'acier à faible équivalent carbone et à bonne soudabilité ; évitez de choisir un acier avec un niveau de résistance excessivement élevé dans des scénarios avec des exigences de soudage élevées.
• Optimisation du processus : utiliser le processus de soudage par points par résistance à impulsions multiples, optimiser la séquence de courant et améliorer la forme du noyau de soudure ; pour le soudage au laser, adopter la technique d'alimentation en fil pour contrôler la structure de la soudure ; après le soudage des composants clés, effectuez un revenu à basse température pour réduire la dureté et la fragilité.
6. Fragilisation par l’hydrogène et fissuration retardée
Description du problème : Les aciers à très haute résistance avec une résistance ≥ 1 000 MPa et les aciers formés à chaud, pendant la fabrication ou l'entretien, absorbent des atomes d'hydrogène et subissent des fissures retardées sans aucun avertissement sous une contrainte hautement dissimulée et soudaine, posant des risques de sécurité extrêmement élevés.
Causes principales : l'hydrogène est introduit par des processus tels que le décapage, la galvanoplastie et le soudage ; l'hydrogène est produit par des réactions cathodiques dans des environnements corrosifs ; La structure de la martensite est sensible à l'hydrogène et l'hydrogène s'accumule aux joints de grains et aux dislocations, réduisant ainsi la force de liaison de l'interface.
Solution :
• Analyse de simulation : grâce à la simulation de diffusion de l'hydrogène, les modèles de distribution et d'enrichissement des atomes d'hydrogène sont analysés et le risque de fragilisation par l'hydrogène est évalué en fonction du champ de contraintes ; le critère de rupture pour la fissuration induite par l'hydrogène est établi et la contrainte critique pour la fissuration retardée est prédite.
• Sélection des matériaux : sélectionnez un type d'acier à faible fragilisation par l'hydrogène qui contient du Nb et du Ti pour affiner la structure du grain ; pour les zones sensibles de la zone affectée thermiquement par le soudage, sélectionnez l'acier au bore optimisé HAZ.
• Optimisation du processus : réduire le processus de décapage absorbant l'hydrogène et utiliser à la place des matériaux de soudage à faible teneur en hydrogène ; effectuer un recuit de déshydrogénation après soudage ; pour le formage à chaud, utilisez un revêtement Al-Si à faible teneur en hydrogène et contrôlez l'absorption d'hydrogène pendant le processus de chauffage ; grâce à l'optimisation des processus, réduire les contraintes de traction résiduelles des pièces.
• Panneaux intérieurs et composants structurels : panneaux intérieurs de porte, pièces de renfort de plancher, accessoires de cadre de siège, ainsi que pièces embouties telles que carter d'huile et passage de roue.


