


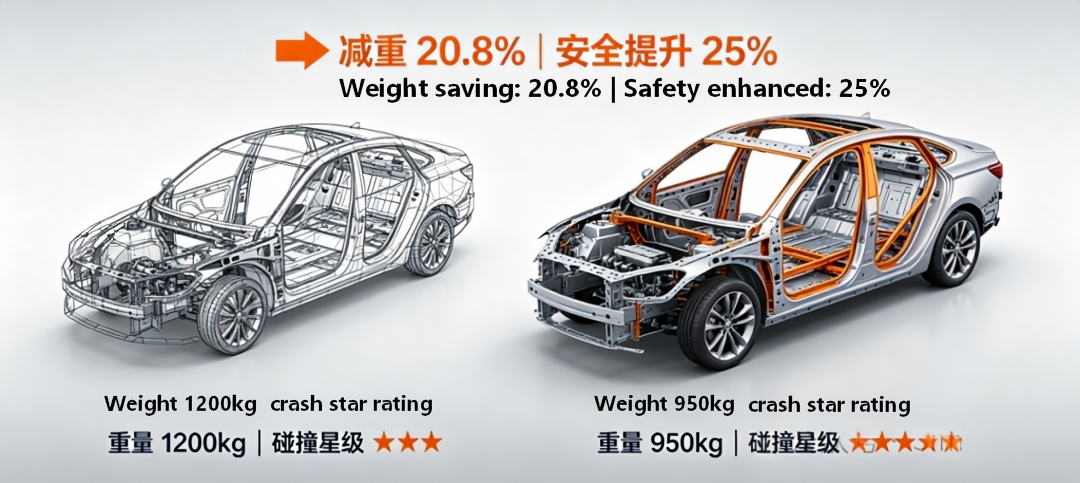
1. Trempe - Acier allié (QP) : Equivalent au « plafond de formage » de même niveau de résistance
1. Concept de base
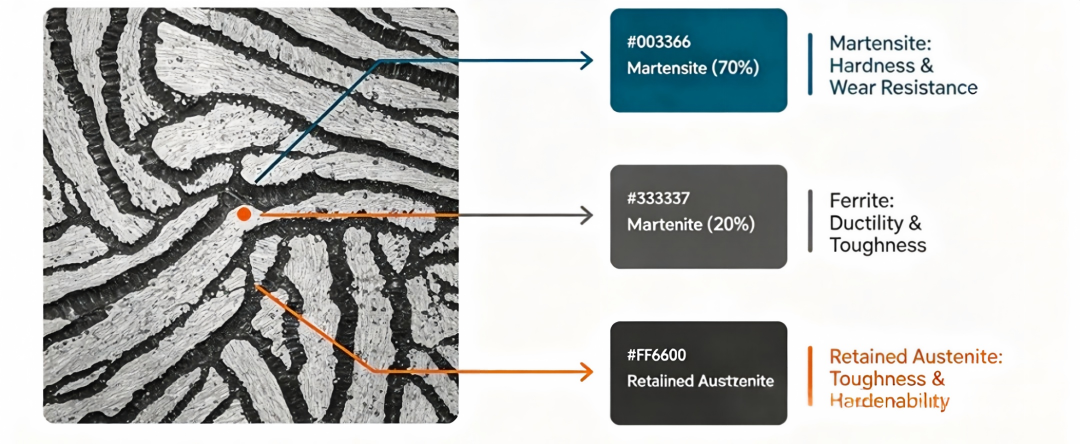
Trempe - Partitioning Steel (QP Steel), un produit de référence de l'acier avancé à haute résistance de troisième génération, permet un contrôle précis de la microstructure grâce au processus de traitement thermique unique de « trempe - partitionnement » : 70 % de martensite (offrant une ultra-haute résistance) + 20 % de ferrite (assurant la plasticité) + 10 % d'austénite résiduelle (apportant l'effet de plasticité de transformation de phase TRIP).
L'avancée la plus significative réside dans le fait que, même à des niveaux de résistance ultra-élevés de 980 MPa et 1 180 MPa, il peut toujours maintenir un taux d'allongement et des performances d'expansion des trous dépassant de loin ceux de l'acier DP de la même catégorie. Cela a parfaitement résolu le problème industriel de « une résistance élevée conduit inévitablement à une mauvaise formabilité ».
2. Référence rapide des principales propriétés mécaniques (direction transversale à température ambiante)
|
Note |
Limite d'élasticité (MPa) |
Résistance à la traction (MPa) |
Allongement après rupture (A50) |
Rapport rendement/traction typique |
Avantages principaux |
|
HC600/980QP |
600~850 |
≥980 |
≥15% |
0.61~0.87 |
Note équilibrée |
|
HC600/980QP-EL |
600~850 |
≥980 |
≥20% |
0.61~0.87 |
Version à allongement élevé (+33%) |
|
HC820/1180QP |
820~1100 |
≥1180 |
≥8% |
0.69~0.93 |
Qualité ultra haute résistance |
|
HC820/1180QP-EL |
820~1100 |
≥1180 |
≥14% |
0.69~0.93 |
Ultra haute résistance et formabilité supérieure |
✅ Autres indicateurs clés : taux d'expansion du trou ≥ 35 %, module d'élasticité 206 ± 10 GPa, coefficient de Poisson 0,30. Le revêtement galvanisé passe avec succès le test de brouillard salin neutre de 800 heures.
3. Processus de production de base (recuit continu)
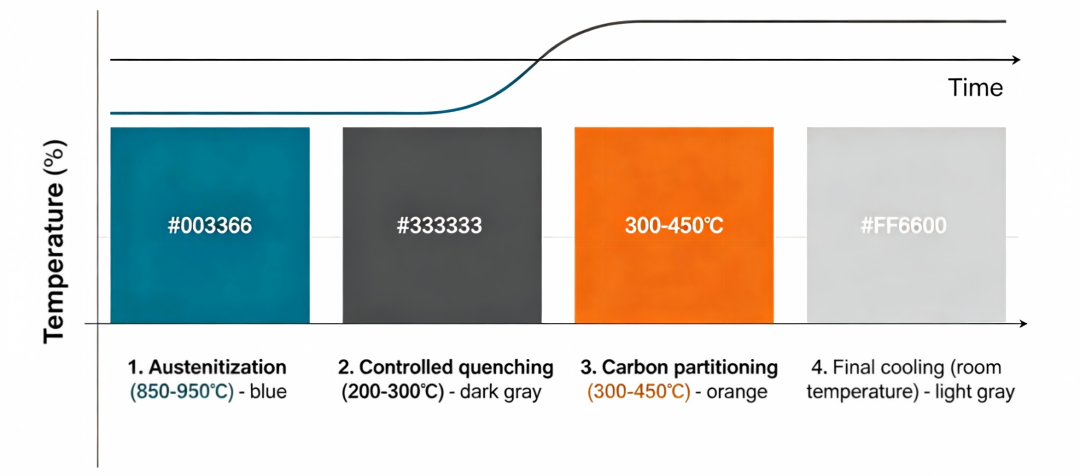
1. Austénitisation : chauffer et maintenir à 850 ~ 950 ℃ pour austénitiser complètement la microstructure.
2. Trempe contrôlée : refroidir rapidement à une température comprise entre Ms et Mf (200 ~ 300 ℃) pour obtenir de la martensite et de l'austénite non transformée.
3. Séparation du carbone : tremper à 300 ~ 450 ℃. Le carbone diffuse de la martensite vers l'austénite pour la stabiliser.
4. Refroidissement final : refroidir à température ambiante. L'austénite stable retenue est préservée, formant une microstructure composite triphasée.
4. Application de production de masse dans des véhicules complets
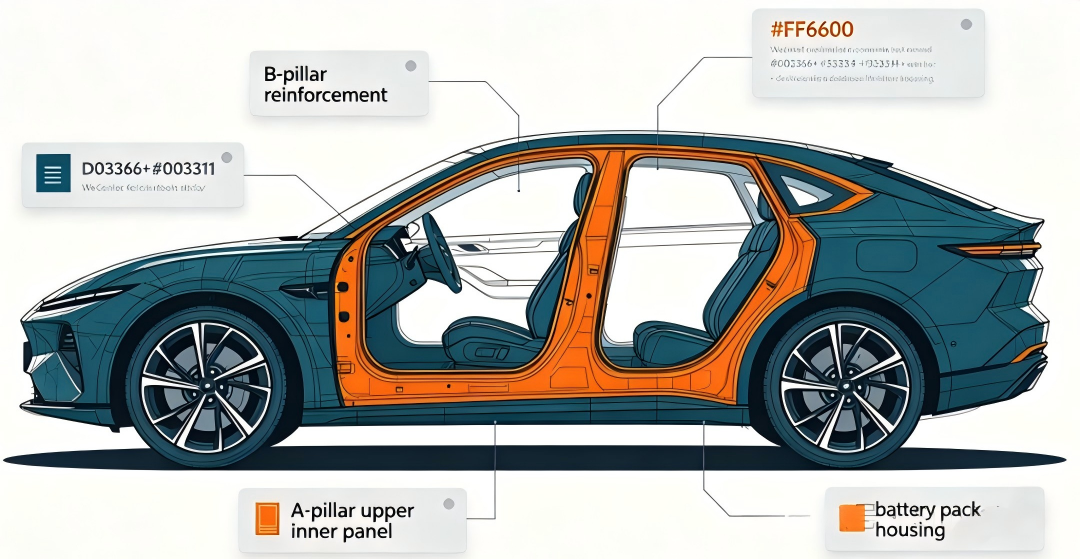
Scénarios d'application de base : composants de sécurité et pièces structurelles de forme complexe pour les batteries de véhicules à énergie nouvelle
• Renfort du montant B, montant A intérieur supérieur, poutre d'impact de porte, longeron de toit
•Partie arrière du longeron avant, cadre du siège, support moteur
• Boîtier de batterie, poutre transversale et poutre latérale pour les véhicules à énergie nouvelle
Cas d'application sur le terrain :
•Pour le renforcement du montant B d'un véhicule de marque nationale : le HC600/980QP de 2,0 mm a remplacé le DP780 de 2,5 mm. Il a permis une réduction de poids de 20 % et une amélioration de 12 % des performances en cas de collision.
•Pour le montant A intérieur supérieur d'un modèle en coentreprise : le HC600/980QP-Z de 1,0 mm a remplacé le DP600 de 1,2 mm. Le poids de la pièce a été réduit de 16,7 % et la zone aveugle du montant A a été réduite simultanément.
•Pour le boîtier inférieur du bloc de batterie d'une marque de véhicule à énergie nouvelle : adoption du HC600/980QP-EL de 1,5 mm pour l'estampage intégral. Les points de soudure ont été réduits de 30 % et la rigidité structurelle a augmenté de 25 %.
5. Points clés de la simulation CAE
Simulation de pressage et de formage (AutoForm/Dynaform)
• Modèle recommandé : durcissement hybride Swift/Hockett-Sherby + modèle de rendement Yld2000-2d
• Entrées requises : véritable courbe contrainte-déformation (jusqu'à 10 % de déformation après la force maximale), valeur r, courbe FLD
• Objectif clé : écrouissage continu provoqué par l'effet TRIP, détérioration du module élastique avec déformation plastique.
Simulation de sécurité contre les collisions (LS-DYNA)
• Modèle de base : *MAT_PIECEWISE_LINEAR_PLASTICITY(MAT_24)
•Modèle de haute précision : *MAT_GISSMO (Considérant la triaxialité des contraintes et l'influence de l'angle de Roeder sur la rupture)
•Paramètres de taux de déformation : C = 40,4, P = 5
• Critère d'échec : utilisez la triaxialité des contraintes – Courbe de déformation par rupture, n'utilisez pas un seul critère de déformation plastique maximale.
2. Acier laminé à chaud SAPH : le cheval de bataille fondamental pour l'industrie automobile
2.1 Concept de base
La série SAPH fait référence aux tôles d'acier décapées laminées à chaud pour les applications structurelles automobiles, fabriquées conformément aux normes JIS G3113. Ils appartiennent à la famille des aciers au manganèse à faible teneur en carbone, avec des propriétés mécaniques équilibrées obtenues grâce à des processus de laminage et de refroidissement contrôlés.
Répartition de la nomenclature des grades :
S = Acier, A = Automobile, P = Pièces, H = Laminé à chaud, suivi d'un nombre représentant la résistance à la traction minimale en MPa.
Sa caractéristique la plus importante est son faible coût, sa bonne formabilité et son excellente soudabilité, ce qui en fait le type d'acier de construction de base le plus largement utilisé dans l'industrie automobile.
2. Référence rapide des principales propriétés mécaniques (direction longitudinale à température ambiante)
|
Note |
Limite d'élasticité (MPa) |
Résistance à la traction (MPa) |
Allongement après rupture (A50) |
Rapport rendement/traction typique |
Flexion à 180° |
|
SAPH400 |
≥255 |
≥400 |
≥31% |
0.64 |
D=2a |
|
SAPH440 |
≥305 |
≥400 |
≥29% |
0.69 |
D=3a |
✅ Autres indicateurs clés : Équivalent carbone ≤ 0,40 % ; léger ramollissement dans la zone affectée thermiquement après soudage ; rugosité de surface Ra ≤ 1,6 μm après décapage.
3. Processus de production de base
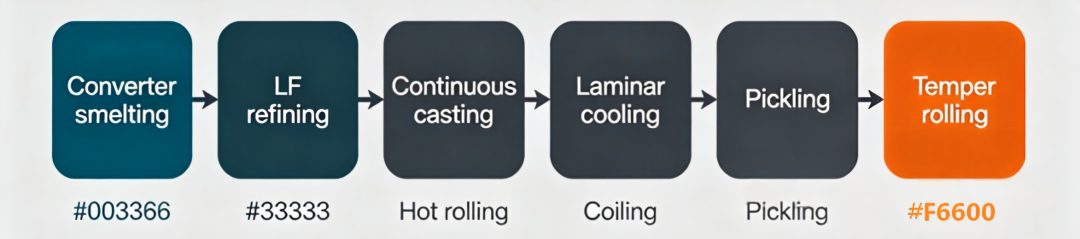
Fusion au convertisseur → Affinage LF → coulée continue → laminage de bandes à chaud (température de finition : 850 ~ 900 ℃) → refroidissement laminaire → bobinage (550 ~ 650 ℃) → décapage → laminage par passage cutané
4. Application à la production en série d'automobiles complètes
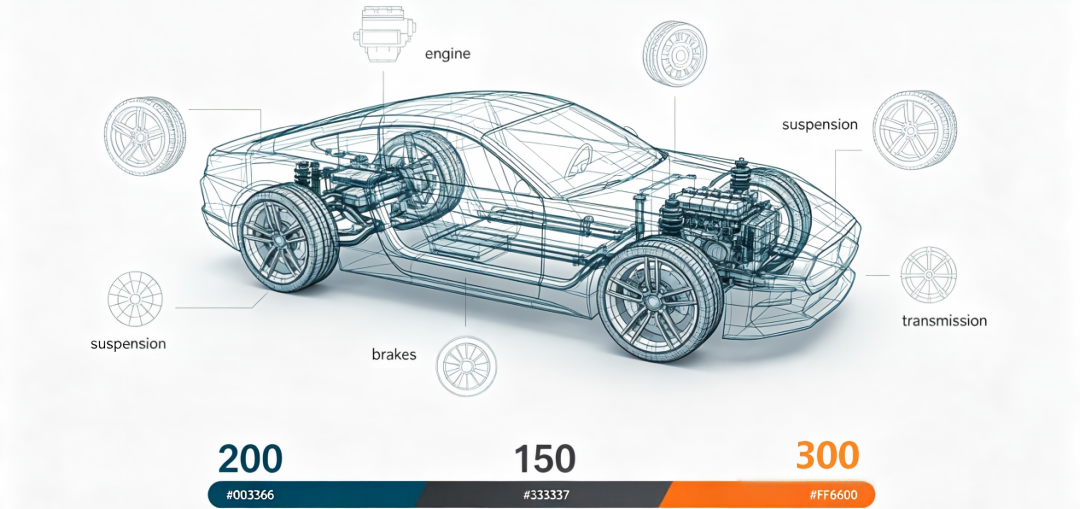
Scénarios d'application de base : composants structurels non critiques, pièces de châssis, systèmes de roues
• Poutres longitudinales du cadre, poutres transversales, seuil de porte, poutres de renfort de plancher
• Supports de suspension, faux-châssis, bras de commande, sièges de montage de barre stabilisatrice
• Jantes, rayons, supports de réservoir de carburant, charnières de porte
Cas réel de production :
• Un châssis de véhicule utilitaire : le SAPH440 remplace le Q235, l'épaisseur est réduite de 6 mm à 5 mm, le poids est réduit de 16,7 % et le coût est réduit de 8 %
• Le système de châssis d'une voiture économique : plus de 90 % des pièces de type support utilisent SAPH400/SAPH440.
• Une usine de roues : toutes les roues en acier de 15 pouces sont fabriquées en SAPH440 et leur durée de vie en fatigue dépasse 1 million de fois.
Points clés de la simulation CAE
• Simulation de pressurisation : le durcissement isotrope + le modèle de rendement Hill48 peuvent répondre aux exigences de précision
• Simulation de résistance structurelle : *MAT_PLASTIC_KINEMATIC(MAT_3)
• Simulation de fatigue : saisissez la courbe S-N standard, concentrez-vous sur la zone du joint de soudage
• Précision de la simulation : les pièces de forme simple peuvent atteindre plus de 95 %
三、 Acier biphasé à haute formabilité (DH) : version professionnelle améliorée de l'acier DP conventionnel
1. Concept de base
L'acier DH est une qualité améliorée d'acier avancé à haute résistance de 2e génération. Sa microstructure est constituée de ferrite, de martensite, d'une petite quantité d'austénite retenue et de bainite.
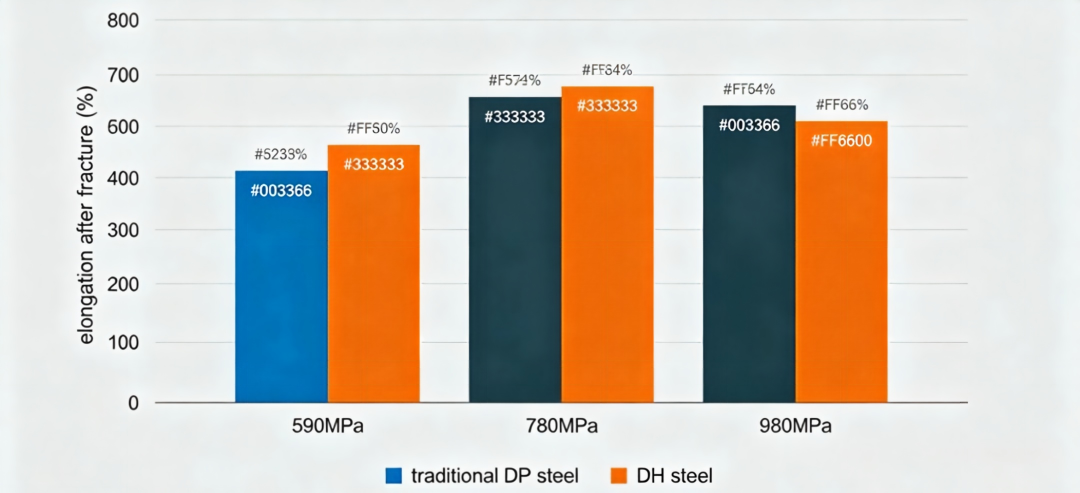
Par rapport à l'acier DP conventionnel de même qualité de résistance, de l'austénite retenue stabilisée est introduite pour générer l'effet TRIP, augmentant l'allongement de 30 % à 75 %. Il résout parfaitement le problème de la fissuration facile lors du formage de composants complexes lors de l'utilisation de l'acier DP traditionnel.
2. Référence rapide des principales propriétés mécaniques (direction longitudinale à température ambiante)
|
Note |
Limite d'élasticité (MPa) |
Résistance à la traction (MPa) |
Allongement après rupture (A50) |
Rapport rendement/traction typique |
Allongement de l'acier DP à niveau de résistance équivalent |
Marge d'amélioration |
|
HC330/590DH |
330~440 |
590~700 |
≥27% |
0.56~0.75 |
≥22% |
+23% |
|
HC440/780DH |
420~550 |
780~900 |
≥19% |
0.54~0.71 |
≥15% |
+27% |
|
HC700/980DH |
700~850 |
980~1180 |
≥14% |
0.71~0.87 |
≥8% |
+75% |
✅ Autres indicateurs clés : Taux d'expansion ≥ 35 %\40 %, valeur n ≥ 0,13\0,16, la capacité de durcissement pendant le traitement est nettement supérieure à celle de l'acier DP traditionnel.
3. Processus de production de base (recuit continu)
1. Chauffage dans la zone biphasée (780 - 850℃) : Obtenez une structure mixte de ferrite et d'austénite
2. Refroidissement rapide vers la zone bainite (350 - 450℃)
3. Traitement post-vieillissement : transformation bainite + répartition du carbone, stabilisation de l'austénite résiduelle
4. Refroidissement final à température ambiante
4. Application de production de masse de véhicules complets
Scénarios d'application de base : composants de renforcement de formage à haute résistance, composants d'absorption d'énergie anti-collision
• Poutres longitudinales avant, poutres longitudinales arrière, poutres longitudinales de plancher, plaques de renfort
• Faisceaux anti-collision avant, faisceaux anti-collision arrière, faisceaux anti-collision de porte
• Cadres de siège, composants structurels du bloc-batterie, composants de renforcement du châssis
Cas réels de production de masse :
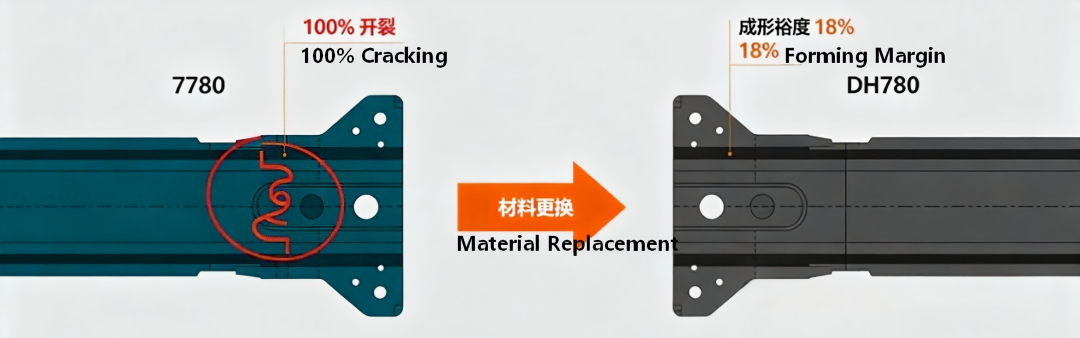
• Poutre longitudinale avant d'un certain modèle : le DP780 traditionnel s'est fissuré à 100 % dans la zone de transition en forme de S, après remplacement par le DH780, le formage était bon et la marge de formage a augmenté de 5 % à 18 %
• Poutre longitudinale supérieure de plancher d'un certain modèle de coentreprise : HC700/980DH de 1,2 mm remplacé par DP780 de 1,4 mm, réduction de poids de 14,3 %
• L'acier DH de Shougang a été fourni par lots aux grands constructeurs automobiles tels que Mercedes-Benz, FAW et Great Wall.
5. Points clés de la simulation CAE
• Simulation de pressurisation : Le modèle de rendement Yld2000-2d doit être utilisé ; sinon, l'erreur de prédiction des fissures peut atteindre plus de 30 %
• Simulation de collision : similaire à l'acier QP, le modèle de dommages GISSMO est recommandé.
• Objectif clé : mode de rupture par rupture par cisaillement. Le critère traditionnel de déformation principale maximale surestimera considérablement la limite de formation
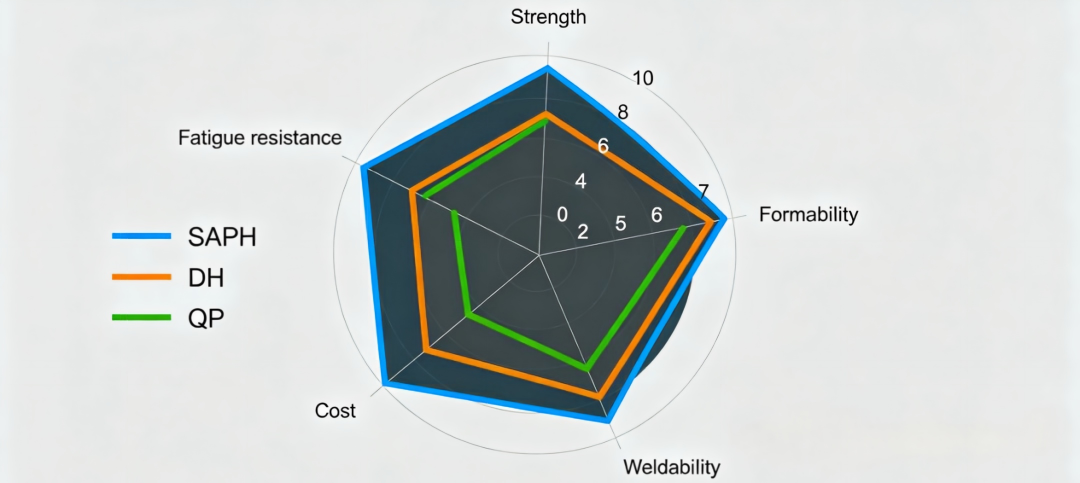
四、 Guide de comparaison ultime et de sélection des matériaux pour trois niveaux
1. Tableau de comparaison générale des propriétés principales
|
Type de matériau |
Degré de résistance (MPa) |
Rapport rendement/traction typique |
Plage d'allongement |
Formabilité |
Soudabilité |
Indice des coûts |
|
Série SAPH |
400~440 |
0.64~0.69 |
29%~31% |
Excellent |
Excellent |
1.0 |
|
Série DH |
590~980 |
0.54~0.87 |
14%~27% |
Bien+ |
Bien |
1.3 |
|
Série QP |
980~1180 |
0.61~0.93 |
8%~20% |
Bon |
Bon |
1.6 |
2. Méthode décisionnelle de sélection en quatre étapes
1. Vérifiez les exigences de résistance :
○ ≤ 440 MPa : La série SAPH est le premier choix, avec le coût le plus bas
○ 590 - 980 MPa : La série DH doit être privilégiée car elle offre la plus grande rentabilité
○ ≥ 980 MPa : La série QP doit être utilisée car elle offre la meilleure formabilité pour une même résistance
2. Considérez la complexité du processus de formage :
○ Pliage simple, étirement superficiel : l'acier DP traditionnel est suffisant
○ Etirage complexe, formage multi-passes : série DH
○ Impliquant le bridage, le perçage et les grandes déformations locales : série QP-EL
3. Tenez compte du niveau de sécurité :
○ Composants structurels non critiques : SAPH
○ Composants généraux de sécurité : DH
○ Composants de sécurité essentiels (colonnes A/B, poutres longitudinales) : QP
4. Tenez compte des exigences particulières pour les nouvelles énergies :
○ Boîtier de batterie : préférez le HC600/980QP-EL, en tenant compte de la solidité, de la formabilité et de la résistance aux chocs.
○ Exigences d'allègement élevées : Préférer la version à fort allongement (EL), qui permet d'obtenir une plus grande réduction d'épaisseur
五、Tendances de développement futures
La résistance a été encore améliorée : l'acier QP de qualité 1 500 MPa et 1 800 MPa est entré dans la phase de vérification de la production de masse.
2. Le coût continue de diminuer : grâce à l'optimisation de la composition de l'alliage et à l'amélioration des processus, le coût de l'acier QP se rapprochera progressivement de celui de l'acier DP.
3. Développement spécialisé : Développer des nuances d'acier spécialisées spécifiquement pour les composants tels que les batteries et les moteurs des véhicules à énergie nouvelle.
4. Amélioration de la précision de la simulation : les simulations de couplage multi-échelle prenant en compte la cinétique de changement de phase deviendront la norme.
En fin de compte, le développement d’aciers avancés à haute résistance remodèle la méthodologie de conception des carrosseries automobiles. Depuis le « compromis initial entre l'épaisseur et la résistance » jusqu'à l'actuel « gagner par la précision », chaque avancée dans la performance des matériaux a apporté un saut qualitatif en termes d'allègement et de sécurité des voitures.
Sujet de discussion : Quels aciers avancés à haute résistance avez-vous utilisés dans votre travail ? Avez-vous rencontré des problèmes de formage ou de simulation ? N'hésitez pas à envoyer un e-mail à : market@so-lucky.cn.


