


Les séries de marques CR, HR, LA et CL, fréquemment rencontrées dans l'usage quotidien, peuvent sembler avoir des conventions de dénomination simples. Cependant, derrière chacun d’eux se cache une conception de composition, un processus de production, une limite de performance et un scénario applicable différents. Une sélection incorrecte peut non seulement entraîner des problèmes de formage et de soudage, mais également potentiellement poser les bases de risques de défaillance tels que la fatigue et la corrosion.
Cet article résume les attributs conceptuels, les propriétés mécaniques, les processus de production et les scénarios d'application des véhicules des quatre grandes séries de marques grand public. Dans le même temps, il fournit des méthodes de simulation IAO et des solutions de défaillance courantes en production, ce qui permet aux ingénieurs occupant des postes tels que les matériaux, l'emboutissage, la carrosserie et l'IAO de s'y référer facilement.
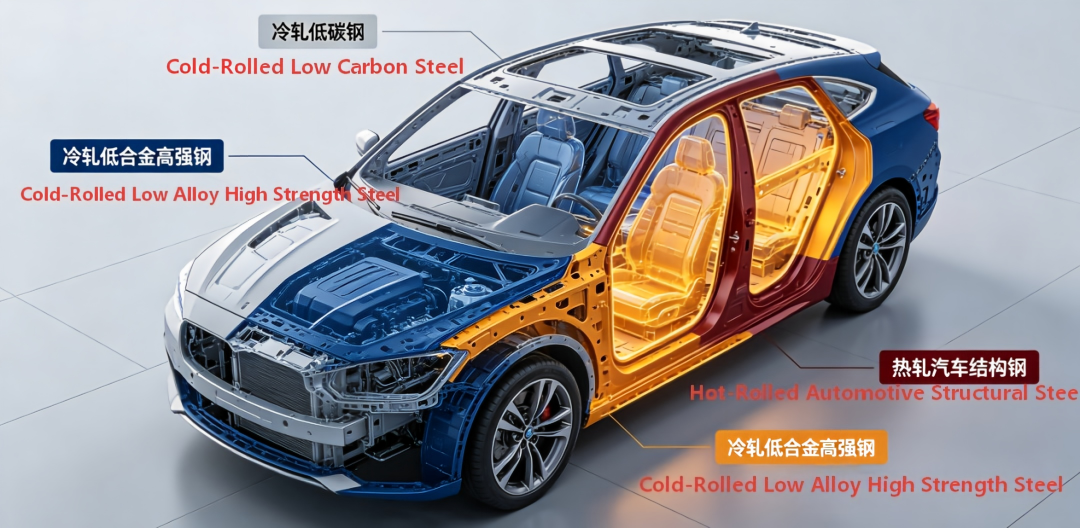
一、 Présentation du système matériel et des règles de dénomination des notes
Ce système de dénomination des numéros de plaque est une norme applicable à l'échelle mondiale pour les tôles d'acier formées à froid dans l'industrie automobile. Sa logique de dénomination principale est basée sur le processus de laminage, le niveau de résistance et les caractéristiques d'application :
• Préfixe : CR = Laminé à froid, HR = Laminé à chaud, HD = Galvanisé à chaud laminé à chaud
• Acier doux à faible teneur en carbone : les suffixes représentent les qualités de formage, allant de 1 à 5, qui sont dans l'ordre : qualité d'emboutissage → qualité d'emboutissage profond → qualité d'emboutissage ultra-profond → qualité d'emboutissage extra-profond → qualité d'emboutissage ultra-extra-profond.
• Acier à haute résistance faiblement allié (avec suffixe "LA") : Le chiffre du milieu représente la limite d'élasticité minimale (en MPa). "LA" signifie micro-alliage faiblement allié (Low Alloy). Il atteint un équilibre entre résistance et plasticité grâce à des oligo-éléments tels que Nb, Ti et V.
•Acier de construction (avec suffixe CL) : Le chiffre du milieu représente la résistance à la traction minimale (MPa). CL signifie Cold Forming Structural, qui met l'accent sur les propriétés de pliage et de laminage, et est principalement utilisé pour les roues et les cadres.
- Attributs conceptuels et performances de base de chaque série de matériaux
2.1 Acier doux laminé à froid
La propriété conceptuelle de l'acier trempé à faible teneur en carbone/acier IF avec une teneur en carbone ≤ 0,12 % est produite par des processus de laminage à froid + recuit. Ses principales caractéristiques comprennent une excellente plasticité, une bonne formabilité, une excellente soudabilité et un faible coût. C'est le matériau de base pour les panneaux de carrosserie automobile et les composants structurels simples, représentant plus de 40 % de l'utilisation de tôles d'acier laminées à froid dans la carrosserie du véhicule.
• Paramètres physiques de base : Densité 7,85 g/cm³, Module élastique 206 GPa, Coefficient de Poisson 0,3, Coefficient de dilatation thermique 11,7×10⁻⁶/℃
• Propriétés chimiques : La résistance à la corrosion du panneau nu est moyenne. Il doit être utilisé en combinaison avec une électrophorèse, un revêtement ou un placage ; La conception à faible teneur en carbone garantit une excellente soudabilité et convient à tous les procédés de soudage conventionnels tels que le soudage par points, le soudage à l'arc et le soudage au laser. Propriétés mécaniques du noyau (éprouvettes transversales, épaisseur 0,8 - 2,0 mm)
Propriétés mécaniques du noyau (éprouvettes transversales, épaisseur 0,8 - 2,0 mm)
|
Note |
Plage de limite d'élasticité (MPa) |
Plage de résistance à la traction (MPa) |
Allongement après fracture A80 (≥ %) |
Rapport rendement/traction typique |
Catégorie de formabilité |
Référence de la norme nationale correspondante |
|
CR1 |
140-300 |
270-410 |
28 |
0.65 |
Qualité d'estampage |
DC01 |
|
CR2 |
140-240 |
270-370 |
34 |
0.60 |
Qualité d'emboutissage profond (DD) |
DC03 |
|
CR3 |
140-210 |
270-350 |
38 |
0.56 |
Qualité d'emboutissage extra profond (EDD) |
DC04 |
|
CR4 |
140-180 |
270-330 |
39 |
0.53 |
Qualité spéciale d'emboutissage extra profond |
DC05 |
|
CR5 |
110-170 |
260-330 |
41 |
0.47 |
Qualité d'emboutissage ultra profond (UDD) |
DC06 |
Remarque : Le rapport élasticité/traction est calculé sur la base de valeurs médianes typiques, à savoir [(limite d'élasticité supérieure + limite d'élasticité inférieure) / 2] ÷ [(limite de traction supérieure + limite de traction inférieure) / 2], il en va de même ci-après. Plus le nombre dans la désignation de la nuance est grand, meilleure est la formabilité, plus le rapport élasticité/traction est faible et plus la capacité de déformation par étirage est forte.
2.2 Acier HSLA laminé à froid
Concept & Caractéristiques
Des éléments d'alliage traces tels que Nb, Ti et V sont ajoutés à l'acier à faible teneur en carbone. Sa résistance est améliorée grâce à des mécanismes de renforcement du raffinement du grain et de renforcement des précipitations. Classé comme acier conventionnel à haute résistance, il couvre une plage de limite d'élasticité de 210 à 460 MPa.
Tout en obtenant une résistance plus élevée, il conserve une formabilité à froid et une soudabilité favorables. En tant que matériau léger principal pour les pièces structurelles de carrosserie automobile, il permet une réduction d’épaisseur de 10 à 20 % par rapport à l’acier à faible teneur en carbone pour des performances structurelles équivalentes.
Propriétés mécaniques du noyau (échantillons transversaux, épaisseur : 0,8 ~ 2,5 mm)
|
Note |
Plage de limite d'élasticité (MPa) |
Plage de résistance à la traction (MPa) |
Allongement après fracture A80 (≥ %) |
Rapport rendement/traction typique |
|
CR210LA |
210~300 |
310~410 |
31 |
0.71 |
|
CR240LA |
240~320 |
320~430 |
28 |
0.74 |
|
CR270LA |
270~350 |
350~460 |
26 |
0.76 |
|
CR300LA |
300~380 |
380~490 |
23 |
0.78 |
|
CR340LA |
340~430 |
410~530 |
21 |
0.82 |
|
CR380LA |
380~470 |
450~570 |
19 |
0.83 |
|
CR420LA |
420~520 |
480~600 |
17 |
0.85 |
|
CR460LA |
460~580 |
520~680 |
15 |
0.87 |
2.3 Acier à haute résistance faiblement allié laminé à chaud (HSLA laminé à chaud)
Attributs conceptuels
L'acier microallié à haute résistance laminé à chaud produit par le procédé de laminage et de refroidissement contrôlés (TMCP), avec des spécifications d'épaisseur allant de 1,5 mm à 12 mm, a une plage de résistance de 300 à 500 MPa à la limite d'élasticité. Par rapport au HSLA laminé à froid, les spécifications laminées à chaud sont plus épaisses et ont une meilleure résistance et ténacité, ce qui les rend adaptées aux composants structurels porteurs à parois épaisses et aux pièces de châssis.
Parmi eux, le HD340LA est la version galvanisée à chaud, avec les propriétés mécaniques du matériau de base étant les mêmes que celles du HR340LA, et un revêtement de galvanisation à chaud supplémentaire est ajouté à la surface, augmentant la résistance à la corrosion de 3 à 5 fois, adapté aux scénarios corrosifs difficiles tels que le châssis.
Propriétés mécaniques du noyau (éprouvettes transversales, épaisseur 2,0 - 6,0 mm)
|
Note |
Plage de limite d'élasticité (MPa) |
Plage de résistance à la traction (MPa) |
Allongement après fracture A80 (≥ %) |
Rapport rendement/traction typique |
|
HR300LA |
300~380 |
380~500 |
26 |
0.79 |
|
HR340LA |
340~440 |
410~530 |
24 |
0.82 |
|
HD340LA |
340~440 |
410~530 |
24 |
0.82 |
|
HR380LA |
380~480 |
450~580 |
22 |
0.83 |
|
HR420LA |
420~520 |
480~600 |
22 |
0.86 |
|
HR460LA |
460~560 |
520~650 |
20 |
0.87 |
|
HR500LA |
500~620 |
550~700 |
18 |
0.89 |
2.4 Aciers de construction laminés à chaud (pour automobiles)
Attributs conceptuels
Acier laminé à chaud spécialement développé pour les composants structurels automobiles formés à froid. La microstructure est principalement composée de ferrite + perlite uniformes. Il se concentre sur l’optimisation des performances de pliage à froid et de formage par laminage ainsi que sur la résistance à la fatigue. Il est particulièrement adapté aux processus tels que le profilage des roues et le pliage des cadres. Comparé à l'acier HSLA de même résistance, il présente un rapport rendement/résistance inférieur, de meilleures performances de formage en flexion et une résistance supérieure aux chocs et à la fatigue.
Propriétés mécaniques du noyau (éprouvettes transversales, épaisseur 2,0 - 8,0 mm)
|
Note |
Plage de limite d'élasticité (≥MPa) |
Plage de résistance à la traction (MPa) |
Allongement après fracture A80 (≥ %) |
Rapport rendement/traction typique |
Caractéristiques principales |
|
HR330CL |
225 |
330~430 |
33 |
0.72 |
Excellentes performances de pliage à froid, adaptées aux jantes de voitures particulières |
|
HR420CL |
305 |
420~540 |
29 |
0.76 |
Résistance à la flexion et résistance équilibrées, applicables aux roues et châssis de camions légers |
|
HR450CL |
335 |
450~570 |
27 |
0.77 |
Haute résistance et haute ténacité, idéal pour les disques de roue de camions lourds |
|
HR500CL |
380 |
500~620 |
24 |
0.79 |
Capacité de charge élevée, adaptée aux cadres et carters d'essieu robustes |
三、Introduction détaillée aux processus de fabrication
3.1 Processus de fabrication de l’acier doux laminé à froid à faible teneur en carbone
• Processus clé 1 : recuit
Les tôles d'acier produites par recuit par lots offrent une formabilité supérieure, adaptée aux nuances d'emboutissage profond CR3 ~ CR5 ; le recuit continu présente une efficacité de production élevée et des propriétés de matériau constantes, correspondant aux qualités d'estampage ordinaires CR1 ~ CR2.
• Processus clé 2 : laminage de revenu
Le laminage de trempe avec une petite réduction élimine le plateau de rendement, améliore la qualité de surface et évite les défauts de bande de Lüders lors de l'emboutissage.
• Produits haut de gamme : les nuances CR4 et CR5 adoptent pour la plupart une conception de composition en acier IF (Interstitial Free steel). Des éléments d'alliage Ti et Nb sont ajoutés pour immobiliser les atomes de C et de N, obtenant ainsi une limite d'élasticité ultra-faible et un allongement ultra-élevé.
3.2 Processus de fabrication de l’acier HSLA (haute résistance faiblement allié)
• HSLA laminé à chaud
Contrôlez avec précision l’ajout d’éléments microalliages Nb, Ti et V lors de la fabrication de l’acier. Le laminage contrôlé à réduction lourde à basse température est adopté dans le laminoir de finition, combiné à un refroidissement laminaire accéléré. La résistance et la ténacité sont simultanément améliorées par le renforcement du raffinement du grain et le renforcement par précipitation, et les propriétés mécaniques cibles peuvent être obtenues sans traitement thermique ultérieur.
• HSLA laminé à froid
Les bobines HSLA laminées à chaud sont utilisées comme matières premières. Après le décapage et le laminage à froid pour réduire l'épaisseur, un recuit continu est effectué pour réguler la recristallisation et les phases précipitées, de manière à produire des produits laminés à froid avec une résistance et une formabilité équilibrées.
3.3 Processus de fabrication de l'acier de construction laminé à chaud (série CL)
Adoptez la voie du roulage continu à chaud. Contrôlez strictement la température de laminage de finition et la température d'enroulement pour obtenir une microstructure uniforme de ferrite + perlite et limitez étroitement la qualité de la structure en bandes. L'acier fini présente une formabilité exceptionnelle, sans fissures sous une flexion à froid à 180°.
Parallèlement, la pureté de l'acier fondu est optimisée pour réduire la teneur en inclusions et prolonger la durée de vie de résistance à la fatigue des composants tels que les roues.
四、. Expansion des applications industrielles et de véhicules complets
4.1 Application de l’acier doux à faible teneur en carbone laminé à froid
•CR1 : pièces d'estampage simples, telles que les plaques de recouvrement du compartiment moteur, les cloisons du réservoir de carburant, les accessoires de siège, les supports de porte, divers joints de renforcement et les composants structurels généraux nécessitant de faibles exigences de formage.
•CR2 : pièces communes d'emboutissage profond, telles que les panneaux intérieurs de porte, les plaques de recouvrement de coffre à bagages, les ailes avant, les bandes de garniture de plancher, les panneaux intérieurs de passage de roue.
•CR3 - CR4 : pièces de revêtement complexes et plaques intérieures, telles que plaques extérieures de capot moteur, panneaux latéraux, couvertures de toit, panneaux extérieurs de portes et cadres de tableau de bord.
•CR5 : pièces d'emboutissage ultra-profond, telles que les carters d'huile, les éléments intérieurs étirables complexes, les plaques intérieures de seuil et les composants structurels de type étirable de forme complexe.
4.2 Application de l’acier à haute résistance faiblement allié laminé à froid
• **Niveau de faible intensité (CR210LA\CR300LA)** : des composants de renforcement de carrosserie, tels que des plaques de renfort de poutre d'impact de porte, des pièces de renforcement de seuil de plancher, un cadre de siège et une traverse de plancher, sont utilisés pour remplacer l'acier à faible teneur en carbone, permettant ainsi une réduction de poids de 10 à 15 %.
• Qualité de résistance moyenne-haute (CR340LA ~ CR460LA) : La structure porteuse principale de la carrosserie du véhicule, telle que les plaques de renfort du montant B, la poutre de plancher, les composants de renfort de la poutre longitudinale avant, les glissières de siège et les sièges de montage de pare-chocs, sont les principaux matériaux permettant d'assurer la sécurité structurelle de la carrosserie complète du véhicule.
4.3 Application de l'acier à haute résistance faiblement allié laminé à chaud
• Système de châssis : faux-châssis, bras de commande, barres stabilisatrices, carter d'essieu arrière, supports d'amortisseurs, capables de résister à des impacts élevés et à des charges alternées.
• Structure de carrosserie : Longerons avant/arrière, traverses de pare-chocs, éléments de renfort de plancher, etc., structures à parois épaisses absorbant l'énergie.
• Version galvanisée (série HD) : Les bras inférieurs du châssis, des faux-châssis, etc., pour les composants en environnements corrosifs sévères, ne nécessitent pas de peinture supplémentaire pour répondre aux exigences de résistance à la corrosion de 5 à 8 ans.
4.4 Application des aciers de construction laminés à chaud (série CL)
• Système de roues : le HR330CL est utilisé pour les jantes des roues de type roulant des véhicules de tourisme ; Les HR420CL/HR450CL sont utilisés pour les rayons de roues et les jantes des véhicules utilitaires, adaptés au processus de formage par laminage, avec une excellente résistance aux chocs et à la fatigue.
• Châssis et traverses : les poutres longitudinales des châssis de camions lourds, les squelettes de carrosserie des véhicules d'autobus et les panneaux latéraux des compartiments nécessitent tous des composants structurels de grande taille offrant une résistance élevée à la flexion.
• Autres : Les tubes d'arbre de transmission, les carters d'essieu moteur, les panneaux latéraux de conteneur, etc., sont tous des composants structurels formés à froid.
五、 Extension des applications de simulation CAE
5.1 Simulation de formage par pressage
• Outils de base : AutoForm, Dynaform, LS-DYNA
• Modèle de matériau : modèle de matériau anisotrope élastique-plastique général *MAT_024, combiné au critère d'élasticité Hill48, avec saisie de la valeur r, de la valeur n, de la courbe contrainte-déformation et du diagramme limite de formation FLD.
• Scénarios d'application de base :
une. Prédiction des défauts de formage : identification précoce des risques tels que les fissures d'étirement, les plissements et l'amincissement excessif, optimisation de la force de serrage, de la disposition des nervures d'étirement et de la forme de l'ébauche, réduisant ainsi le nombre d'essais de moule sur site.
b. Prédiction et compensation de la déformation résiduelle : l'acier à haute résistance a un rapport de limite d'élasticité élevé et une déformation résiduelle importante. Grâce à la simulation, la quantité de déformation résiduelle est calculée avec précision et la surface du moule est compensée à l'envers, augmentant ainsi le taux de réussite du moule d'essai de plus de 60 %.
c. Vérification de la sélection des matériaux : comparaison des limites de formage de différentes qualités, dans le but de répondre aux exigences de résistance, sélection du schéma de matériaux offrant les meilleures performances de formage et le coût le plus bas.
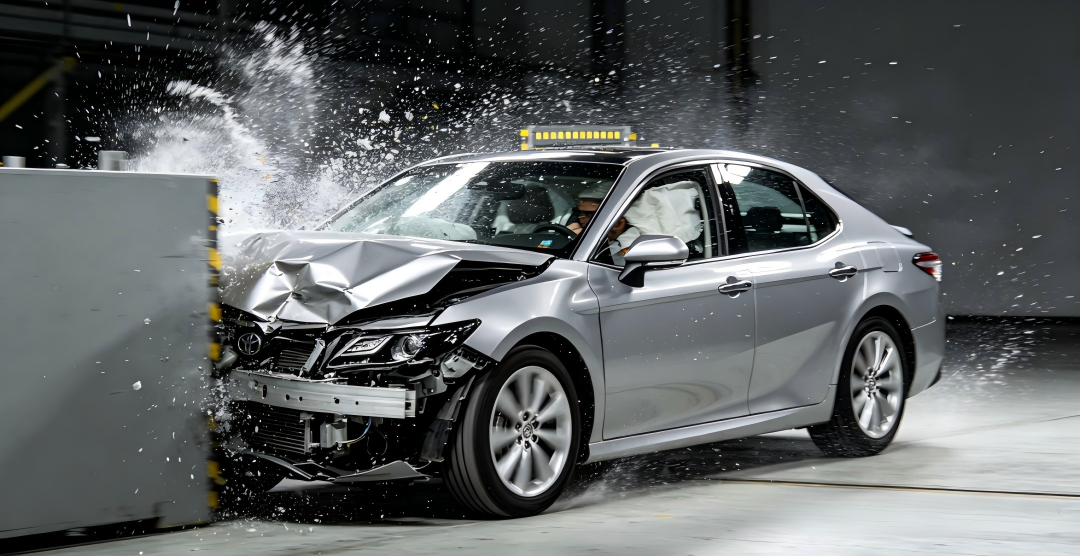
5.2 Simulation de sécurité en cas de collision
• Outils de base : LS-DYNA, ABAQUS/Explicit
• Modèles de matériaux : utilisez un modèle de matériau élastoplastique qui prend en compte l'effet de la vitesse de déformation. Saisissez les paramètres de vitesse de déformation Cowper-Symonds pour simuler avec précision le comportement de renforcement du matériau lors de collisions à grande vitesse.
• Scénarios d'application de base :
une. Analyse de résistance aux chocs du véhicule entier : dans des conditions d'impact positif, d'impact latéral et de compression du toit, évaluez la capacité d'absorption d'énergie structurelle et le volume d'intrusion de l'habitacle, et optimisez la correspondance de résistance des matériaux pour différentes pièces - sélectionnez des matériaux avec un rapport de limite d'élasticité légèrement inférieur dans la zone d'absorption d'énergie et une plage de déformation plastique plus large, et sélectionnez un rapport de limite d'élasticité élevé et des matériaux à haute résistance dans la zone anti-intrusion.
b. Vérification des performances au niveau des composants : simulations spéciales telles que l'impact à basse vitesse du pare-chocs, l'impact latéral de la porte et la résistance du siège, pour vérifier si la sélection des matériaux répond aux exigences réglementaires et de performance.
5.3 Simulation de durabilité en fatigue
• Outils de base : nCode DesignLife, MSC Fatigue, FEMFAT
• Scénarios d'application de base :
une. Analyse de fatigue cyclique : sur la base de la méthode de durée de vie sous contrainte S-N, évaluez la durée de vie en fatigue des composants soumis à des charges alternées, tels que les pièces de châssis et les roues, localisez les zones de concentration de contraintes et dispersez les contraintes via une optimisation structurelle.
b. Évaluation de la fatigue des soudures : adoptez la méthode des contraintes structurelles pour calculer la durée de vie des soudures par points et des soudures à l'arc, et optimisez la disposition des soudures et les procédures de soudage.
c. Analyse du couplage corrosion-fatigue : combinez les taux de corrosion environnementaux pour évaluer la durée de vie à la fatigue à long terme des composants revêtus ou peints.
六. Problèmes et solutions courants dans la production et l'application de matériaux
6.1 Rupture par fatigue
Description du problème : Sous des charges alternées à long terme, des fissures de fatigue s'initient aux sites de concentration de contraintes (trous, congés, cordons de soudure) et se propagent jusqu'à la rupture. Il s’agit du principal mode de défaillance des composants structurels du châssis, des roues et de la carrosserie.
Solutions :
• Optimisation de la simulation : calculez les performances en fatigue pendant toute la durée de vie via un logiciel de simulation de fatigue pour identifier les zones à haut risque. Réduisez la concentration des contraintes en agrandissant les rayons de congé, en ajoutant des nervures de renforcement et en ajustant l'épaisseur des parois.
• Sélection des matériaux : pour les composants soumis à des exigences strictes en matière de fatigue, utilisez de l'acier calmé avec un contrôle d'inclusion supérieur, tel que l'acier dédié aux roues de la série CL, qui offre une résistance à la fatigue 10 à 15 % supérieure à celle de l'acier conventionnel de résistance à la traction équivalente.
• Amélioration du processus : introduire une contrainte résiduelle de compression grâce à des processus de renforcement de surface, notamment le grenaillage et le brunissage au rouleau ; optimiser les paramètres de soudage pour minimiser les défauts de soudure et les contraintes résiduelles de traction.
6.2 Défaillance due à la corrosion
Description du problème : La corrosion électrochimique se produit lorsque les matériaux sont exposés à des environnements humides, à des brouillards salins ou à des agents de dégivrage, entraînant une réduction de l'épaisseur des parois et une dégradation des propriétés mécaniques. Une corrosion sévère entraîne des perforations, que l'on retrouve couramment sur le châssis, les panneaux inférieurs de carrosserie et les passages de roues.
Solutions :
• Protection des surfaces : privilégier les tôles d'acier galvanisées à chaud et revêtues de zinc-aluminium-magnésium (série HD). Combiné avec un revêtement électrophorétique et un mastic de châssis en PVC, la durée de vie contre la corrosion peut être prolongée de 3 à 10 fois.
• Conception structurelle : éliminer les cavités fermées qui emprisonnent l'eau ; concevoir des trous de drainage et des trous d'aération pour atténuer la corrosion accélérée causée par l'accumulation de liquide piégé et de poussière.
• Mise à niveau des matériaux : pour les environnements extrêmement corrosifs, optez pour des revêtements offrant une résistance supérieure à la corrosion ou adoptez des systèmes de protection cathodique supplémentaires.
6.3 Rupture par déformation plastique
Description du problème : une déformation plastique irréversible se produit lorsque les composants subissent des charges de surcharge ou d'impact, entraînant une tolérance dimensionnelle hors spécifications et une défaillance fonctionnelle. Les cas typiques incluent la déformation du pare-chocs, la flexion du cadre et la distorsion du cadre du siège.
Solutions :
• Analyse de simulation : effectuez une analyse par éléments finis de résistance statique et d'impact pour calculer la répartition contrainte-déformation et l'ampleur de la déformation, et évaluer à l'avance la capacité de charge structurelle.
• Mise à niveau des matériaux : sélectionnez des nuances avec une limite d'élasticité plus élevée, par exemple, passez du CR340LA au CR420LA, ou du HR340LA au HR420LA, pour augmenter la résistance à la déformation.
• Optimisation structurelle : ajustez la géométrie de la section transversale et ajoutez des nervures de renforcement pour améliorer la rigidité structurelle et répartir les charges localisées.
6.4 Échec de fissuration
6.4.1 Description du problème de fissuration par pressage : Au cours du processus de pressage, la déformation locale dépasse la limite de formation du matériau, entraînant des fissures microscopiques ou macroscopiques, qui constituent le défaut le plus courant dans la production de presses.
Solution :
• Pré-simulation : utilisez un logiciel comme AutoForm pour simuler l'ensemble du processus de pressage, prévoir la zone de fissuration et optimiser la force de serrage, augmenter le rayon du moule et ajuster la résistance des nervures d'étirage.
• Optimisation des matériaux : pour les pièces d'emboutissage complexes, sélectionnez des matériaux avec un taux d'allongement plus élevé et une valeur n plus élevée, comme l'utilisation de CR3 au lieu de CR1 pour les pièces d'emboutissage profond et la priorité à l'acier HSLA à faible limite d'élasticité pour les pièces à haute résistance.
• Amélioration du processus : utilisez une huile de pressage haute performance pour améliorer l'effet de lubrification, optimiser le contour du flan et réduire la concentration de déformation locale.
6.4.2 Description du problème de fissuration en service : Pendant le service du composant, il est soumis à des charges d'impact ou alternées, entraînant des fissures fragiles ou des fissures de dilatation par fatigue, qui se produisent principalement au niveau des cordons de soudure et des zones de concentration de contraintes.
Solution :
• Évaluation de la ténacité : grâce à une simulation de la ténacité et à des tests d'impact à basse température, vérifiez le risque de fragilité du matériau à basse température. Les régions de haute altitude devraient donner la priorité à l’acier HSLA à haute ténacité.
• Contrôle du soudage : avant le soudage de l'acier à haute résistance, préchauffer de manière appropriée, contrôler l'énergie de la ligne et éviter les fissures à froid ; effectuer un traitement de soulagement des contraintes après le soudage pour réduire les contraintes résiduelles.
• Optimisation structurelle : éliminez les sources de concentration de contraintes telles que les angles vifs et les arêtes vives, et lissez les sections de transition.
6.5 Retour élastique excessif
Description du problème : Après le formage sous presse, la pièce présente un écart de taille par rapport à la conception en raison de la récupération élastique, ce qui entraîne une précision d'assemblage insuffisante pour l'acier à haute résistance avec un rapport de limite d'élasticité plus élevé. Plus le rapport de limite d'élasticité est élevé, plus le retour élastique est important, conduisant à une précision d'assemblage insuffisante.
Solution :
• Compensation de simulation : prédisez avec précision la quantité de retour élastique grâce à la simulation de presse, effectuez une compensation géométrique inversée sur la surface du moule, qui est actuellement la méthode courante et efficace pour contrôler le retour élastique du pressage de l'acier à haute résistance.
• Optimisation des processus : ajoutez des processus de finition, prolongez le temps de maintien et utilisez des processus de formage à chaud ou de finition à froid pour réduire le retour élastique.
• Bilan des matériaux : donner la priorité aux matériaux ayant un rapport de limite d'élasticité légèrement inférieur afin de réduire la difficulté de contrôle du retour élastique et les coûts de moulage.
6.6 Défauts et échecs de soudage
Description du problème : de petites pépites de soudure, des fausses soudures et des fissures de soudure se produisent, entraînant une résistance insuffisante des joints, et des points de soudure ou des cordons de soudure tombent pendant l'utilisation.
Solution :
• Optimisation des paramètres : l'acier à faible teneur en carbone et l'acier HSLA possèdent d'excellentes propriétés de soudage. Ajustez le courant de soudage, la pression et le temps de mise sous tension pour qu'ils correspondent aux paramètres optimaux ; pour l'acier galvanisé, adopter un processus de soudage en trois étapes pour réduire les éclaboussures et les fausses soudures.
• Contrôle des matériaux : contrôlez strictement la teneur en carbone de l'acier HSLA pour qu'elle soit ≤ 0,45 % afin de garantir que la sensibilité à la fissuration à froid est à un faible niveau.
• Vérification par simulation : utilisez SORPAS et d'autres logiciels de simulation de soudage pour simuler le processus de formation de la pépite de soudure et optimiser rapidement les paramètres du processus de soudage.
七、Conclusion
Les quatre grandes séries d'acier couvrent la plupart des scénarios d'application des automobiles, allant des panneaux extérieurs de carrosserie aux composants structurels du châssis. La logique de base pour la sélection des matériaux est la suivante : l'acier embouti à faible teneur en carbone doit être prioritaire pour les panneaux extérieurs afin de garantir une excellente formabilité ; L'acier HSLA est le choix optimal pour les pièces structurelles afin d'équilibrer résistance et légèreté ; L'acier de construction de la série CL est recommandé pour les composants pliés à froid ou laminés tels que les roues et les cadres, qui nécessitent à la fois une formabilité favorable et une résistance exceptionnelle à la fatigue.
En combinaison avec les technologies de simulation IAO, notamment l'analyse de l'emboutissage, des collisions et de la fatigue, les performances des matériaux peuvent être vérifiées à l'avance pendant la phase de développement afin d'éviter les risques de défaillance potentiels. Cette approche raccourcit considérablement les cycles de développement et réduit les coûts d'essais et d'erreurs, et est devenue le flux de travail de développement standardisé pour l'ingénierie actuelle des matériaux automobiles.
Flux de processus de base : Fabrication d'acier par convertisseur → Coulée continue → Laminage à chaud (laminage grossier + laminage de finition) → Refroidissement laminaire et bobinage → Décapage → Laminage à froid → Recuit → Laminage revenu → Finition et refendage


