


Parmi les voies techniques permettant d'alléger les automobiles et les engins de construction, l'acier à haute résistance laminé à chaud constitue le matériau structurel de base le plus largement adopté avec un rapport coût-performance optimal. Il couvre un large éventail d'applications, notamment les poutres longitudinales et les panneaux de plancher de chargement pour les véhicules utilitaires, les faux-châssis et les bras de commande pour les voitures particulières, ainsi que les structures porteuses des batteries pour les véhicules à énergies nouvelles. Allant de l'acier ductile à haute formabilité de 240 MPa à l'acier à ultra haute résistance de 960 MPa, les limites de performance, les caractéristiques du processus et les risques de défaillance des différentes nuances déterminent directement le plafond de réduction de poids, la marge de sécurité et le coût de fabrication des structures.
Dans les tâches quotidiennes telles que la sélection des matériaux, la modélisation de simulation IAO et l'enquête sur les défaillances sur site, de nombreux ingénieurs sont fréquemment confrontés à des problèmes tels que des qualités de matériaux inadaptées, des paramètres de performance inexacts et un jugement ambigu sur les causes profondes des défaillances. Pour relever ces défis, nous trions systématiquement les données techniques à spectre complet pour les nuances principales de deux grandes séries : l'acier laminé à chaud conventionnel et l'acier à grains fins laminé à chaud. La couverture couvre les concepts fondamentaux, les propriétés mécaniques, les processus de fabrication, les applications industrielles et au niveau des véhicules, les points clés de la simulation IAO, ainsi que les causes profondes et les solutions pour quatre modes de défaillance typiques.
一、Aperçu du système matériel et des concepts de base
Les matériaux abordés dans cet article se répartissent en deux catégories, toutes deux classées comme aciers de construction laminés à chaud. Leur principale distinction réside dans les processus de raffinement du grain et les qualités de résistance.
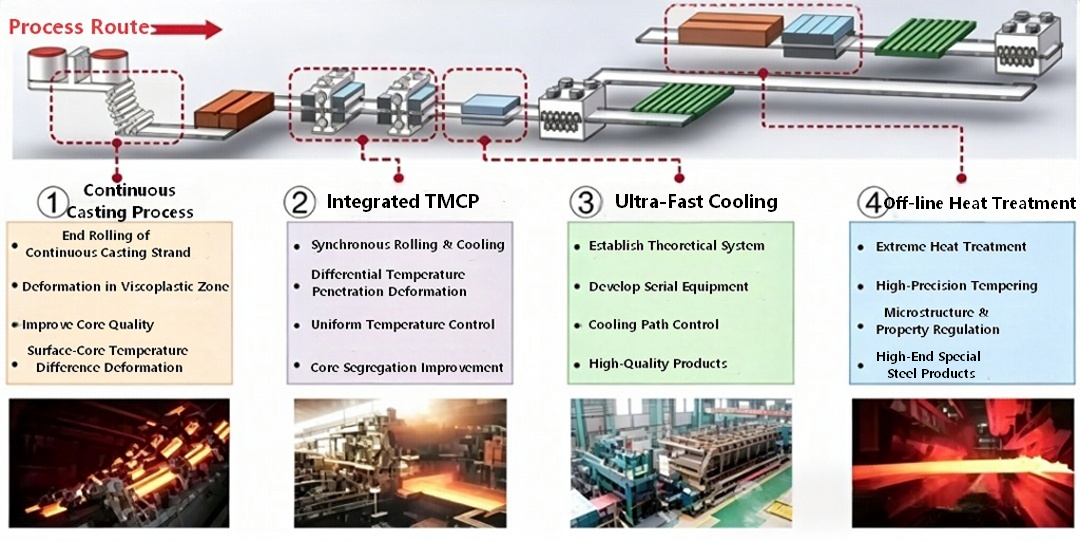
1. Acier laminé à chaud conventionnel
Cette catégorie d'acier est produite via des procédés de laminage à chaud conventionnels sans traitements de laminage et de refroidissement contrôlés thermomécaniquement dédiés au raffinage des grains. Son amélioration de résistance est obtenue grâce à une faible teneur en carbone associée à des éléments d'alliage mineurs, tout en conservant une formabilité de base à froid. Il convient aux composants structurels généraux et aux pièces simplement formées.
● XF350 / XF450 : aciers de construction laminés à chaud de qualité commerciale. Les chiffres numériques indiquent la limite d'élasticité minimale en MPa. Ce sont des aciers laminés à chaud à faible teneur en carbone pour le formage à froid. La composition chimique et les propriétés mécaniques détaillées varient légèrement selon les différentes aciéries, et ces nuances sont principalement utilisées pour les structures porteuses ayant des exigences modérées en matière de formabilité.
● Domex 240YP : acier laminé à chaud formable à froid de la société suédoise SSAB. Le suffixe « YP » signifie acier Yield Point. Il s'agit d'une nuance à faible résistance et haute ductilité présentant d'excellentes performances de pliage et d'emboutissage à froid, conforme à la norme EN 10051.
● Série Domex MC (315MC ~ 600MC) : aciers à haute résistance laminés thermomécaniquement dans la gamme de produits SSAB. Leurs propriétés correspondent parfaitement à celles des aciers MC de la série S spécifiées dans la norme EN 10149-2, ce qui permet une certification à double qualité. Cette série met en évidence une cohérence exceptionnelle des lots et une propreté élevée de l’acier.
2. Acier à grains fins laminé à chaud
Également connu sous le nom d'acier microallié à haute résistance TMCP, il est conforme à la norme européenne EN 10149-2. Ses règles de désignation des grades sont définies comme suit :
● S : acier de construction
● Chiffre : valeur de limite d'élasticité minimale (MPa)
● MC : acier laminé thermomécanique adapté au formage à froid
La structure des grains ultra-fins est obtenue grâce aux processus TMCP et aux microalliages avec Nb, V et Ti. Ces aciers conservent une formabilité, une soudabilité et une ténacité à basse température supérieures, même à des niveaux de résistance élevés, ce qui en fait actuellement le matériau de base pour la conception légère des machines automobiles et des machines de construction.
二、Comparaison des paramètres de performance de base
1. Résumé des propriétés mécaniques (Valeurs minimales en standard, épaisseur ≤ 10 mm)
|
Catégorie |
Note |
Limite d'élasticité minimale ReH (MPa) |
Résistance à la traction Rm (MPa) |
Allongement après fracture A5 (%) |
Plage typique du rapport rendement/traction |
|
Acier laminé à chaud conventionnel |
XF350 |
≥350 |
430~560 |
≥22 |
0.63~0.81 |
|
|
XF450 |
≥450 |
520~650 |
≥18 |
0.69~0.87 |
|
|
Domex 240YP |
≥240 |
340~420 |
≥28 |
0.57~0.71 |
|
|
Domex 315MC |
≥315 |
390~510 |
≥24 |
0.62~0.81 |
|
|
Domex 355MC |
≥355 |
430~550 |
≥23 |
0.65~0.83 |
|
|
Domex 420MC |
≥420 |
480~620 |
≥19 |
0.68~0.88 |
|
|
Domex 500MC |
≥500 |
550~700 |
≥16 |
0.71~0.91 |
|
|
Domex 500MC |
≥500 |
550~700 |
≥16 |
0.71~0.91 |
|
Acier à grains fins laminé à chaud |
S315MC |
≥315 |
390~510 |
≥24 |
0.62~0.81 |
|
|
S355MC |
≥355 |
430~550 |
≥23 |
0.65~0.83 |
|
|
S420MC |
≥420 |
480~620 |
≥19 |
0.68~0.88 |
|
|
S460MC |
≥460 |
520~670 |
≥17 |
0.69~0.88 |
|
|
S500MC |
≥500 |
550~700 |
≥16 |
0.71~0.91 |
|
|
S550MC |
≥550 |
600~760 |
≥15 |
0.72~0.92 |
|
|
S600MC |
≥600 |
650~820 |
≥13 |
0.73~0.92 |
|
|
S650MC |
≥650 |
700~880 |
≥12 |
0.74~0.93 |
|
|
S700MC |
≥700 |
750~950 |
≥11 |
0.74~0.93 |
|
|
S900MC |
≥900 |
930~1200 |
≥8 |
0.75~0.97 |
|
|
S960MC |
≥960 |
980~1250 |
≥7 |
0.77~0.98 |
√ Sources de données : norme EN 10149-2:2013, manuels de produits officiels SSAB et spécifications techniques de Salzgitter Steelworks.
Règle du rapport rendement/traction : le rapport rendement/traction global augmente avec l'augmentation du degré de résistance. Au même niveau de résistance, l'acier à grains fins a un rapport élasticité/traction légèrement plus élevé que l'acier laminé à chaud conventionnel, mais sa marge de plasticité est encore suffisante pour répondre aux exigences de formage à froid.
2. Composition chimique et propriétés physiques
• Caractéristiques des composants : Toutes les séries sont de conception à faible émission de carbone (C ≤ 0,12 %). La résistance est améliorée grâce au renforcement de la solution solide de Mn, Si et au renforcement par précipitation des microalliages Nb/V/Ti. La teneur en P est ≤ 0,025 % et S est ≤ 0,015 %. L'équivalent carbone (CEV) est généralement ≤ 0,45 %, garantissant d'excellentes performances de soudage.
• Paramètres physiques : Module d'élasticité E = 206 GPa, coefficient de Poisson μ = 0,3, densité ρ = 7,85 g/cm³, coefficient de dilatation thermique ≈ 11,5 × 10⁻⁶ /℃. Ces valeurs sont fondamentalement cohérentes avec celles de l'acier au carbone ordinaire, et les calculs de simulation peuvent utiliser directement les paramètres physiques de l'acier commun.
三、Analyse du processus de production
1. Processus de laminage à chaud ordinaire
Le processus de laminage à chaud conventionnel est le suivant : chauffage de la brame (1 150 - 1 250 ℃) → laminage grossier → laminage fin → refroidissement laminaire → laminage. Ce procédé repose sur la recristallisation de l'austénite pour affiner les grains, la microstructure étant principalement constituée de ferrite + perlite. Il a une efficacité de production élevée et un faible coût, mais le potentiel d'amélioration de la résistance est limité et la formabilité diminue considérablement dans des conditions de résistance élevée.
2. Processus de laminage thermomécanique TMCP (technologie de base pour l'acier à grains fins)
TMCP (Thermo-Mechanical Control Process) fait référence à la technologie de contrôle du laminage et du contrôle du refroidissement. Il s'agit du processus de production de base de l'acier à haute résistance à grains fins, permettant la combinaison d'une résistance élevée et d'une ténacité élevée sans nécessiter de traitement thermique ultérieur.
• Principe fondamental :
une. Étape de laminage de contrôle : dans la zone de non-recristallisation de l'austénite (800 - 950 ℃), effectuez un laminage de réduction important pour allonger les grains d'austénite et accumuler de l'énergie de déformation, fournissant ainsi un grand nombre de sites de nucléation pour la transformation de phase ultérieure ;
b. Étape de refroidissement contrôlée : Immédiatement après le laminage final, un refroidissement accéléré (refroidissement par eau en couches) est adopté pour traverser rapidement la zone de transformation ferrite-perlite, inhibant la croissance des grains et obtenant finalement des grains de ferrite ultrafins (jusqu'à 3-5 μm). Dans certaines qualités à haute résistance, une structure bainite sera formée, réalisant la combinaison d'un renforcement à grains fins et d'un renforcement par transformation de phase.
• Avantage du procédé : sans augmenter la teneur en carbone, il améliore considérablement la résistance tout en conservant une excellente plasticité, ténacité et soudabilité. Il s’agit actuellement de la voie de production la plus rentable pour l’acier à haute résistance.
四、Scénarios d'applications industrielles et automobiles complètes
1. Applications industrielles générales
Machines de construction : carrosseries de camions-bennes, flèches de grue et pièces structurelles d'excavatrices. •La haute résistance permet une réduction de poids et une capacité de charge plus élevée.
•Équipements logistiques : conteneurs, châssis de semi-remorques et panneaux latéraux de fourgons, qui réduisent le poids à vide et augmentent la capacité de charge utile.
•Industries municipales et énergétiques : oléoducs et gazoducs, supports photovoltaïques et structures de machines de levage, équilibrage de la résistance et de la ténacité à basse température.
2. Applications automobiles pour véhicules complets
L'acier à haute résistance laminé à chaud sert de matériau de base pour les châssis automobiles et les structures porteuses, couvrant tous les scénarios d'application des véhicules commerciaux et de tourisme.
(1) Secteur des véhicules utilitaires
•Système de cadre : les poutres longitudinales, les poutres transversales et les plaques de renfort sont les principaux domaines d'application des S500MC et S700MC. Les camions lourds nationaux adoptent largement l'acier à haute résistance de 600/700 MPa pour remplacer l'acier de châssis traditionnel de 510 L, offrant une réduction du poids du châssis de 15 à 30 %. Par exemple, le remplacement du B510L par de l'acier de qualité 700 MPa permet aux poutres longitudinales des poids lourds de passer d'une conception à double couche à une conception à une seule couche, réalisant ainsi une économie de poids de plus de 30 %.
• Carrosseries et essieux : les qualités supérieures à S550MC sont utilisées pour les plaques de plancher des camions-bennes afin d'améliorer considérablement la résistance aux chocs et à l'usure. Les carters d'essieu adoptent les modèles S420MC à S500MC, équilibrant la formabilité et la capacité de charge.
(2) Secteur des véhicules de tourisme et des véhicules à énergies nouvelles
•Système de châssis : les modèles S355MC à S550MC sont couramment utilisés pour les sous-châssis, les bras de commande et les supports d'articulation. Le remplacement de l'acier conventionnel à faible teneur en carbone réduit le poids de plus de 20 %, tout en améliorant la rigidité du châssis et les performances de maniabilité.
•Structures de carrosserie : les modèles S420MC à S600MC sont appliqués aux traverses de pare-chocs, aux renforts de seuil et aux rails de siège pour améliorer l'absorption de l'énergie en cas de collision et les performances anti-intrusion.
五、 Applications étendues dans la simulation CAE
L'analyse de simulation de l'acier à haute résistance laminé à chaud couvre quatre scénarios principaux : performances structurelles, sécurité en cas d'accident, durabilité à la fatigue et processus de formage, avec les modèles de matériaux correspondants et les paramètres requis pour chaque scénario.
1. Simulation de résistance statique et de rigidité
•Scénarios applicables : flexion/rigidité en torsion du cadre, résistance aux charges statiques des composants de suspension, analyse des contraintes des assemblages boulonnés, etc.
•Modèles de matériaux : modèle élastique linéaire pour l'analyse de routine de la rigidité et des faibles charges ; modèle élastoplastique associé à de véritables courbes contrainte-déformation pour la vérification de la charge ultime et de la déformation plastique.
•Logiciels courants : Abaqus, OptiStruct, Ansys.
•Notes clés : L'acier à haute résistance présente un plateau de rendement indistinct. Les véritables données de déformation plastique converties à partir des contraintes et déformations techniques doivent être adoptées pour éviter de surestimer la capacité portante des structures.
2. Simulation de sécurité en cas d'accident
• Scénarios applicables : collision impliquant un véhicule complet, écrasement du pare-chocs, conditions d'impact sur le châssis
•Modèle matériau : modèle constitutif Johnson-Cook avec paramètres de vitesse de déformation incorporés. Les aciers à haute résistance présentent un effet de durcissement remarquable à vitesse de déformation ; leur limite d'élasticité augmente considérablement sous des charges de collision à grande vitesse. Ignorer les effets de la vitesse de déformation conduira à des résultats de simulation trop conservateurs.
•Logiciel commun : LS-DYNA, PAM-CRASH
•Remarques clés : les aciers présentant des rapports d'élasticité/traction élevés ont une plage de déformation plastique étroite et leur comportement en matière d'absorption d'énergie diffère de celui des aciers à faible teneur en carbone. Des critères de défaillance appropriés doivent être attribués pour éliminer les écarts dans la prévision des fractures.
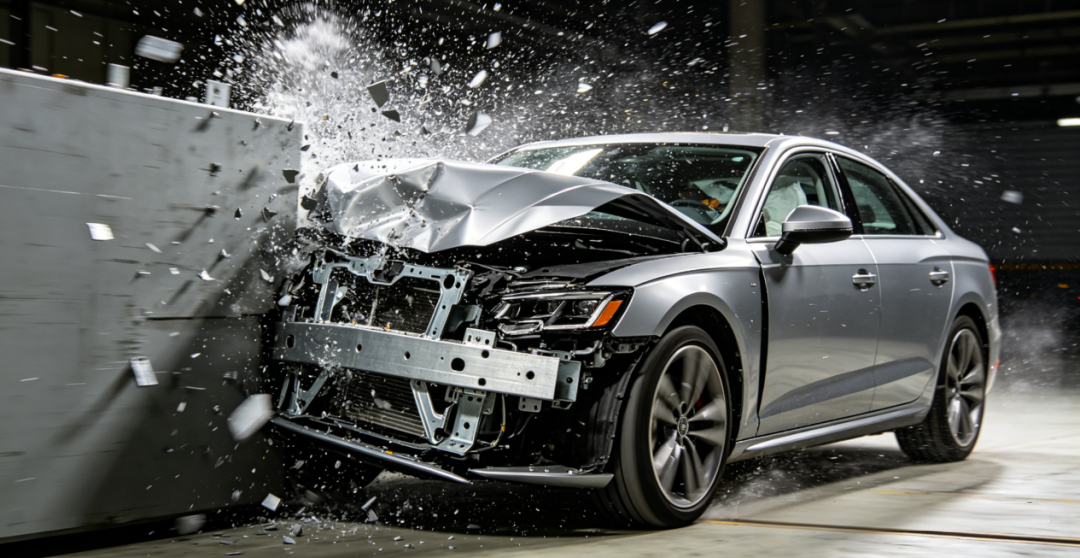
3. Simulation de durabilité en fatigue
• Scénarios applicables : prédiction de la durée de vie en fatigue sous des charges alternées pour les composants du châssis et les châssis des véhicules.
•Méthodes d'analyse : Méthode contrainte-durée de vie (courbe S-N) pour la fatigue polycyclique ; méthode de durée de vie pour la fatigue à faible cycle. Les corrections doivent être effectuées en fonction du degré de fatigue du matériau, de la rugosité de la surface et du facteur de concentration des contraintes.
•Logiciels courants : nCode DesignLife, FE-SAFE, MSC Fatigue
•Notes clés : Les aciers à haute résistance sont plus sensibles aux inclusions et aux défauts de surface. Leur résistance à la fatigue n’augmente pas linéairement avec la résistance à la traction. Les courbes S-N mesurées des nuances d'acier correspondantes doivent être adoptées au lieu d'une mise à l'échelle proportionnelle basée sur la résistance.
4. Simulation du processus de formage à froid
• Scénarios applicables : flexion longitudinale de poutres, formage par emboutissage et prévision du retour élastique
•Logiciels courants : AutoForm, Dynaform, LS-DYNA
•Remarques clés : l'acier à grain fin à haute résistance génère un retour élastique plus important que l'acier conventionnel à faible teneur en carbone, et le retour élastique devient plus important à mesure que la limite d'élasticité augmente. Une saisie précise des courbes de durcissement des matériaux et des paramètres d'anisotropie est nécessaire dans la simulation pour prédire le retour élastique à l'avance et guider la compensation de la matrice.
六、Problèmes de défaillance courants pendant la production et le service et solutions correspondantes
1. Fatigue matérielle
Description du problème
Sous des charges alternées cycliques, des microfissures s'initient et se propagent même à des contraintes bien inférieures à la limite d'élasticité, provoquant finalement une rupture soudaine. Il s’agit du mode de défaillance le plus répandu pour les châssis automobiles et les châssis de véhicules.
Causes profondes :
•Concentration des contraintes induites par les caractéristiques de conception structurelle (coins vifs, trous, racines de soudure) ;
•Inclusions internes surdimensionnées (Al₂O₃, TiN) à l'intérieur de l'acier, agissant comme sites d'initiation de fissures de fatigue ;
• Mauvaise qualité de surface (rayures, piqûres de corrosion) ou défauts de soudure (pénétration incomplète, contre-dépouille) ;
•Les piqûres de corrosion accélèrent l'initiation des fissures dans des environnements corrosifs (fatigue par corrosion).
Solutions :
•Perspective de conception : optimisez les congés structurels et évitez les changements brusques de section afin de réduire les facteurs de concentration de contraintes ;
• Perspective des matériaux : appliquer des processus de raffinage métallurgique secondaire pour contrôler la taille et la distribution des inclusions, et sélectionner des nuances d'acier avec une propreté supérieure ;
•Perspective du processus : mettre en œuvre un renforcement par grenaillage sur les surfaces porteuses critiques pour introduire une contrainte résiduelle de compression sur la surface ; normaliser la qualité du soudage et meuler les embouts de soudure après le soudage ;
• Perspective de protection : appliquer des revêtements anticorrosion pour éviter les dommages couplés de corrosion et de fatigue.
2. Corrosion des matériaux
Description du problème : le matériau subit des réactions chimiques ou électrochimiques dans des environnements humides, salins et acides, entraînant une rouille superficielle, une réduction de la section transversale et, finalement, une diminution de la résistance et une durée de vie en fatigue raccourcie.
Causes :
• Corrosion électrochimique : Un film d'eau combiné à l'oxygène forme une cellule électrochimique, qui constitue la principale forme de corrosion dans un environnement atmosphérique ;
• Corrosion par brouillard salin : dans les environnements routiers côtiers ou hivernaux où du sel est appliqué, les ions chlorure accélèrent la dissolution de l'anode.
• Corrosion caverneuse : Dans les interstices des assemblages boulonnés et des joints à recouvrement, le manque d'oxygène entraîne une corrosion localisée.
Solution :
• Protection de surface : sélectionnez des programmes de protection tels que la galvanisation à chaud, le revêtement électrophorétique ou le revêtement époxy riche en zinc en fonction de la qualité environnementale.
• Optimisation de la conception : éviter les structures d'accumulation d'eau. La colle de scellement est utilisée pour sceller les espaces au niveau des joints ;
• Sélection des matériaux : pour les environnements très corrosifs, la version en acier résistant à la corrosion peut être choisie, ou l'épaisseur du revêtement peut être augmentée pour assurer la redondance.
3. Déformation plastique du matériau
Description du problème : Lors de l'utilisation des composants, une déformation plastique irréversible se produit, entraînant des écarts dimensionnels de la structure, une défaillance de l'assemblage et une capacité portante réduite. Par exemple, les poutres longitudinales du châssis du véhicule se plient et les bras de commande se déforment, etc.
Causes :
• La marge de charge de conception est insuffisante et la contrainte réelle en condition de travail dépasse la limite d'élasticité du matériau ;
• La limite d'élasticité du matériau est inférieure aux exigences standard (le matériau est 不合格).
• Les conditions extrêmes telles que les chocs et les surcharges dépassent les limites de conception.
Solution :
• Côté conception : vérifier la contrainte dans des conditions extrêmes et conserver un facteur de sécurité d'élasticité raisonnable (généralement ≥1,3 pour les structures générales, ≥1,5 pour les composants porteurs critiques) ;
• Côté matériau : procéder à une inspection stricte de la limite d'élasticité à l'arrivée et sélectionner de préférence l'acier à grain fin TMCP aux performances stables ;
• Extrémité structurelle : Ajoutez des nervures de renfort aux zones facilement déformables pour augmenter le moment d'inertie de la section et réduire la contrainte de travail.
4. Fissuration du matériau
Description du problème : Des fissures macroscopiques se produisent dans le matériau pendant le processus de formage ou son utilisation, conduisant directement à une défaillance structurelle. Ces fissures sont classées en trois types : les fissures de formage à froid, les fissures de la zone affectée par la chaleur du soudage et les fissures fragiles induites par l'utilisation.
Causes :
• Fissuration par formage à froid : Le rayon de courbure est trop petit, l'allongement est insuffisant et il existe des bavures et des microfissures sur les bords du matériau ;
• Fissuration des soudures : teneur excessive en carbone, processus de soudage inapproprié et refroidissement rapide après soudage conduisant à la fragilité de la zone affectée par la chaleur ;
• Des fissures se produisent : le matériau n'est pas suffisamment résistant dans des environnements à basse température ou subit une fracture fragile sous des charges d'impact.
Solution :
• Extrémité de finition : faire correspondre le rayon de courbure minimum en fonction de la qualité du matériau (plus la résistance est élevée, plus le rayon de courbure est grand). Après le cisaillement, éliminez les bavures sur les bords par meulage.
• Fin de soudage : utiliser des matériaux de soudage à faible teneur en hydrogène, contrôler l'apport de chaleur du soudage, préchauffer les plaques épaisses avant le soudage pour éviter une dureté excessive dans la zone affectée thermiquement ;
• Fin d'utilisation : pour les environnements à basse température, les types d'acier de qualité D et E à haute résistance aux chocs doivent être sélectionnés pour éviter que les composants ne soient soumis à des charges d'impact soudaines.
七、Conclusions et tendances de développement
L'acier à haute résistance à grains fins laminé à chaud présente de nombreux avantages : haute résistance, haute ténacité, excellente formabilité et bonne soudabilité, ce qui en fait le matériau préféré pour la conception légère des automobiles et des machines de construction. À l’heure actuelle, l’industrie évolue selon deux directions principales :
Premièrement, des percées continues dans les nuances de résistance, avec des nuances telles que le S1100MC et des aciers à résistance encore plus élevée étant progressivement commercialisés.
Deuxièmement, un développement multifonctionnel intégrant une résistance élevée, des performances d'expansion des trous élevées et une résistance supérieure à la corrosion, pour répondre aux exigences complexes des applications émergentes, notamment les châssis de véhicules à énergie nouvelle et les packs de batteries.
Du point de vue de la simulation CAE et des applications d’ingénierie, une maîtrise précise des limites de performance des matériaux, des lois de défaillance et des caractéristiques des processus constitue la condition préalable essentielle pour exploiter pleinement le potentiel de réduction de poids de l’acier à haute résistance et garantir la sécurité structurelle.
•Véhicules à énergie nouvelle : l'acier à haute résistance S550MC–S700MC est largement adopté pour les boîtiers inférieurs et les supports de montage des blocs-batteries. Il répond aux exigences de résistance pour la protection de la batterie tout en équilibrant le poids à vide et l'autonomie.


