


Contrairement au consensus de l'industrie selon lequel « la réduction de poids équivaut à une autonomie étendue et à une sécurité améliorée » pour les véhicules à énergies nouvelles (NEV), l'allègement a depuis longtemps évolué d'une mise à niveau facultative à une proposition fondamentale dans le développement des véhicules. Cependant, lorsqu'il s'agit de sélectionner des matériaux d'ingénierie pratiques, de nombreux ingénieurs sont confrontés à des dilemmes similaires : les alliages de magnésium offrent d'excellentes performances de réduction de poids, mais comment prévenir la corrosion ? Il existe une large gamme de qualités pour les tôles d'aluminium de la série 5 : le 5182 ou le 5754 devraient-ils être adoptés pour les panneaux intérieurs ? Quelle est la méthode d’application rationnelle de l’aluminium en nid d’abeille et de la mousse d’aluminium dans les batteries ? Des paramètres de matériaux inexacts rendent les résultats de simulation les plus sophistiqués impossibles à mettre en œuvre dans la pratique.
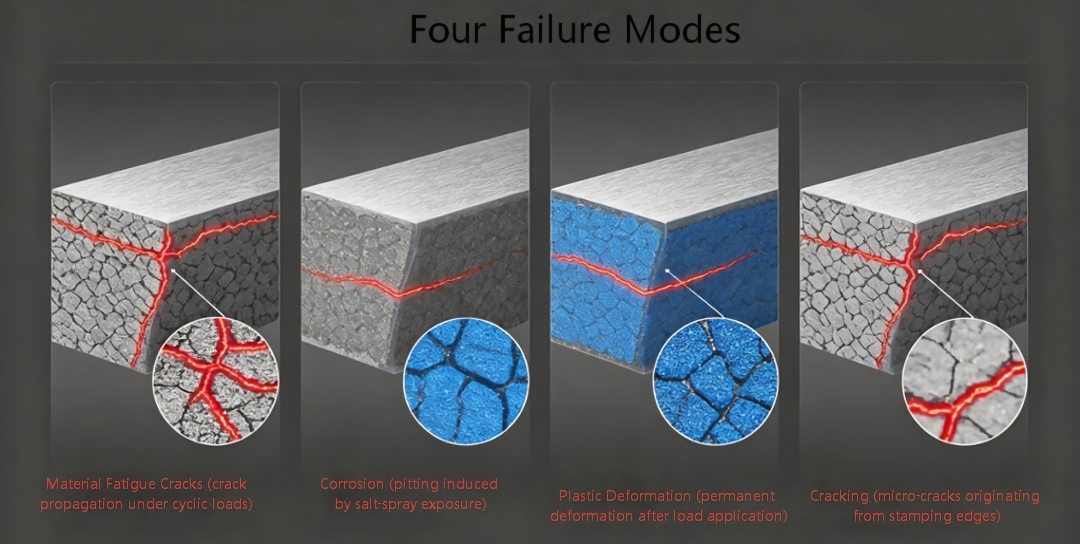
Cet article organise systématiquement la matrice des matériaux légers courants pour les applications automobiles. Il couvre cinq dimensions principales, notamment les caractéristiques de composition chimique, les propriétés mécaniques (y compris le rapport limite d'élasticité), les processus de fabrication, les scénarios d'application de véhicules et les points clés de modélisation de simulation CAE, couvrant les alliages de magnésium moulés sous pression AM50/AM60, les alliages d'aluminium corroyés de la série complète 3xxx/5xxx et les matériaux fonctionnels en aluminium largement utilisés dans les systèmes de batterie et les scénarios d'absorption d'énergie tels que le nid d'abeilles en aluminium et la mousse d'aluminium. En outre, il fournit des solutions techniques pratiques à quatre problèmes de défaillance à haute fréquence : fatigue, corrosion, déformation et fissuration.
Série d'alliages de magnésium : AM50 / AM60
1. Aperçu des matériaux et caractéristiques de composition
La série AM est constituée d'alliages de magnésium moulés sous pression selon le système Mg-Al-Mn, dans lesquels les chiffres dans les désignations de qualité indiquent la fraction massique nominale d'aluminium. Avec une excellente ductilité, ces alliages sont les deuxièmes matériaux de magnésium moulés sous pression les plus utilisés pour les applications automobiles, après l'AZ91D.
|
Note |
Teneur en aluminium (Al) |
Teneur en manganèse (Mn) |
Impuretés maximales autorisées (Cu, Ni, Fe) |
Densité |
|
AM50A |
4.5%–5.3% |
0.28%–0.5% |
≤0.008% / ≤0.001% / ≤0.004% |
1,77 g/cm³ |
|
AM60B |
5.6%–6.4% |
0.26%–0.5% |
≤0.008% / ≤0.001% / ≤0.004% |
1,78 g/cm³ |
Caractéristiques principales
Par rapport à l'AZ91D, la faible teneur en aluminium entraîne une légère baisse de résistance tout en améliorant nettement la ductilité et la résistance aux chocs. Le manganèse est principalement ajouté pour lutter contre les impuretés à base de fer et améliorer la résistance à la corrosion. Sa densité représente environ 64 % de celle de l'aluminium et 22 % de celle de l'acier, offrant ainsi une rigidité spécifique et des performances d'amortissement des vibrations exceptionnelles.
2. Propriétés physiques et mécaniques (état moulé sous pression à haute pression)
|
Indicateurs de performance |
AM50A |
AM60B |
|
Résistance à la traction ultime |
220-250 MPa |
220-240 MPa |
|
Limite d'élasticité |
130-150 MPa |
130-160 MPa |
|
Allongement après fracture |
10%–15% |
6%–10% |
|
Rapport rendement/traction |
0.59–0.60 |
0.59–0.67 |
|
Dureté Brinell |
~60 |
~65 |
|
Plage de points de fusion |
590–630℃ |
585–625℃ |
|
Conductivité thermique |
~120 W/(m·K) |
~115 W/(m·K) |
|
Coefficient de dilatation thermique linéaire |
26×10⁻⁶ /℃ |
26×10⁻⁶ /℃ |
3. Processus de fabrication
●Processus grand public : moulage sous pression haute pression (HPDC). La vitesse de remplissage varie de 40 à 80 m/s, la température de coulée est de 680 à 750 ℃ et la température du moule est de 180 à 250 ℃.
●Caractéristiques du processus : L'alliage présente une excellente fluidité de coulée et convient à la formation de structures complexes à parois minces. Le taux de retrait de solidification est d'environ 4 à 5 %, ce qui nécessite des portes, des systèmes de colonnes montantes et des canaux de refroidissement bien conçus.
●Post-traitement : généralement fourni à l'état brut de coulée (F) sans traitement thermique. Des traitements de surface tels que le grenaillage, le revêtement par conversion chimique et l'oxydation par micro-arc (MAO) peuvent être appliqués.
● Processus d'assemblage : rivetage auto-perçant (SPR) et collage principalement. Le soudage est sujet aux fissures à chaud ; ainsi, le soudage par friction malaxage (FSW) ou le soudage au laser est recommandé.
4. Applications industrielles et automobiles
●Cross Car Beam (CCB) : le moulage sous pression monolithique AM50A remplace les assemblages en acier soudés traditionnels, permettant une réduction de poids de 30 à 40 % tout en améliorant les performances NVH.
●Cadre du siège : les sièges et les cadres de dossier moulés sous pression AM60B équilibrent l'absorption d'énergie en cas de collision et les performances en matière de légèreté.
Cadre de volant : AM60B est le matériau dominant mondial. Son allongement élevé empêche une fragmentation fragile lors du déploiement de l'airbag.
●Panneaux intérieurs de porte/renforts : moulages sous pression à paroi mince utilisés comme bases de montage pour les poutres d'impact de porte.
●Autres applications : boîtiers de colonne de direction, supports de pédales et boîtiers de transmission à charge faible à moyenne.
Contexte technique : AM50 présente une ductilité supérieure et est principalement utilisé pour la protection contre le retournement et les structures absorbant l'énergie. L'AM60 offre une résistance et une ductilité équilibrées, ce qui en fait l'alliage de magnésium moulé sous pression structurel à usage général préféré.
5. Lignes directrices clés pour les applications de simulation
●Simulation de crash : dans LS-DYNA, le modèle de plasticité linéaire par morceaux *MAT_024 est adopté avec de véritables courbes contrainte-déformation. Les critères de rupture doivent tenir compte de l'allongement réduit causé par la porosité de la coulée et les défauts de retrait.
●Simulation de fatigue : la méthode contrainte-vie est appliquée dans nCode. Les alliages de magnésium sont très sensibles à la concentration des contraintes, le facteur de qualité de surface étant fixé entre 0,7 et 0,8.
●Simulation de coulée : MAGMA / ProCAST est utilisé pour simuler les processus de remplissage et de solidification, prédire les points chauds et la porosité de retrait et guider l'optimisation du système de déclenchement.
二、Matériaux fonctionnels en aluminium: batterie en nid d'abeille en aluminium/mousse d'aluminium 55g
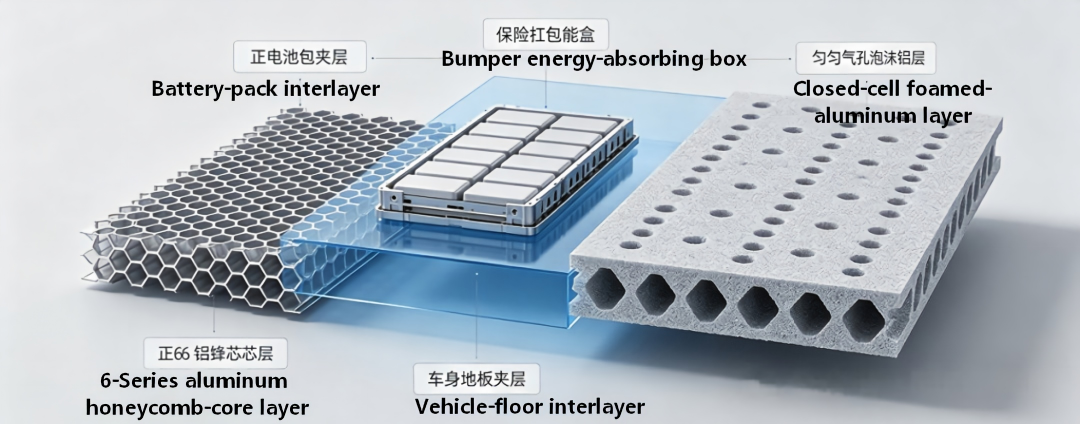
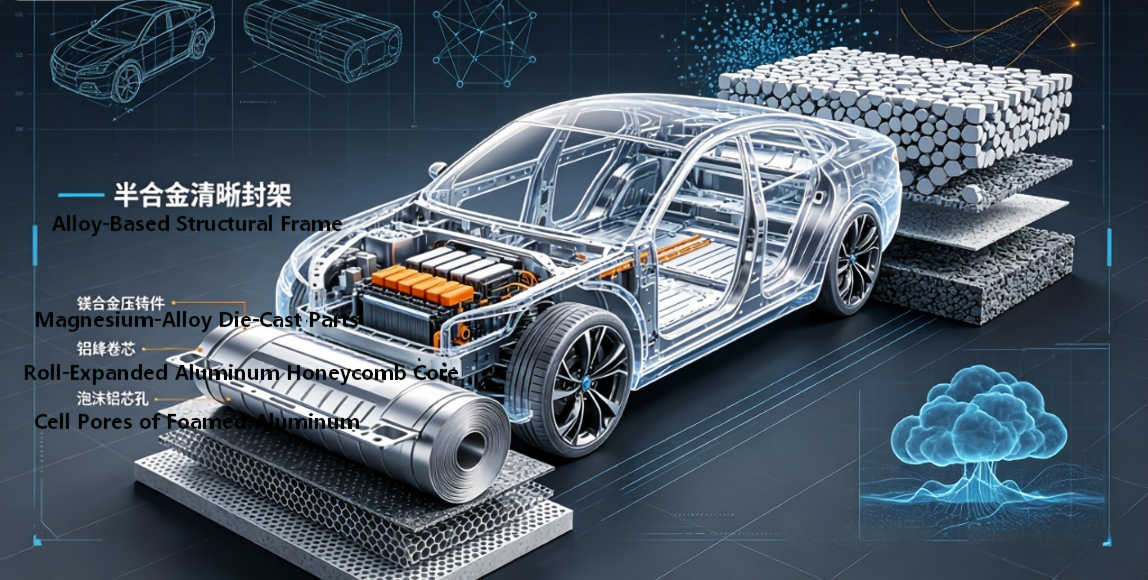
Nid d'abeille en aluminium (nid d'abeille AL BATTERY)
1.Attribut conceptuel
Le noyau en nid d'abeilles en aluminium est une structure poreuse hexagonale formée par collage et étirement d'une feuille d'aluminium. Les matériaux de base courants sont les alliages d'aluminium 3003 et 5052, et ils sont classés en fonction de la taille du trou, de l'épaisseur de la feuille et de la densité. Le nid d'abeille utilisé dans les batteries se concentre sur la rigidité et l'isolation thermique/le tampon à l'intérieur de l'avion.
Performances de base
• Densité superficielle : 30 à 80 kg/m³ (selon les spécifications)
• Résistance à la compression planaire : 1,5 à 4,0 MPa
• Résistance à la flexion : peut atteindre 5 à 8 fois celle des tôles d'aluminium solides
• Absorption d'énergie : Dans des conditions d'impact, elle est plus de 300% supérieure à celle d'une plaque solide. L'énergie est absorbée par le flambage progressif des parois cellulaires et la stabilisation.
Technologie / Processus
Collage de feuilles d'aluminium → Stratification et pressage à chaud → Formage par étirage → Immersion et durcissement avec adhésif → Découpe. Les produits de qualité batterie doivent subir un traitement de revêtement isolant.
Applications automobiles
Couche de couverture supérieure de la batterie d'alimentation : améliore la résistance à la flexion et la résilience contre l'indentation
• Tampons entre les modules de batterie : absorbent les vibrations et les chocs, empêchant ainsi la compression des cellules
• Structure intercalaire pour l'ensemble du plancher du véhicule : intègre les fonctions d'isolation phonique, de réduction des vibrations et d'allègement.
2. Mousse d'aluminium Al_Foam_55g
Attribut conceptuel
55 g fait référence à une mousse d'aluminium à cellules fermées avec une densité volumique d'environ 0,55 g/cm³. Il s'agit d'un matériau fonctionnel poreux avec des pores d'air uniformément répartis dans une matrice en aluminium. Les matériaux de base courants sont l'aluminium pur ou l'alliage Al-Si.
Performances de base
• Densité : 0,55 g/cm³ (environ 1/5 de l'aluminium massif)
• Limite d'élasticité en compression : 2 à 5 MPa
• Absorption d'énergie : La plateforme maintient une contrainte stable, ce qui en fait un matériau idéal pour absorber l'énergie d'impact.
• Isolation acoustique et réduction du bruit : les performances d'isolation acoustique pour les gammes de moyennes et basses fréquences sont supérieures à celles de la tôle d'aluminium massif de même poids.
• Ignifuge et résistant à la chaleur : Point de fusion > 600℃, pas d'émission de fumée toxique
Processus de préparation
Méthode de moussage par fusion (utilisant un agent moussant TiH₂), méthode de coulée par infiltration, méthode de métallurgie des poudres ; pour la qualité automobile, la méthode de moussage par fusion à cellules fermées est la principale.
Applications automobiles
• Remplissage du caisson d'absorption d'énergie d'impact : combiné à des tubes en aluminium à paroi mince, l'absorption d'énergie lors de collisions à basse vitesse a été augmentée de 40 %
• Protection inférieure de la batterie : résiste aux impacts de pierres et aux perforations, et amortit les impacts externes
• Pilier B de carrosserie/Rocker-Filling: Lors d'un choc latéral, il s'effondre progressivement pour absorber l'énergie et protéger l'habitacle.
• Couche d'isolation des vibrations du boîtier d'entraînement du moteur/entraînement électrique : réduit la transmission du bruit structurel
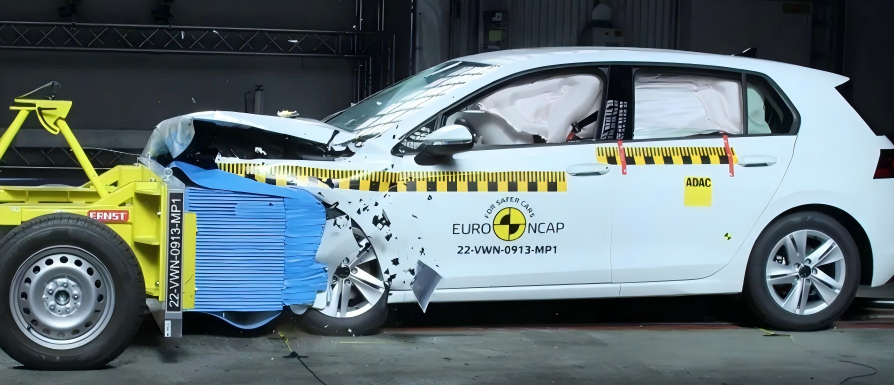
Test d'évitement d'obstacles véhicule / mannequin de collision absorbant l'énergie en nid d'abeille (spécifique pour l'ensemble du laboratoire d'essais de collision de véhicules)
Qualité du matériau de base : le matériau de base en feuille d'aluminium de la couche centrale utilise principalement l'alliage d'aluminium AW-3003 (tout à fait conforme à la série 3xxx 3003 dans le texte), utilisant rarement la série 3103, 5 ; Raisons : l'aluminium antirouille de la série 3003 au manganèse a une bonne plasticité, un soudage/liage stable, un coût modéré, les parois cellulaires se déforment uniformément sous un impact à faible vitesse, ne subiront pas prématurément de fracture fragile, répondant parfaitement aux exigences d'étalonnage des collisions. Spécification de densité : La densité du nid d'abeilles du véhicule d'essai est beaucoup plus élevée que celle du nid d'abeilles de la batterie : conventionnel 80 à 180 kg/m³, le nid d'abeilles de la batterie n'est que de 30 à 80 kg/m³ ; Le véhicule factice d'évitement d'obstacles nécessite une résistance à la compression de la plate-forme plus élevée pour simuler la rigidité de l'avant d'un véhicule réel.
Différent des systèmes cellulaires basés sur batterie
Nid d'abeille de batterie : feuille mince, faible densité, axée sur l'isolation thermique + l'absorption des chocs et la réduction des vibrations ;
Nid d'abeille pour éviter les collisions : feuille d'aluminium épaissie, noyau en nid d'abeille à paroi épaisse, adhésif structurel à haute résistance, avec la fonction principale d'effondrement progressif contrôlé pour l'absorption d'énergie, utilisé pour les tests d'évitement de collision NCAP et AEB.
Alliages d'aluminium de la série 3xxx : 3003-H112 / 3103 / 3103-H12
Concepts de matériaux et propriétés des composants
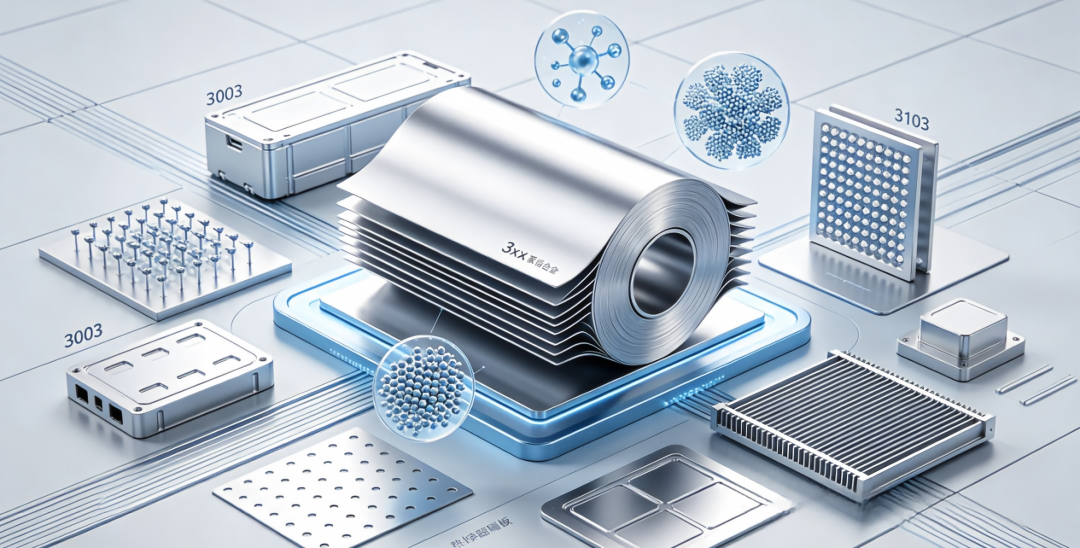
3xxx est un type d'alliage d'aluminium antirouille de la série Al-Mn. Il ne peut pas être renforcé par traitement thermique. Sa résistance est renforcée par le renforcement en solution solide du manganèse et le durcissement par travail à froid, et sa résistance à la corrosion est similaire à celle de l'aluminium pur.
|
Note |
Contenu Mn |
Fe+Si |
Cu |
Densité |
|
AW-3003 |
1.0%–1.5% |
≤1.0% |
0.05%–0.2% |
2,73 g/cm³ |
|
AW-3103 |
0.9%–1.5% |
≤1.0% |
≤0.1% |
2,73 g/cm³ |
Description de l'état
•H112 : Le matériau subit un léger écrouissage après écrouissage à chaud ou léger laminage à froid sur produits travaillés à chaud. Ses propriétés se situent entre la température O et la température H14.
•H12 : Après écrouissage, sa résistance atteint environ un quart de l'état dur •H18, établissant un équilibre entre résistance et formabilité.
0,15 : L'épaisseur nominale de la feuille est de 0,15 mm, classée comme qualité de feuille mince.
2. Comparaison des propriétés mécaniques
|
Grade - humeur |
Résistance ultime à la traction (UTS), MPa |
Limite d'élasticité (YS), MPa |
Allongement après rupture (A50), % |
Rapport rendement/traction |
|
3003-H112 |
115–140 |
70–90 |
≥15% |
0.61–0.64 |
|
3103-O |
80–110 |
35–60 |
≥25% |
0.44–0.55 |
|
3103-H12 |
120–145 |
90–110 |
≥12% |
0.75–0.76 |
|
3103-H14 |
140–170 |
115–140 |
≥8% |
0.82–0.83 |
3. Caractéristiques du processus
• Formabilité : L'état O présente d'excellentes performances d'emboutissage profond, permettant la fabrication de pièces embouties complexes ; l'état H est utilisé pour le cintrage et le laminage.
• Soudabilité : Excellentes performances en soudage à l'arc sous argon, en soudage par points et en soudure continue. La résistance de la soudure peut atteindre plus de 90 % du matériau de base.
• Traitement de surface : La couche de revêtement d'oxyde anodique est uniforme. Il peut également être pulvérisé ou enduit par électrophorèse.
• Résistance à la corrosion : Excellente résistance à la corrosion dans l'air, l'eau douce et les milieux alimentaires ; résistance moyenne à la corrosion dans l’eau de mer.
4. Applications industrielles et automobiles
• Boîtier de batterie : le 3003 est le matériau courant pour les boîtiers et couvercles de batterie. Les plaques, d'une épaisseur de 0,8 à 1,5 mm, sont formées par un processus d'estampage, garantissant à la fois la résistance à la corrosion et la soudabilité.
• Système d'échange thermique : réservoir d'eau, évaporateur, ailettes et cloisons du condenseur, une grande quantité de plaques composites brasées 3103 sont utilisées
• Décoration et étanchéité de carrosserie : Garniture de porte, canal d'eau, joint d'étanchéité
• Application du matériau en feuille : une feuille 3103-H12 de 0,15 mm d'épaisseur est utilisée pour l'emballage souple de la batterie et la couche de protection contre l'isolation thermique.
• Autres : Réservoir de carburant, tuyauterie, structures de support intérieures, etc. (éléments structurels à faible charge)
四、Spectre complet des alliages d'aluminium de la série 5xxx
Aperçu du système matériel
La série 5xxx est un alliage d'aluminium antirouille de type Al-Mg. Le magnésium est le principal élément fortifiant. Il ne peut pas être renforcé par traitement thermique. Sa résistance est renforcée par le traitement à froid et l’alliage. Plus la teneur en magnésium est élevée, plus la résistance est élevée, mais la formabilité diminue. Les séries 5 utilisées dans les automobiles sont concentrées entre 2 et 5 % de magnésium.
Description du code d'état :
• ST-O : recuit standard, état recuit standard, avec la meilleure plasticité
•RSS-O : Solution recristallisée ramollie, Solution solide recristallisée état ramolli, la structure des grains est plus uniforme et les performances d'emboutissage profond sont meilleures.
•sheetforge : spécifications spécialisées pour le forgeage de tôles et le formage à chaud
2. Descriptions détaillées des performances de chaque marque/modèle
(1) Alliage d'aluminium 5052 (AlMg2.5)
• Composition : Mg 2,2% - 2,8%, Cr 0,15% - 0,35%, Mn ≤ 0,1%
• Propriétés mécaniques (état O) : résistance à la traction 170–215 MPa, limite d'élasticité ≥ 65 MPa, allongement ≥ 16 %, rapport élasticité/résistance environ 0,38–0,39.
• Propriétés mécaniques (état H32) : résistance à la traction 230-280 MPa, limite d'élasticité 160-210 MPa, allongement ≥ 12 %
• Caractéristiques : Résistance moyenne, résistance équilibrée à la fatigue et à la corrosion, bonne soudabilité, c'est la nuance générale la plus utilisée parmi les 5 séries.
(2) 5152 Couvercle de moteur interne spécialisé (qualités FAIBLES/ÉLEVÉES)
• Composition : Mg 2,4% - 3,0%, Mn 0,15% - 0,4%, Cr 0,15% - 0,35%
•Niveau FAIBLE : version à faible résistance et à formage élevé, avec une limite d'élasticité d'environ 80 à 100 MPa, adaptée aux zones internes de panneaux aux formes complexes.
• Qualité HAUTE : version haute résistance, avec une limite d'élasticité d'environ 120 à 150 MPa, adaptée aux applications telles que l'installation de charnières et le renforcement de serrures dans des zones soumises à des charges élevées.
• Positionnement de l'application : Matériau spécialisé pour le capot intérieur du capot moteur de la voiture, équilibrant les propriétés de formage lors de l'emboutissage et la rigidité anti-déformation. Il s'agit de la solution de panneau intérieur traditionnelle utilisée par les constructeurs automobiles européens.
(3) Alliage d'aluminium 5182
• Composition : Mg 4,0 % - 5,0 %, Mn 0,2 % - 0,5 %
• Propriétés mécaniques (état O) : résistance à la traction 275–350 MPa, limite d'élasticité 110–140 MPa, allongement ≥ 20 %, rapport élasticité/résistance environ 0,40–0,42.
• Avantage principal : le matériau en feuille automobile de la série 5 présente une résistance élevée et d'excellentes performances d'emboutissage profond. Une feuille mince de 0,9 mm peut être utilisée pour former des panneaux intérieurs incurvés complexes.
• Remarques : Une teneur élevée en magnésium est susceptible de provoquer des marques de déformation Strecker (vergetures), qui peuvent être observées après la peinture. Par conséquent, cela ne s’applique qu’aux panneaux intérieurs. Les panneaux extérieurs nécessitent un alliage de la série 6.
(4) Alliage d'aluminium 5754 (AlMg3)
• Composition : Mg 2,6% - 3,6%, Mn 0,15% - 0,4%, Cr 0,05% - 0,2%
• Propriétés mécaniques (état O) : résistance à la traction 190–240 MPa, limite d'élasticité ≥ 80 MPa, allongement ≥ 16 %
• Propriétés mécaniques (état H32) : résistance à la traction 230-280 MPa, limite d'élasticité 160-210 MPa
• Caractéristiques : Un équilibre entre résistance et formabilité, une excellente résistance à la corrosion, capable d'une utilisation à long terme à certaines températures, c'est la marque principale pour les composants structurels de carrosserie et les pièces de châssis.
3. Points communs et différences dans les processus
• Formage sous presse : L'état O convient à l'emboutissage profond et à l'étirage ; l'état H convient au pliage et au formage simple.
• Soudage : les deux méthodes de soudage MIG/TIG sont acceptables et le cordon de soudure présente une bonne résistance à la corrosion ; la perte de résistance dans la zone affectée par la chaleur du matériau 5182 est d'environ 15 % à 20 %
• Wen Chengxing : L'emboutissage à température entre 200 et 250 ℃ peut augmenter considérablement le taux d'allongement, ce qui convient aux pièces extrêmement complexes.
• Traitement de surface : peut être soumis à une anodisation, une conversion chimique ou un revêtement électrolytique ; le film d'oxyde d'alliage à haute teneur en magnésium a une couleur plus foncée.
4. Vue panoramique de l'application du véhicule entier automobile
|
Note |
Applications typiques |
Épaisseur utilisable |
|
5052 |
Réservoirs de carburant, tubes de carburant, supports de siège, panneaux latéraux du bloc-batterie |
1,0 à 3,0 mm |
|
5152 |
Panneaux intérieurs du capot, panneaux intérieurs du couvercle du coffre |
0,8 à 1,2 mm |
|
5182 |
Panneaux intérieurs de porte, panneaux intérieurs d'ailes, poutres de renfort |
0,8 à 1,2 mm |
|
5754 |
Traverses de plancher, renforts de bas de caisse, faux-châssis, carters inférieurs de batterie |
1,5 à 3,0 mm |
Règle à l'échelle de l'industrie : en raison des lignes Lüders, les alliages d'aluminium de la série 5xxx sont à peine utilisés pour les panneaux de carrosserie extérieurs. Les panneaux extérieurs adoptent principalement les qualités de la série 6xxx telles que 6016 et 6022. La combinaison de panneaux intérieurs de la série 5 et de panneaux extérieurs de la série 6 est devenue la configuration standard pour les carrosseries à forte consommation d'aluminium dans le monde.
5. Points clés pour les applications de simulation
• Simulation de pressage : Dans AutoForm / Dynaform, le modèle de rendement * MAT_037 ou Barlat est utilisé, prenant en compte l'anisotropie (valeur r), pour prédire le froissement, la fissuration et le retour élastique.
• Simulation de collision : Dans LS-DYNA, * MAT_024 + critère de déformation de rupture, avec une déformation à la rupture de 5182 d'environ 0,25–0,30
• Simulation de fatigue : Dans nCode DesignLife, la méthode de correction de contrainte moyenne SWT est adoptée. Les cordons de soudure et les points de rivetage sont considérés comme les zones faibles en fatigue.
• Connexion de simulation : Abaqus simule le processus de formage du rivetage auto-impacteur SPR et prédit les fissures de rivetage et les valeurs d'emboîtement de la plaque d'aluminium de la série 5.
五、Problèmes de défaillance typiques dans la production et l'utilisation des matériaux et leurs solutions
1. Défaillance par fatigue du matériau
Description du problème : Sous des charges alternées (excitation de la surface de la route, vibrations, cycles des composants d'interrupteur), le matériau génère des fissures à des niveaux de contrainte bien inférieurs à la limite d'élasticité et ces fissures se dilatent, conduisant finalement à une fracture. Les alliages de magnésium sont plus sensibles à la concentration des contraintes et aux défauts de surface en raison de leur système à faible glissement dans la structure hexagonale compacte ; les soudures et les points rivetés des alliages d'aluminium de la série 5 sont des maillons faibles en fatigue.
Solution :
• Côté conception : évitez les angles vifs et les changements brusques de section. Le rayon des coins arrondis doit être ≥ 3 fois l'épaisseur du mur ; Réduire le facteur de concentration du stress
• Côté procédé : Améliorer la douceur de la surface en utilisant le grenaillage et le laminage pour introduire une contrainte de compression résiduelle ; Pour les pièces moulées sous pression en alliage de magnésium, contrôler le taux de porosité à moins de 1 %.
• Côté matériau : Sélectionner préférentiellement les états stabilisés tels que H32/H34 ; Le 5754 a une résistance à la fatigue supérieure à celle du 5052.
• Fin de vérification : la simulation de durée de vie en fatigue est réalisée à l'aide de nCode, le facteur de sécurité cible étant ≥ 1,3 ; Des tests de plate-forme sont effectués pour vérifier les principaux cordons de soudure et les points de connexion.
2. Défaillance du matériau due à la corrosion
Description du problème : Le potentiel d'électrode standard de l'alliage de magnésium est extrêmement faible (-2,37 V). Il est très sujet à la corrosion électrochimique dans les environnements humides et de brouillard salin, et provoquera une corrosion électrochimique grave au contact de l'acier, du cuivre, etc. Lorsque la teneur en magnésium dans l'alliage d'aluminium de la série 5 est élevée, il existe des tendances à la corrosion intergranulaire et à la fissuration par corrosion sous contrainte (SCC).
Solution :
• Anticorrosion en alliage de magnésium :
○ Traitement de surface : oxydation par micro-arc (MAO), revêtement par conversion chimique, pulvérisation électrostatique + revêtement de protection multicouche
○ Isolation des connexions : pour la connexion aux composants en acier, des boulons en aluminium de la série 6 ou des rondelles isolantes sont utilisés pour rompre le circuit de couple électrochimique.
○ Isolation environnementale : évitez tout contact direct avec le liquide de refroidissement à l'éthylène glycol. La bague d'étanchéité est constituée d'un matériau résistant à la corrosion du magnésium.
• Alliage d'aluminium anticorrosion :
○5 L'alliage à haute teneur en magnésium ne doit pas être utilisé pour un service à long terme à des températures allant de 100 à 200 degrés Celsius, afin d'éviter que la phase β (Mg₂Al₃) ne précipite le long des joints de grains, ce qui pourrait provoquer une corrosion intergranulaire.
La carrosserie du véhicule est protégée par un système à trois couches composé d'un dépôt électrophorétique cathodique (CED), d'un mastic et d'une couche de finition.
La face intérieure de la plaque d'aluminium de la batterie est recouverte d'une couche isolante pour éviter tout contact direct avec l'électrolyte et les barres de cuivre.
3. Défaillance de la déformation plastique du matériau
Description du problème : pendant l'utilisation, les composants subissent une déformation plastique au-delà de la tolérance de conception, entraînant une défaillance fonctionnelle (telle que l'affaissement de la portière de la voiture, le gonflement de la coque de la batterie et la déformation permanente du support). Les matériaux avec un rapport de limite d'élasticité élevé (tels que le H-903103) ont une petite marge de sécurité après élasticité et sont sujets à une déformation soudaine.
Solution :
• Optimisation de la sélection des matériaux : pour les pièces sensibles à la déformation, des matériaux à faible limite d'élasticité sont sélectionnés (par exemple, l'état O 5182 a un rapport de limite d'élasticité d'environ 0,4 seulement, et il reste encore une quantité considérable d'écrouissage après la limite d'élasticité).
• Renforcement structurel : ajout de nervures et de semelles pour augmenter le moment d'inertie de la section ; éviter une charge locale excessive
• Contrôle du processus : Les pièces moulées en alliage de magnésium éliminent les contraintes résiduelles et empêchent l'effet cumulatif de la déformation par fluage sur une utilisation à long terme.
• Vérification par simulation : Abaqus effectue une analyse de limite plastique pour garantir l'absence de déformation permanente sous 1,5 fois la charge nominale.
4. Fissuration et défaillance du matériau
Description du problème :
• Fissures de formation : l'alliage de magnésium a une mauvaise plasticité à température ambiante et des fissures de bord sont susceptibles de se produire lors du laminage/emboutissage ; des fissures se produisent au niveau des coins arrondis lors de l'emboutissage profond des plaques minces de la série 5.
• Fissuration par utilisation : rupture fragile sous charge d'impact, ou fissuration par corrosion sous contrainte (SCC) provoquée par l'effet combiné de la corrosion et des contraintes.
• Fissuration des connexions : des fissures d'interface sont susceptibles de se produire dans les connexions hétérogènes magnésium-aluminium lors du rivetage autotaraudeur et du soudage par points.
Solution :
• Extrémité de formage : l'alliage de magnésium est formé à une température de 250 à 350 ℃ ; Pour l'alliage d'aluminium, une force de serrage et une lubrification optimisées sont adoptées pour l'emboutissage profond, et la marge de sécurité du FLD (diagramme limite de formation) est contrôlée pour être ≥ 10 %
• Côté organisation : Affiner les grains, contrôler la taille et la répartition de la deuxième phase, et réduire les composés intermétalliques cassants
• Extrémité de la connexion : la connexion hétérogène magnésium-aluminium adopte un processus de liaison colle-boulon pour éviter une liaison métallurgique directe ; les paramètres du moule SPR sont optimisés pour réduire les fissures de poinçonnage.
• Fin d'utilisation : éviter les surcharges et les facteurs environnementaux corrosifs ; Des tests de ressuage (PT) ou des tests par ultrasons (UT) réguliers doivent être effectués pour les composants structurels clés.
5. Autres problèmes typiques
• Risque de combustion des alliages de magnésium : Lors des processus de découpe et de moulage sous pression, les copeaux de magnésium sont hautement inflammables. Des liquides de coupe spéciaux et des mesures de prévention des incendies doivent être adoptés.
• Ligne Luders série 5 : avant l'emboutissage, effectuez un redressage par étirage (avec un taux d'étirement de 0,5 % à 1 %) ou un prétraitement de revêtement au rouleau pour éliminer le plateau de rendement.
• Décollage nid d'abeille aluminium : Les surfaces du panneau et de la couche centrale sont soigneusement traitées avant collage. Dans un environnement humide et chaud, la colle époxy structurelle est sélectionnée.
• Consistance de la mousse d'aluminium : Lors de la production, la teneur en agent moussant et la température sont strictement contrôlées pour garantir l'uniformité de la taille et de la densité des pores.
六、Expansion de la technologie de simulation en génie des matériaux
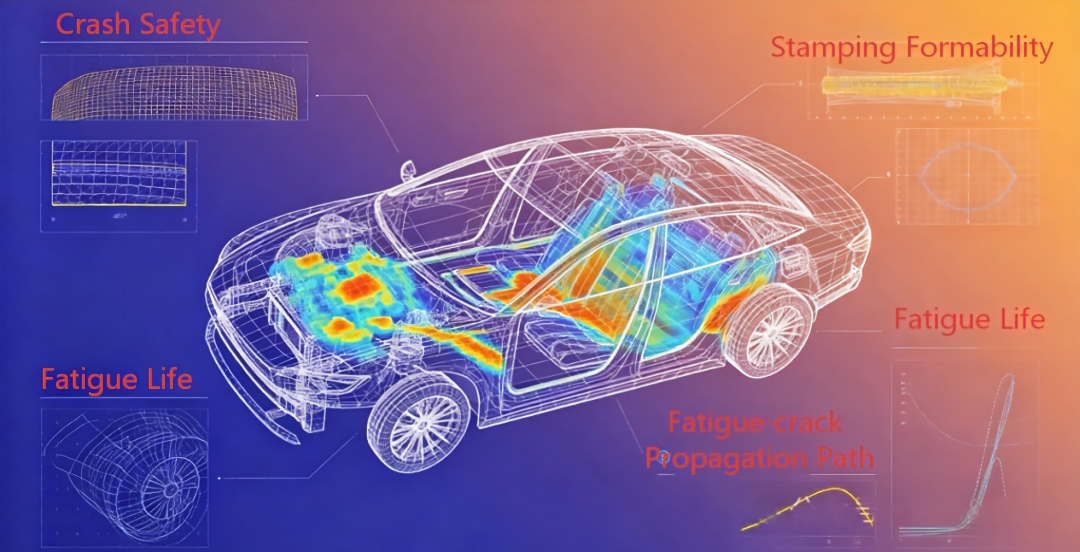
Simulation de sécurité collision
• LS-DYNA : collision sur l'ensemble du véhicule, pare-chocs à basse vitesse, analyse de compression/crevaison du bloc de batterie
○ Pièces moulées en alliage de magnésium : *MAT_024 + modèle de rupture GISSMO, prenant en compte la réduction des contraintes de rupture dues à la porosité
○ Nid d'abeille aluminium / Mousse d'aluminium : *MAT_026 (nid d'abeille), *MAT_075 (mousse), contrainte calibrée via plateforme d'essai de compression
○5 Plaque d'aluminium : *MAT_036 prend en compte l'anisotropie. Pour l’analyse du couplage emboutissage-collision, l’historique de formage est introduit.
2. Simulation de résistance et de rigidité
• Abaqus : analyse de la rigidité en flexion et en torsion de la carrosserie du véhicule, analyse modale et analyse de la rigidité du point d'installation.
Différentes qualités de plaques d'aluminium sont cartographiées en fonction de leur épaisseur réelle et des paramètres de leur matériau afin de prédire avec précision la contribution globale à la rigidité de la carrosserie du véhicule.
○ Les pièces moulées sous pression en alliage de magnésium prennent en compte la contrainte résiduelle de coulée et évaluent la tendance de déformation par fluage à long terme
3. Simulation de durabilité en fatigue
• nCode DesignLife / fe-safe : prédiction de la durée de vie en fatigue des composants du châssis et des points de connexion du véhicule
La méthode de durée de contrainte (S-N) est applicable à la fatigue polycyclique, tandis que la méthode de durée de déformation (ε-N) est applicable à la zone plastique locale.
○ Facteur combiné de fatigue par corrosion : dans l'environnement de brouillard salin des alliages de magnésium, la durée de vie en fatigue est réduite de 30 à 50 % et un facteur de correction environnementale doit être introduit.
4. Simulation de processus
• Simulation de coulée (MAGMA) : optimise le système d'injection et de refroidissement pour la coulée d'alliages de magnésium, réduisant ainsi les risques de porosité et de fissuration thermique.
• Simulation de pressage (AutoForm) : Compensation du rebond des plaques d'aluminium série 5, le taux de réussite du premier essai de moule est passé à plus de 85 %
• Simulation de connexion (Abaqus/DEFORM) : Optimisation des paramètres de processus pour le rivetage autotaraudeur SPR et les vis autotaraudeuses thermofusibles FDS
|
Catégories de matériaux |
Densité g/cm³ |
Limite d'élasticité typique, MPa |
Avantage essentiel |
Scénario automobile préféré |
Principaux risques |
|
Alliage de magnésium AM50 |
1.77 |
130–150 |
Le plus léger, hautement plastique, bon amortissement des vibrations |
Traverse de tableau de bord, structure d'absorption d'énergie |
Corrosion, coût, formage difficile |
|
Alliage de magnésium AM60 |
1.78 |
130–160 |
Fort équilibre de plasticité |
Volant, cadre de siège |
Corrosion, difficultés de soudage |
|
3003/3103 Aluminium |
2.73 |
70–110 |
Bonne résistance à la corrosion, faible coût, soudage facile |
Boîtier de batterie, échangeur de chaleur |
Faible résistance, facilement déformé |
|
5052 Aluminium |
2.68 |
65–200 |
Equilibre général, anti-fatigue |
Réservoir de carburant, support, panneau latéral |
Force moyenne |
|
5182 Aluminium |
2.68 |
110–255 |
Haute résistance et haute formabilité |
Panneau intérieur de porte / capot |
Ligne Luders, plaque dans le plan |
|
5754 Aluminium |
2.68 |
80–210 |
Fort équilibre de plasticité, bonne résistance à la température |
Composants structurels, châssis, boîtier de batterie |
Coût supérieur à 5052 |
|
Nid d'abeille en aluminium / mousse d'aluminium |
0.05–0.6 |
2–4 |
Ultra-léger, absorption d'énergie, isolation phonique |
Tampon, absorption d'énergie, couche intermédiaire |
Faiblesse en cisaillement dans le plan, coût élevé |
Principes de sélection :
Pour une réduction de poids extrême, les alliages de magnésium sont le choix préféré, mais un plan anticorrosion complet doit également être fourni.
2. Les pièces de revêtement internes sont prioritaires : 5182/5152 ; Les parties structurelles sont prioritaires : 5754 ; Des pièces à usage général à faible coût sont sélectionnées : 5052
3. Le système de batterie adopte la combinaison classique d'un boîtier 3003 + d'un rembourrage en nid d'abeille + d'une absorption d'énergie en mousse.
4. La sélection de tous les matériaux doit être accompagnée de la réalisation simultanée d'une vérification par simulation dans quatre aspects principaux : collision, rigidité, fatigue et corrosion.
Méthode de moussage par fusion (utilisant un agent moussant TiH₂), méthode de coulée par infiltration, méthode de métallurgie des poudres ; pour la qualité automobile, la méthode de moussage par fusion à cellules fermées est la principale.


